塔器制造与运维:从车间现场到化工装置的避坑指南
上周跑江苏的定制塔器车间,刚进门就被焊花溅了工服袖口。没人整虚的——塔器这东西,图纸上差0.5mm的坡口角度,拉到30米高的装置现场,可能就是停堆三天的事故。
车间里的塔器,从来不是“按图加工”这么简单
很多刚接触这块的人觉得,塔器不就是厚钢板卷成的大圆筒,按图纸切料、卷板、焊接就行?真不是。我前年跟进过一个煤制氢项目的吸收塔,制造厂为了省加工时间,把壁厚42mm的筒体坡口角度从图纸要求的60度改成了45度,装上去做气密试验的时候,焊缝直接裂了半米长。光返工拆下来重新焊,前后耽误了21天,业主那边的产能损失算下来快200万。
现在2024年的加工要求跟十年前完全不一样了。之前的塔器焊接,只要焊缝的表面成型好看,渗透检测过了就算合格。现在华东地区的重点化工项目,要求所有壁厚超过20mm的塔器筒体焊缝,必须做焊后24小时的超声相控阵检测,还要同步记录整个焊接过程的层间温度曲线。哪一道焊层温度没达标,哪一段的焊速偏快,全部要存在交付资料里,后期要追溯的。
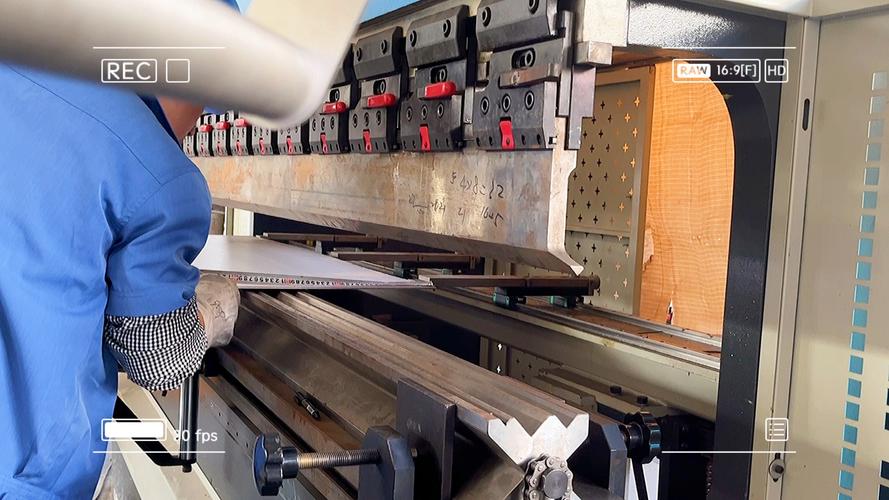
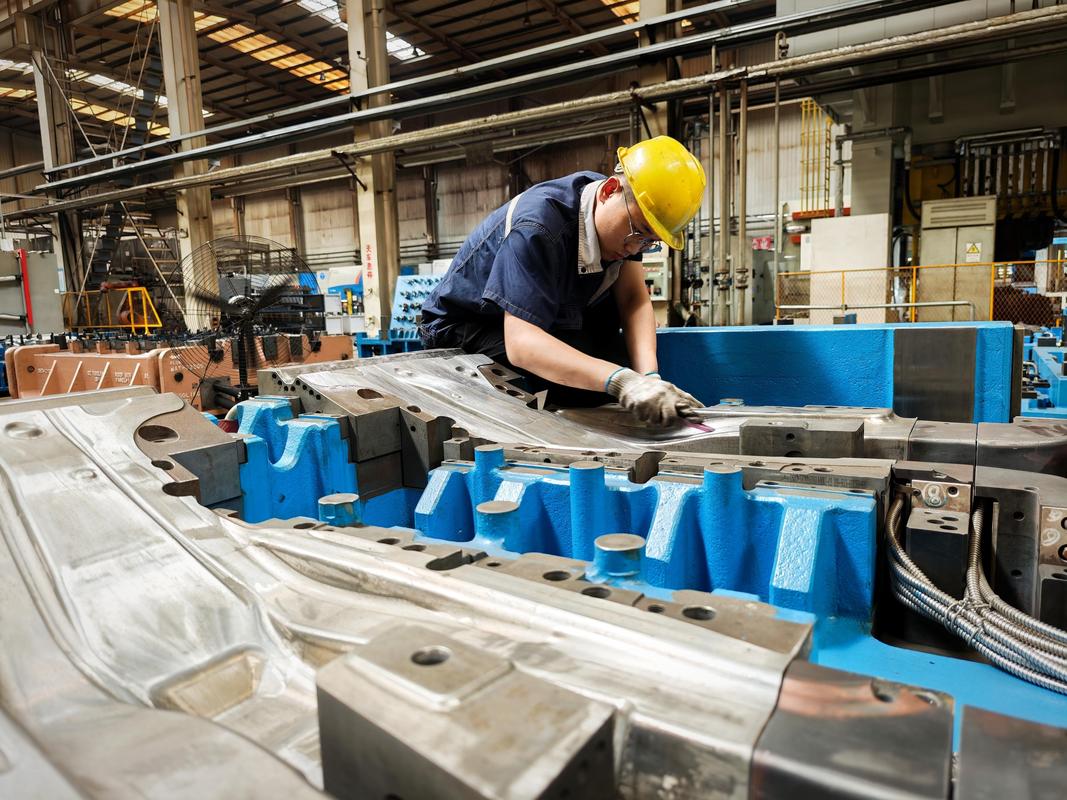
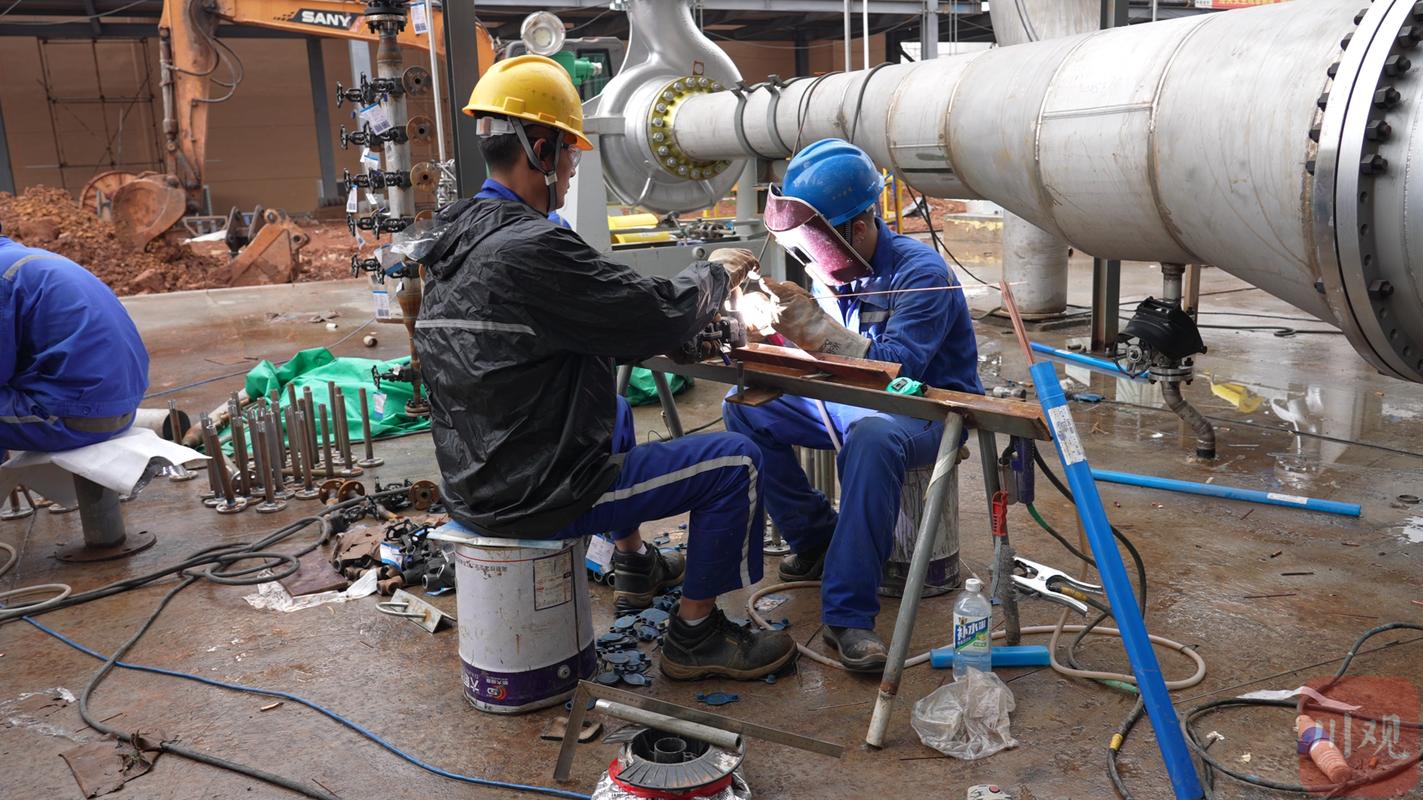 化工车间立式塔器焊接作业现场
上周在车间跟负责质检的张工聊,他天天被采购追着问各种问题,攒了一堆最常见的疑问:
问:我们之前找小厂做的塔器,焊缝做完渗透检测合格,为什么装上去运行半年就出现微裂纹?
答:别光看渗透检测的表面结果。现在合规的塔器加工,必须在焊后24小时内做超声相控阵的内部残余应力扫查——很多小厂为了省成本,焊完两小时就做表面检测,应力还没释放,表面看着没事,内部的微裂纹早就藏着了。尤其壁厚超过30mm的不锈钢塔器,这步省了就是埋雷。
说个真事,去年有个精细化工的客户,找小厂做了两台甲醇精馏塔,省了焊后消应力热处理的工序,开车三个月就发现塔壁上有好几条发丝一样的裂纹,拆下来返厂重新做热处理,算上运费、停机损失,比一开始找正规厂做的成本贵了三倍。太亏了。
现场运维的塔器,别被“运行参数”骗了
很多运维人员查塔器故障,第一反应就是看DCS上的压力、温度、液位数据,觉得只要参数在设计范围内就不会出问题。不对。之前我去一个炼化项目现场,他们的催化裂化装置的吸收稳定塔,DCS上显示所有参数都正常,结果塔壁上的光纤传感器测出来,某一段的壁温比相邻位置高了18度。拆开一看,那块的塔板被腐蚀穿了个洞,介质直接走短路了,要是等参数出现异常再处理,估计就要冲塔了。
现在新上的塔器项目,基本都在塔壁上贴了分布式的光纤传感器,不是老的那种每隔5米装一个热电偶。这种传感器能测到每10厘米位置的壁温、应变情况,哪怕只有一点点的变形或者温度异常,系统都会提前报警。比靠人爬塔巡检靠谱多了。
 化工装置区运行中的不锈钢精馏塔
跑现场的时候,运维班的班长拉着我吐槽过好多次碰到的糟心事,最多人问的问题集中在塔板压降跳升的故障上:
问:我们的精馏塔每次运行到第18个月,塔板的压降就突然跳升,拆开来洗了又好,反复折腾,到底是什么原因?
答:十有八九是塔器进料分布器的开孔角度偏了2度——很多人装的时候只看水平度,不看分布器和塔板的径向对齐度。现在新的制造标准要求,分布器的安装径向偏差不能超过0.1度,不然进料偏流,带着重组分直接冲在某几块塔板上,结垢速度是正常位置的6倍。别上来就怪塔板材质,先拿激光测下分布器的对中精度。
我见过最离谱的一次,安装队把分布器装反了,进料直接冲着塔壁喷,运行一年塔壁就被腐蚀出了个小坑,拆下来重新调整角度,前后花了快十万。安装的时候多花半天时间对中,后面能省好几年的运维麻烦。
选塔器供应商,别光看资质证书
很多采购选塔器供应商,第一反应就是看对方有没有A1级压力容器制造资质,觉得有证的就肯定靠谱。真不是。做高压反应塔的工艺,和做常压污水汽提塔的工艺差远了。你拿个做常压塔的厂,去做设计压力10MPa的高压洗涤塔,哪怕他资质够,加工经验不够,做出来的东西迟早出问题。
💡 别信销售吹的“我们做过1000台塔器”,要让对方拿出近2年同设计压力、同介质的项目验收单,不然吹得再好都是空的。
✅ 现在的塔器交付,必须附带全生命周期的应力监测数据接口,留好光纤传感器的穿线孔,等后期要上智能运维的时候,不用再爬塔打孔。
❗ 特别提醒,2024年开始华东很多化工园区的新装置,要求塔器的防腐层必须采用热喷涂铝加封闭剂的工艺,之前的环氧富锌涂层已经过不了消防验收了。
说实话,塔器这东西,从来不是摆在展厅里的标准化设备。它是要扛住几十公斤的压力,扛住几十上百度的温差,扛着介质在里面跑个十好几年的硬家伙。你对它省一点心,它就在你开车的时候给你找大麻烦。
上次跟干了22年塔器制造的王师傅聊天,他说他现在焊每一道缝,都想着这塔要在户外立个二三十年,不能让人家指着焊缝骂。就这点实在劲,比多少高大上的宣传都管用。