别再乱选换热器了:2024年工业现场踩坑实录与选型逻辑
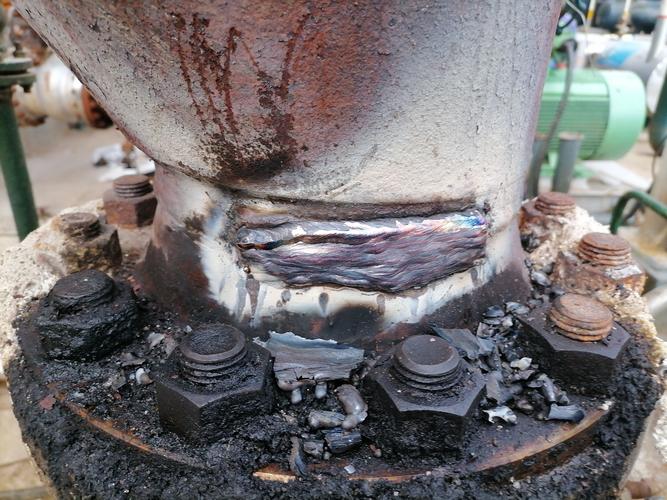
上周去江苏某化工园区巡检,刚进装置区就被一阵呲呲的漏声拽住——某台运行了3年的管壳式换热器,管板焊缝漏了,循环水混进工艺侧,整批聚醚多元醇的羟值直接飘了0.3,损失小两百万。
我当时蹲在漏点旁边看了半天,焊缝的裂纹从管板边缘延伸了快20公分,旁边的运维主管脸都绿了——当初这台换热器选型的时候,为了省两万块钱,没加膨胀节,赶上装置开停车频繁,管板热胀冷缩的应力没处释放,硬生生把焊缝拉裂了。真的坑。
先搞懂:你现场的换热器,到底是在“换热”还是在“烧钱”?
很多人对换热器的认知还停留在“铁壳子加管子,能换热就行”,但真到了工业现场,但凡选型差一点、运维偷个懒,烧的钱比你想象的多得多。
去年在浙江某印染厂见的那台碳钢壳程的换热器,为了省三万块钱,没选不锈钢材质,打含氯离子的印染废水,半年就锈穿了壳程,漏的废水把旁边的电缆沟都泡了,修一次花了十二万,算下来比当初直接选不锈钢的贵了三倍!谁算谁心疼。
还有更离谱的——某制药厂为了凑够换热面积,硬把板换的板片数量加了30%,结果板间的流道压降直接超了设计值的40%,循环泵的电耗涨了32%,一年多交的电费,够再买两台同规格的板换。
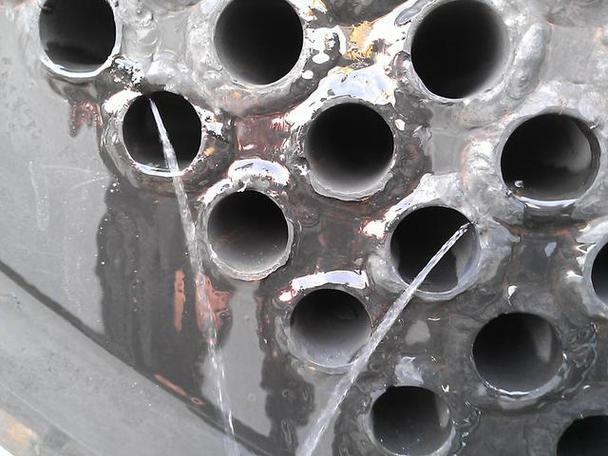 化工园区管壳式换热器管板焊缝漏液现场
巡检完现场,有个戴黑框眼镜的年轻运维主管凑过来,攥着个皱巴巴的选型手册问我:
问:我们厂去年刚换的全焊式板式换热器,为啥用了8个月就出现板片变形,换热效率掉了40%?
答:你先翻下你那台换热器的设计温度上限——是不是选了标称150℃的板片,实际工艺侧的反应热峰值冲到180℃了?还有,你有没有在入口加温度联锁?全焊式板换的金属板片厚度只有0.5mm左右,超温5℃以上,持续半小时就会出现塑性变形,根本不是厂家的质量问题,是选型的时候就卡着上限选,留的裕量太少了,对吧?
2024年最新的换热器选型逻辑:别再盯着“换热面积”死磕了
说实话,现在的换热器选型早就不是十年前那套“算个换热面积,选个材质就完事”的逻辑了。今年跑了十几个园区,能看到很多新的实践,真的能省不少钱。
比如现在很多余热回收项目,已经不用传统的管壳式换热器了,换成了带仿生流道的板式换热器——流道是模拟鱼鳃的结构,流体在里面的湍流度比普通板片高60%,结垢厚度1mm,换热效率下降30%这个行业常识,在这种仿生流道上根本不成立,因为湍流会把管壁的垢直接冲掉。我去年在广东某电子厂的冷却循环水系统上测过,用了一年,拆下来看管壁的垢层才0.2mm,换热效率还稳在95%以上。
还有现在新出的带在线监测的换热器,管壁上装了超声波传感器,能实时测结垢的厚度,甚至能预判焊缝的裂纹扩展,不用你定期拆下来检查,手机上打开小程序就能看数据。
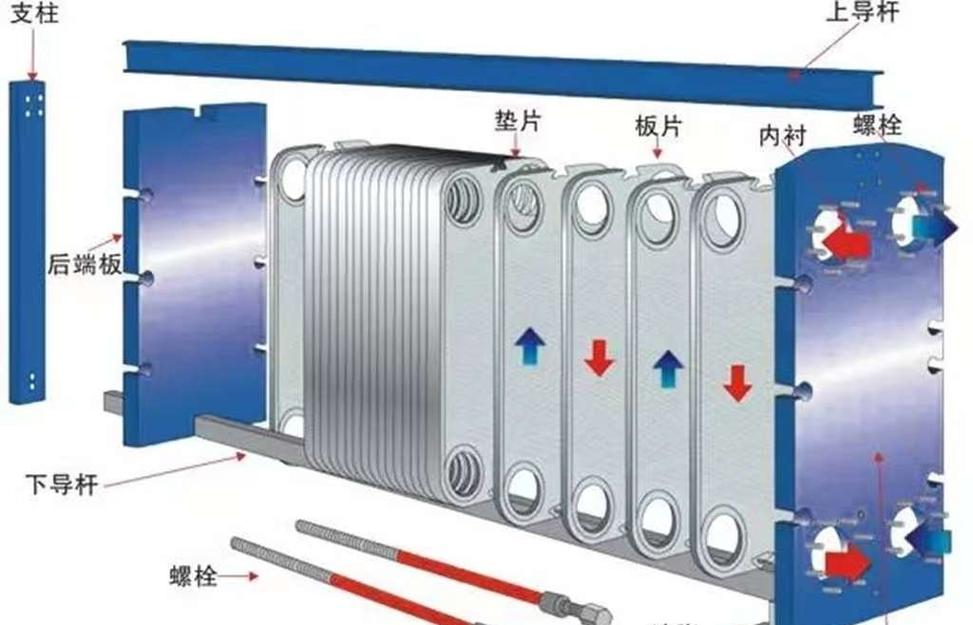 带在线结垢监测传感器的板式换热器现场安装图
旁边站着的工艺工程师听完,马上掏出笔记本记,抬头又问了个问题:
问:我们装置要回收精馏塔塔顶的低温余热,大概80℃左右,之前选的管壳式换热器,每三个月就要拆一次洗,有没有啥办法能少折腾?
答:别用普通的光管换热器了,选带螺旋槽管的管壳式换热器,或者直接用降膜式的余热回收换热器——这种换热器的管程是成膜流动的,不会在管壁结硬垢,就算有杂质,也会顺着液膜流走。我们去年给山东某炼化厂改的,现在一年多没拆过洗,换热效率还稳在92%以上。对了,你要是循环水侧的结垢,记得加个在线的电磁除垢装置,装在换热器入口,比你加化学药剂划算多了。
现场运维的3个反常识细节,能帮你省出一半的换热器维护成本
很多厂的换热器维护成本高,根本不是设备本身的问题,是运维的思路错了。这三个细节,我在现场见过太多人踩坑:
✅ 别等换热器完全堵了再拆洗——很多厂是等换热效率掉到50%以下才拆,这时候管程里的垢已经板结了,拆一次要砸开管板,不仅费钱,还容易把换热管弄裂。正确的做法是,每两个月测一次进出口的温差和压降,只要压降涨了15%,就开始在线反冲洗,根本不用停车。
❗ 别为了省膨胀节的钱赌运气——很多人以为换热器的密封垫坏了才漏,其实大部分的外漏,是因为管板的热胀冷缩应力没释放,长期运行下来,焊缝被拉裂。尤其是开停车频繁的间歇反应装置,一定要在壳程加膨胀节,别为了省那几千块钱,最后漏一次损失几十万。
💡 别再靠人工巡检摸换热器了——现在很多厂都在给换热器装数字孪生模型,不用你蹲在现场测数据,手机上就能看到每台换热器的实时换热效率、结垢程度、剩余寿命。今年江苏某制药厂装了之后,换热器的非计划停车次数从每年12次降到了2次,算下来一年省了近三百万。
说实话,换热器这东西,看着结构简单,好像没什么技术门槛,但真扎到现场你就懂——选型的时候多留10%的裕量,运维的时候多测一次压降,一年下来能省的钱,够你给整个班组发半年的奖金。
哦对,上次江苏园区那台漏的换热器,后来加了膨胀节,现在运行了快半年,再也没漏过。