工业容器选型避坑:别只盯着壁厚算那点显性成本
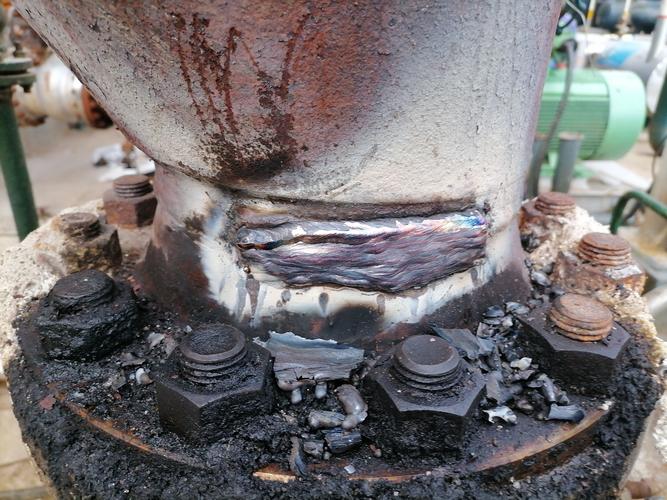
上周帮江苏一家精细化工客户审设备台账,翻到第三页直接皱眉头——3年前买的6台20立方不锈钢溶液容器,焊缝已经出现点状腐蚀,整批更换要花近40万,比当初省的那12万采购预算贵了3倍都不止。
很多人对工业容器的认知还停留在“就是个装东西的铁罐子”,真在车间待过的人都知道,这东西选不对,轻则漏液返工、耽误生产,重则触发安全事故、吃环保罚单。
先搞懂:你要的“容器”,根本不是同一个东西
上周碰到个做农产品加工的客户,上来就说要订5台“食品级容器”,细问才知道,他要的是用来装95度高温蒸煮液的承压罐,之前采购的那批常压塑料罐,用了3个月就变形漏液,害得整条生产线停了两天。
工业场景下的容器,从来不是一个通用品类。承压容器要满足特种设备安全技术规范,出厂必须带监检证书;常压衬塑容器要测衬里的附着力、针孔率;就连用来装固体粉料的周转容器,都要考虑堆码强度、防静电性能。随便找个做普通钣金的厂加工,大概率要踩坑。
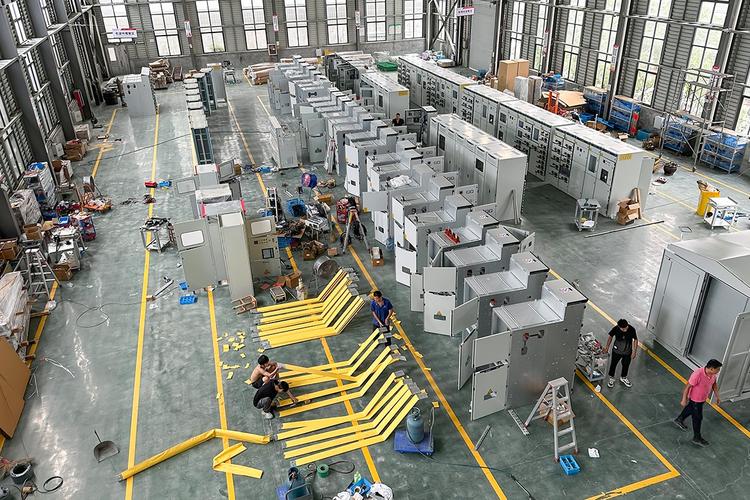
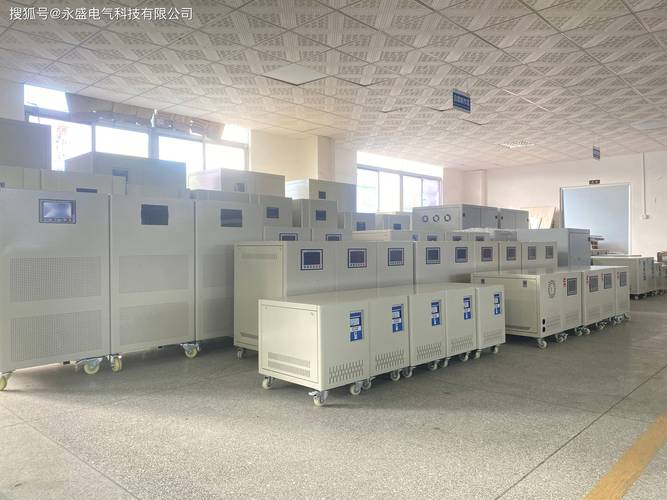
 化工车间不同类型工业容器摆放实拍
说个真事,去年有个做新能源材料的客户,一开始找了当地的钣金厂做了8台装电解液的周转容器,用了不到半年,容器内壁的静电涂层掉渣,混到正极材料里,整批2吨多的材料直接报废,损失了近百万。
问:我们车间装的是常温常压的酸碱废液,是不是选普通PE塑料容器就行,没必要上钢衬塑的?
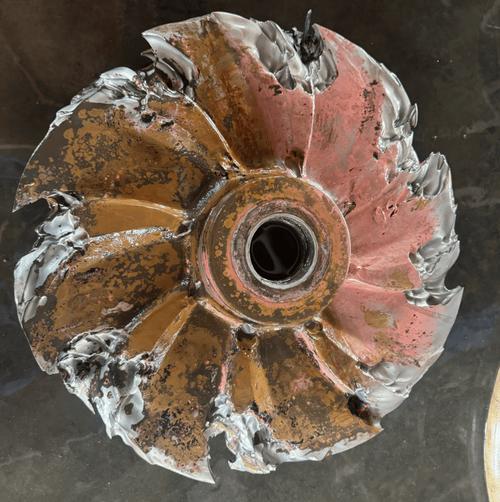
答:别拿废液的浓度当摆设。去年山东有个电镀厂的客户,就是图便宜选了8mm厚的PE储罐装20%的硫酸废液,半年下来罐壁被渗透得软乎乎的,夏天车间温度飙到38度的时候,整罐液体直接从底部焊缝漏到地沟里,光清理和环保罚款就交了17万。哪怕是常压场景,只要介质有腐蚀性、温度超过30度,钢衬塑的长期成本真的比纯PE低太多。
被90%的人忽略的选型指标:不是壁厚越厚越好
很多采购的选型逻辑特别简单:壁厚越厚,越结实,越不会出问题。真不是。
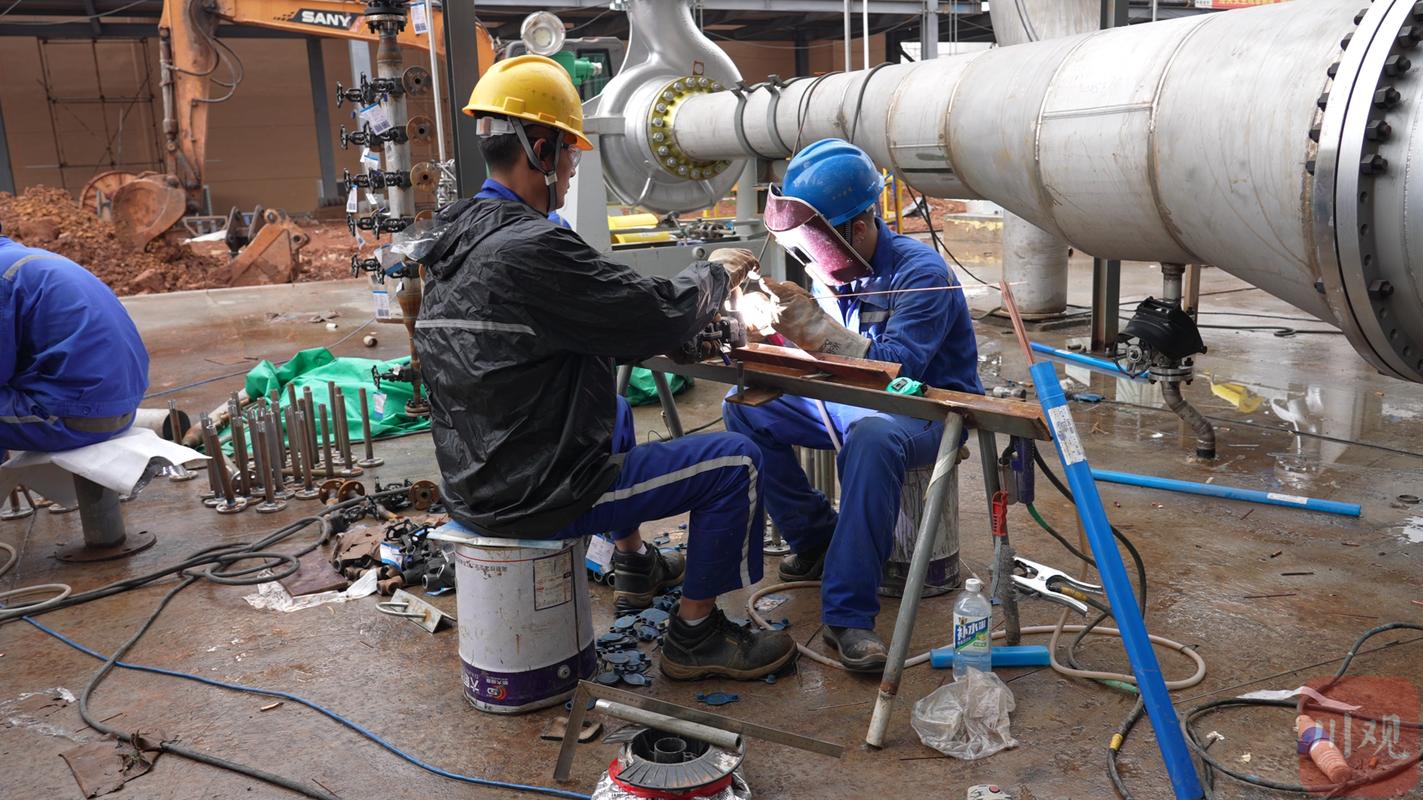
之前遇到个做精细化工的客户,选0.6MPa的承压容器,直接要求厂家用12mm的碳钢板,算下来整台容器比市场价贵了40%,结果水压试验的时候,因为板材太厚,焊接时热输入控制不好,焊缝周边的母材出现了晶间裂纹,返厂返修花了20天,耽误了生产线投产,算下来损失比省的那点“安全冗余”多了十几倍。
正规的壁厚计算,从来不是拍脑袋定数字,要结合设计压力、介质腐蚀裕量、焊接工艺余量三个维度倒推——太薄了扛不住腐蚀,太厚了不仅浪费成本,还会提升焊接缺陷的概率。
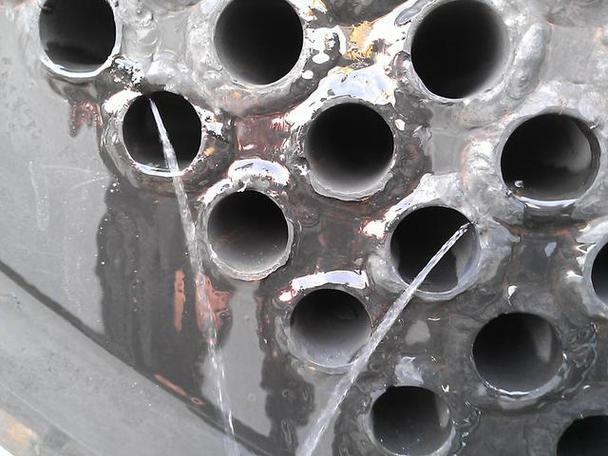
 工业容器水压试验现场带压力表实拍
💡 这里提个最近两年行业里的新做法:不少头部制造企业已经开始在容器的关键焊缝位置贴微型超声波测厚传感器,不用每年停产拆下来做人工测厚,数据直接传到设备管理平台,壁厚降到预警值就自动发检修提醒,比传统的定期检测效率高了不止一倍。
别赌运气。哪怕所有参数都算得刚刚好,只要安装时底部支撑梁没垫平,长期受偏载的焊缝位置,会比设计寿命早3到4年出现疲劳裂纹。
问:现在市面上很多厂家说自己的容器用的是“食品级304不锈钢”,怎么判断是不是真的?
答:别光看厂家给的材质报告,去年我们做第三方检测的时候,碰到过3家供应商把201不锈钢的板材换个钢印就当304卖。最靠谱的办法是,到货的时候拿便携式光谱仪打一下合金成分,镍含量低于8%的,绝对不能用在有卫生要求的场景——别嫌麻烦,真要是装食品级原料的容器材质不对,整批原料报废的损失,比你花200块打一次光谱的成本高几百倍。
算成本别只看采购价:全生命周期账才算得明白
说实话,我干这行快12年了,见过太多为了省几万块采购款,最后赔进去几十万生产损失的案例——真的不值当。
就拿20立方的常压不锈钢容器来说,同样的参数,A厂家报价8.2万,用的是普通热轧板材,表面只做了简单的除锈,腐蚀裕量留了1mm,预计使用寿命是8年;B厂家报价9.7万,用的是做过抛丸除锈的板材,出厂前做了整体抛光,腐蚀裕量留了2mm,预计使用寿命是15年。算下来平均每年的使用成本,B厂家的反而比A的低23%,还不算中间省下来的维护、停产损失。
❗ 涉及到承压类的特种设备容器,一定要找有A2级制造资质的厂家,没资质的哪怕报价再低,碰都别碰——出了安全事故是要负刑事责任的。
不过话说回来,也不是报价越贵的容器就越好。之前碰到个客户,本来只是装常温的自来水,非要选带钛材衬里的高端容器,多花了十几万,实际使用场景根本用不上这么高的配置,纯纯的浪费。
选型这事儿,从来不是选最好的,也不是选最便宜的。是选最适配你实际使用场景的。对吧?