数控机床选型与运维:干了十来年机加工的掏心窝子经验
上周去东莞长安的一个小加工厂,老板蹲在机床旁边抽烟,说刚花60多万买的五轴机床,加工出来的航空铝件平面度差了0.02mm,找了三次厂家售后,每次都一口咬定是材料内应力没释放完的问题。我蹲下来摸了摸机床的防护门,又看了看床身下面的垫铁,五分钟就找到问题——他把机床安在了靠近车间大门的位置,冬天的冷风直吹床身,热胀冷缩的量刚好卡在超差的临界值上。
真的离谱。
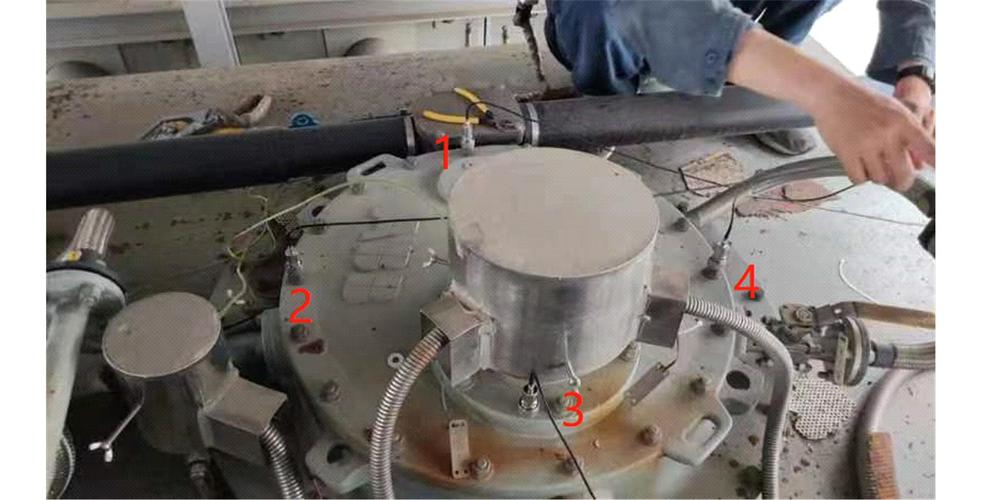
 数控机床主轴端跳动检测现场
真正影响长期加工精度的,反而是参数表上很少特意提的细节:床身是用什么材质浇铸的,有没有做二次时效处理,导轨的预紧力是多少,主轴的冷却系统是内冷还是外冷。我见过太多厂买机床,光看系统品牌选,根本不看床身的结构,用个三年导轨就因为床身应力释放歪了,重新校水平的钱都够买半台新的。
问:很多厂家标称的主轴定位精度±0.001mm,实际测的时候差很多,是被坑了吗?
答:大概率是检测场景不对。正规的精度检测要在机床恒温车间静置12小时以上,打表的表针要抵在主轴端面的标准检测棒上,连车间里的空调风直吹到机床床身都会让数值飘个0.002mm。别信销售在展销会现场打出来的好看数据,真要验机,就拉到你自己的车间,按你日常加工的环境测,连你平时用的切削液浓度都要跟生产时一模一样。
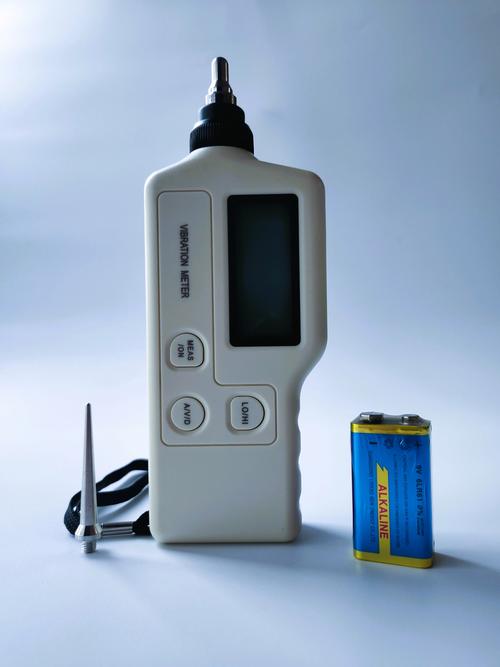
哦对了,2023年之后新出的中高端数控机床,基本都标配了内置的振动、温度传感器,这个功能真的实用,不是什么花架子。以前要靠老师傅拿手背摸主轴判断温度,现在系统直接在面板上显示实时值,超了就报警,省了多少试错成本。
数控机床导轨自动润滑系统管路布局
问:现在很多厂家推的数控机床联网远程运维功能,值不值得加钱选?
答:太值了。去年苏州有个做精密模具的客户,之前机床主轴轴承坏了,直到加工出来的模腔尺寸超差0.03mm,整批12件全废了才发现,一停机就是一周,光订单违约就赔了十几万。后来给所有机床加了物联网模块,系统能实时监测主轴的振动值、温度,轴承磨损到临界值提前3天报警,换个轴承半天搞定,根本不会等到出批量废品。别觉得这是额外的成本,算上废品损失的账,几千块的模块成本俩月就收回来。
上次碰到个在长三角做了20年机加工的老师傅,他厂里的一台08年买的普通数控车床,现在精度还跟新的差不了0.003mm。问他怎么保养的,他说每天下班第一件事,就是把导轨上的切削液、铁屑擦干净,喷上薄薄一层防锈油,每个月给丝杠的润滑点打一次专用油脂,从来不用便宜的替代油。反观隔壁那个新厂,买的机床比他的贵两倍,三年就大修两次,这东西,真的是三分买七分养。
别被参数表忽悠:数控机床的硬指标到底看什么
很多人买机床,上来就问系统是发那科还是西门子,主轴转速能到多少,快移速度是多少。说实话,这些数字在展销会的灯光下看着好看,真拉回车间用,根本不是那么回事。 就说主轴转速,很多厂家标称的15000转,是空载状态下的最高值,真装上直径100mm的铣刀,带负载能稳在8000转就不错了。还有那个快移速度,参数表上写48m/min,实际用的时候加减速的停顿算下来,实际效率能有标称的60%就谢天谢地。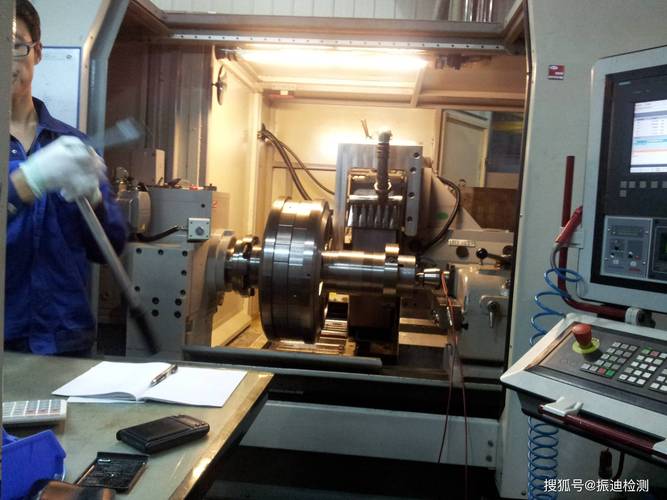 数控机床主轴端跳动检测现场
真正影响长期加工精度的,反而是参数表上很少特意提的细节:床身是用什么材质浇铸的,有没有做二次时效处理,导轨的预紧力是多少,主轴的冷却系统是内冷还是外冷。我见过太多厂买机床,光看系统品牌选,根本不看床身的结构,用个三年导轨就因为床身应力释放歪了,重新校水平的钱都够买半台新的。
问:很多厂家标称的主轴定位精度±0.001mm,实际测的时候差很多,是被坑了吗?
答:大概率是检测场景不对。正规的精度检测要在机床恒温车间静置12小时以上,打表的表针要抵在主轴端面的标准检测棒上,连车间里的空调风直吹到机床床身都会让数值飘个0.002mm。别信销售在展销会现场打出来的好看数据,真要验机,就拉到你自己的车间,按你日常加工的环境测,连你平时用的切削液浓度都要跟生产时一模一样。
哦对了,2023年之后新出的中高端数控机床,基本都标配了内置的振动、温度传感器,这个功能真的实用,不是什么花架子。以前要靠老师傅拿手背摸主轴判断温度,现在系统直接在面板上显示实时值,超了就报警,省了多少试错成本。
日常运维的坑:90%的厂都在白扔钱
我见过太多厂,买机床的时候眼睛都不眨,花几百万掏得痛快,到了日常运维上,能省则省。 导轨润滑油用最便宜的普通液压油,切削液半年不换,机床导轨上的铁屑攒了厚厚一层才想起擦。结果呢?用了不到一年,导轨面磨出一道道沟,重复定位精度直接飘了0.05mm,加工出来的零件全是废品。 还有个更常见的操作——怕费电,每天下班直接按总闸关机,不让机床回零。长期下来,丝杠的反向间隙越攒越大,到最后连个简单的台阶轴都车不圆。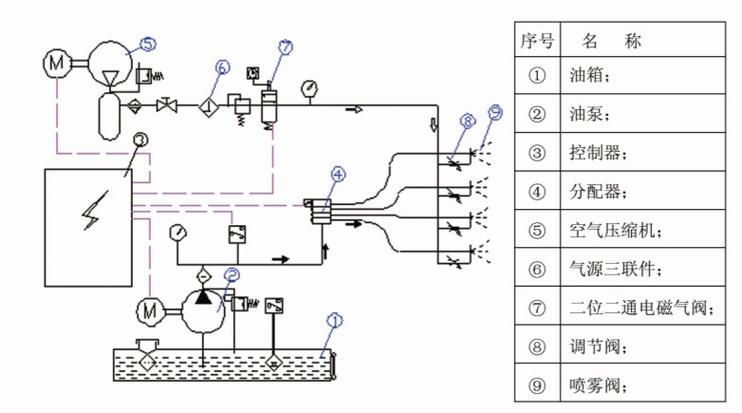 数控机床导轨自动润滑系统管路布局
问:现在很多厂家推的数控机床联网远程运维功能,值不值得加钱选?
答:太值了。去年苏州有个做精密模具的客户,之前机床主轴轴承坏了,直到加工出来的模腔尺寸超差0.03mm,整批12件全废了才发现,一停机就是一周,光订单违约就赔了十几万。后来给所有机床加了物联网模块,系统能实时监测主轴的振动值、温度,轴承磨损到临界值提前3天报警,换个轴承半天搞定,根本不会等到出批量废品。别觉得这是额外的成本,算上废品损失的账,几千块的模块成本俩月就收回来。
上次碰到个在长三角做了20年机加工的老师傅,他厂里的一台08年买的普通数控车床,现在精度还跟新的差不了0.003mm。问他怎么保养的,他说每天下班第一件事,就是把导轨上的切削液、铁屑擦干净,喷上薄薄一层防锈油,每个月给丝杠的润滑点打一次专用油脂,从来不用便宜的替代油。反观隔壁那个新厂,买的机床比他的贵两倍,三年就大修两次,这东西,真的是三分买七分养。