拆解国产高端装备的真落地逻辑:从五轴机床到产线协同的实战细节
上个月去苏州的一家汽车零部件厂蹲了3天,盯着他们刚换的国产五轴加工中心——那玩意儿,之前用了8年的德国货,现在换成国产的,良率居然还涨了2.1个百分点。
别信那些吹上天的概念。
很多人对高端装备的认知,还停留在“精度越高越厉害”“进口的就是比国产的好”,但真的扎到车间里看,根本不是那么回事。
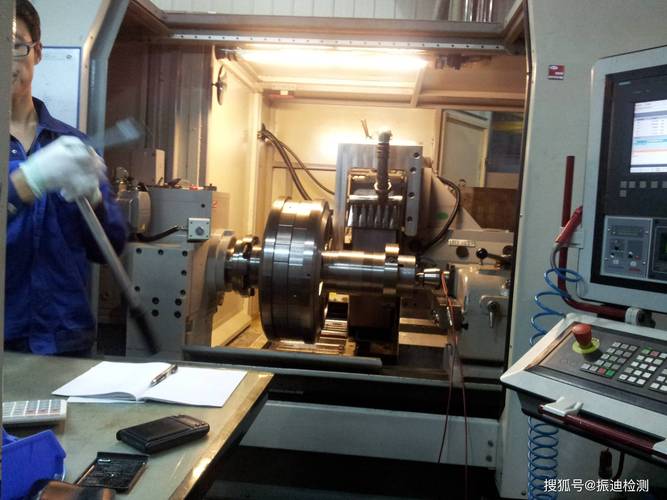
 国产五轴加工中心加工汽车涡轮叶片现场
现在换的国产五轴,定位精度是1.2μm,比之前的德国货差了0.2μm,但胜在所有接口完全开放,厂里面的技术团队自己加了3个振动传感器,实时监测主轴的运行状态,还能直接把加工数据同步到MES系统里,连之前那笔每年30万的接口费都省了。
说实话,谁买设备是供着当展品的?能适配自己的产线,少掏冤枉钱,比那虚头巴脑的精度数字香多了。
问:很多人说国产高端装备的精度“差一点”,实际生产中影响大吗?
答:分场景。如果是加工航空发动机的单晶叶片,那0.1μm的偏差都可能导致整批零件报废,目前确实还得靠顶级进口设备;但90%的民用制造场景——比如汽车零部件、通用机械模具、消费电子结构件,国产高端装备的精度冗余完全够。就拿刚才说的苏州那家厂,之前用德国设备的时候,为了凑所谓的“高精度”,每个批次都要留15%的余量做二次修磨,现在用国产的,直接一次成型,省下来的修磨工位,一年多赚了400多万。
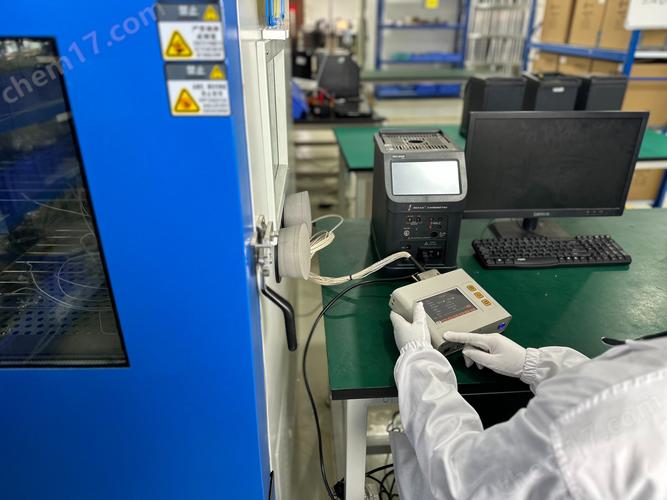
国产高端装备远程运维平台实时监控界面
还有个容易被忽略的点:操作人员的适配。之前用进口设备,所有的加工参数都是厂商预设好的,工人只要按启动按钮就行,连调整参数的权限都没有。现在国产设备开放了权限,很多干了十几年的老工人一开始反而不会用——之前从来没碰过参数调整,怕改坏了担责任。厂里面花了2周,跟着设备厂商的工程师一起做培训,现在工人自己能根据材料的硬度、刀具的磨损程度实时调整进给速度,整体加工效率直接涨了30%。
我之前见过不少厂,花大价钱买了顶级的高端装备,结果因为没人会用、没人能修,摆在车间当摆设,那钱花的,真的心疼。
问:现在企业采购高端装备,最容易踩的坑是什么?
答:别光看参数表上的数字。很多厂商吹自己的设备“精度达到国际领先”,但实际配套的服务跟不上——比如没有本地化的运维团队,没有开放的接口,甚至连操作手册都翻译得乱七八糟。我去年接触过一家做光伏切割设备的厂,买了某款号称“对标国际一线”的高端切割设备,结果出了故障,厂商的远程指导连基本的报警代码都解释不清,等了半个月才派来人,半个月的停机损失,够买半台设备了。
高端装备的“卡脖子”,真的只卡精度吗?
之前那家厂用德国五轴的时候,参数表上的定位精度能到1μm,看起来漂亮得不行。但实际用起来糟心透了:设备的控制系统是完全封闭的,要连厂里面自己的MES生产管理系统,得每年交30万的接口授权费,还不允许自己改任何底层参数——比如想根据不同批次的铝合金材料调整进给速度,根本碰不到权限。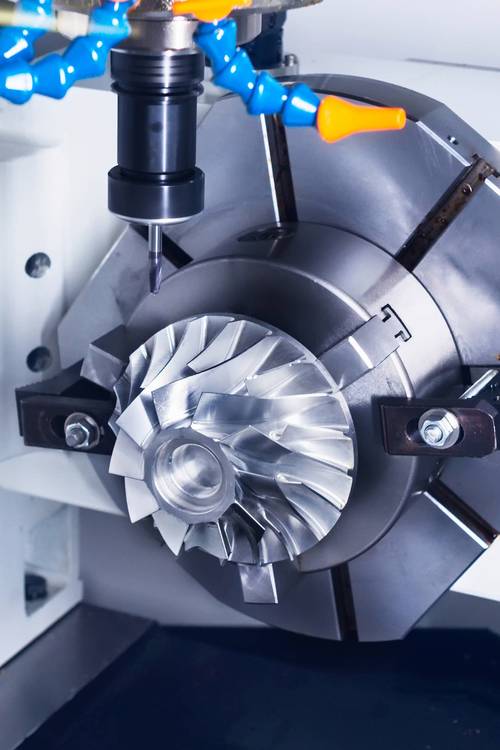 国产五轴加工中心加工汽车涡轮叶片现场
现在换的国产五轴,定位精度是1.2μm,比之前的德国货差了0.2μm,但胜在所有接口完全开放,厂里面的技术团队自己加了3个振动传感器,实时监测主轴的运行状态,还能直接把加工数据同步到MES系统里,连之前那笔每年30万的接口费都省了。
说实话,谁买设备是供着当展品的?能适配自己的产线,少掏冤枉钱,比那虚头巴脑的精度数字香多了。
问:很多人说国产高端装备的精度“差一点”,实际生产中影响大吗?
答:分场景。如果是加工航空发动机的单晶叶片,那0.1μm的偏差都可能导致整批零件报废,目前确实还得靠顶级进口设备;但90%的民用制造场景——比如汽车零部件、通用机械模具、消费电子结构件,国产高端装备的精度冗余完全够。就拿刚才说的苏州那家厂,之前用德国设备的时候,为了凑所谓的“高精度”,每个批次都要留15%的余量做二次修磨,现在用国产的,直接一次成型,省下来的修磨工位,一年多赚了400多万。
高端装备落地的“隐形门槛”,才是真的难跨
我跑了这么多制造企业,见过太多买了高端装备却用不起来的案例。很多人觉得,把设备造出来、卖出去,就算完成了国产替代,实际根本不是。 就说运维。之前那家厂的德国设备出故障,要等工程师从法兰克福飞过来,办签证、订机票,前后等了7天,停机损失一天20万,7天就是140万。现在换的国产设备,厂商在苏州有常驻的12人服务团队,接到报修电话2小时就能上门,还配了远程运维系统,主轴的振动值、温度到了预警阈值,系统直接给设备管理员发微信提醒,提前换轴承、做保养,根本不会出现突发停机的情况。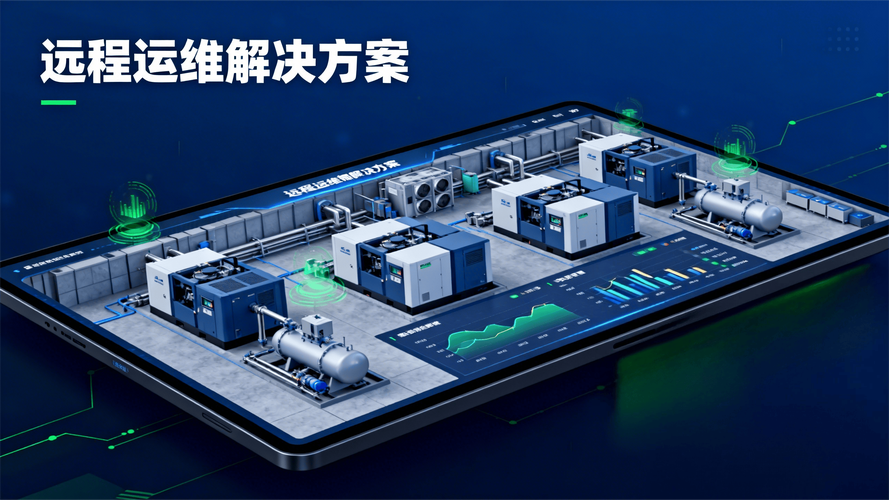 国产高端装备远程运维平台实时监控界面
还有个容易被忽略的点:操作人员的适配。之前用进口设备,所有的加工参数都是厂商预设好的,工人只要按启动按钮就行,连调整参数的权限都没有。现在国产设备开放了权限,很多干了十几年的老工人一开始反而不会用——之前从来没碰过参数调整,怕改坏了担责任。厂里面花了2周,跟着设备厂商的工程师一起做培训,现在工人自己能根据材料的硬度、刀具的磨损程度实时调整进给速度,整体加工效率直接涨了30%。
我之前见过不少厂,花大价钱买了顶级的高端装备,结果因为没人会用、没人能修,摆在车间当摆设,那钱花的,真的心疼。
问:现在企业采购高端装备,最容易踩的坑是什么?
答:别光看参数表上的数字。很多厂商吹自己的设备“精度达到国际领先”,但实际配套的服务跟不上——比如没有本地化的运维团队,没有开放的接口,甚至连操作手册都翻译得乱七八糟。我去年接触过一家做光伏切割设备的厂,买了某款号称“对标国际一线”的高端切割设备,结果出了故障,厂商的远程指导连基本的报警代码都解释不清,等了半个月才派来人,半个月的停机损失,够买半台设备了。