别再砸钱买进口机床了:跑厂12年攒的精密制造实在话
上周在苏州园区的一家航空零部件厂蹲了三天,看他们拆一台用了8年的老款车铣复合机,旁边站的张总脸都黑了。
为啥?
他三年前咬着牙花1200万上了同配置的全新进口机床,加工出来的钛合金结构件,位置度公差永远卡在0.02mm的临界值,离主机厂要求的0.008mm差了快三倍,之前一直觉得是自己车间师傅手艺不行,换了三波高薪挖来的老师傅,问题还是没解决,直到把老机床的定位精度补偿参数翻出来对比,才发现差的根本不是设备,是所有人都没当回事的那些“边角料”环节。
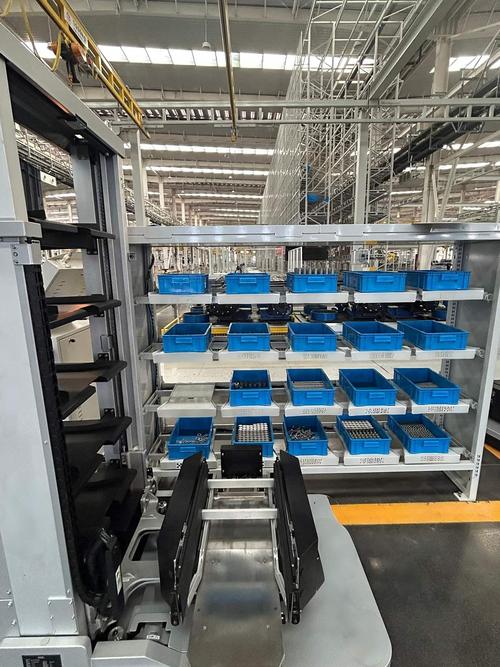
 精密制造车间恒温恒湿环境下工人校准机床探头
问:我厂之前试过把高精度机床装在普通车间,夏天开中央空调都稳不住温度,是不是设备再好也发挥不了作用?
答:真的发挥不了。我见过最夸张的案例,深圳一家做骨科植入物的企业,花900万上的五轴磨床,因为车间西晒,下午两点的时候主轴附近的实测温度能到31度,加工出来的钛合金骨钉,每10件就有3件螺纹中径超差,换了三次砂轮,调了十几次参数都没用。后来花了20万在西墙加了隔热层,把车间温控波动压到±0.5度,超差率直接降到0.1%都不到。说穿了,你机床的精度是实验室恒温环境下测出来的,你车间环境不达标,那点标称参数就是个摆设。
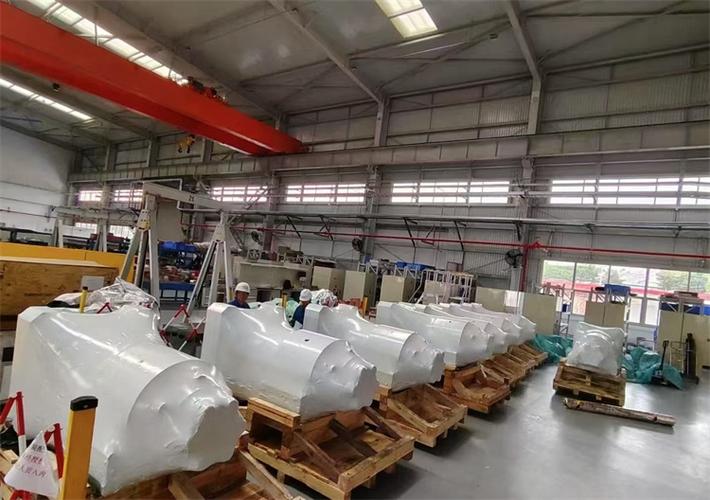
三坐标测量室里检测精密航空结构件形位公差
💡 去年我参与的一个新能源汽车电机轴的精密制造项目,产线上用的都是用了5年的老机床,之前良品率只有62%,大家都觉得要换机床才能提良率。结果我们团队花了两个月,把从原材料进厂检测、装夹定位、加工参数、应力释放、三坐标检测的全链路误差都摸了一遍,给每个环节加了对应的补偿值,没换任何一台设备,良品率直接拉到了98.7%。
问:我们厂现在加工环节的精度已经卡到0.01mm了,为什么最终交付的产品整体精度还是达不到客户要求的0.02mm?
答:你根本没算全链路的账。很多人算公差只算加工那一步的,从来不算原材料的变形、夹具的间隙、存放过程的应力释放。举个最常见的例子,你加工一个铝合金结构件,加工的时候测的尺寸丝毫不差,但是你加工完直接堆在车间地上,放三天,内应力释放完,尺寸能飘0.02mm,你说你在加工环节把精度抠到0.005mm有什么用?
不过话说回来,很多老板一遇到精度上不去的问题,第一反应就是换设备,换更贵的进口机床,从来不肯花时间把自己产线上的误差账算明白。钱花了几千万,效果还不如把现有环节的细节抠到位。说真的,这种事我见太多了,挺可惜的。
别被机床参数骗了:多数人对精密制造的误解,从买设备那天就开始了
现在卖机床的销售张口就是重复定位精度0.001mm,听着就硬核,对吧?但实际车间里,你车间温度差个3度,机床丝杠热膨胀带来的误差就能到0.012mm,比机床本身的标称精度差了10倍。你旁边有个冲床开着,地面传过来的震动,能让加工出来的零件表面振纹深到0.008mm,你机床再好有什么用? 很多人买机床的时候把所有预算都砸在设备本身,配套的环境投入抠到极致。我之前见过一个厂,800万买的磨床,车间连个正经空调都舍不得装,夏天车间温度能到38度,加工出来的光学镜片面形精度,永远达不到客户要求的λ/10,后来给车间装了恒温系统,把温度波动压到±0.3度,没动机床一个零件,精度直接就达标了。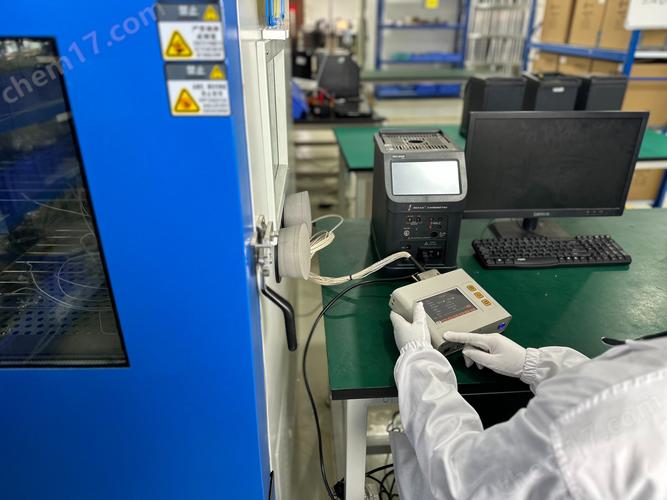 精密制造车间恒温恒湿环境下工人校准机床探头
问:我厂之前试过把高精度机床装在普通车间,夏天开中央空调都稳不住温度,是不是设备再好也发挥不了作用?
答:真的发挥不了。我见过最夸张的案例,深圳一家做骨科植入物的企业,花900万上的五轴磨床,因为车间西晒,下午两点的时候主轴附近的实测温度能到31度,加工出来的钛合金骨钉,每10件就有3件螺纹中径超差,换了三次砂轮,调了十几次参数都没用。后来花了20万在西墙加了隔热层,把车间温控波动压到±0.5度,超差率直接降到0.1%都不到。说穿了,你机床的精度是实验室恒温环境下测出来的,你车间环境不达标,那点标称参数就是个摆设。
真正的精密制造,从来不是单点突破,是全链路的误差管控
很多人对精密制造的认知,就是加工环节卡的越严越好,公差压的越小越好。但你算过全链路的累积误差吗?原材料进厂的时候,本身的内应力分布不均匀,加工的时候你尺寸卡的分毫不差,放24小时内应力释放,尺寸飘个0.02mm,你前面的精度白抠。夹具定位的时候,因为长期磨损有0.005mm的间隙,装夹的时候每次定位都差一点,累积下来也是实打实的误差。加工完的零件,你直接堆在仓库,不同位置的温度不一样,变形量也不一样。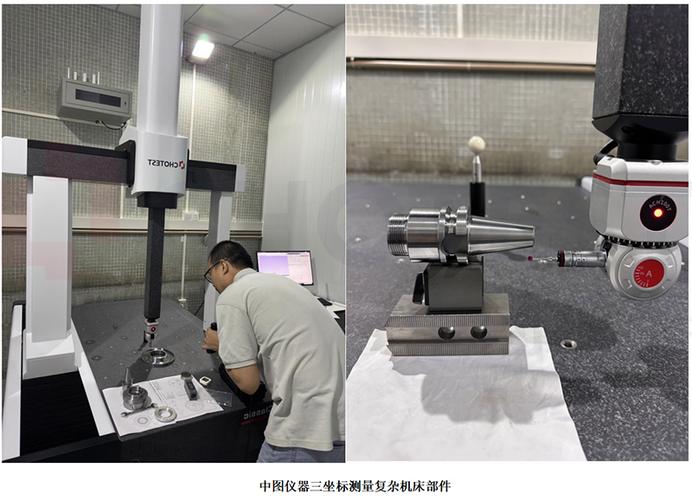 三坐标测量室里检测精密航空结构件形位公差
💡 去年我参与的一个新能源汽车电机轴的精密制造项目,产线上用的都是用了5年的老机床,之前良品率只有62%,大家都觉得要换机床才能提良率。结果我们团队花了两个月,把从原材料进厂检测、装夹定位、加工参数、应力释放、三坐标检测的全链路误差都摸了一遍,给每个环节加了对应的补偿值,没换任何一台设备,良品率直接拉到了98.7%。
问:我们厂现在加工环节的精度已经卡到0.01mm了,为什么最终交付的产品整体精度还是达不到客户要求的0.02mm?
答:你根本没算全链路的账。很多人算公差只算加工那一步的,从来不算原材料的变形、夹具的间隙、存放过程的应力释放。举个最常见的例子,你加工一个铝合金结构件,加工的时候测的尺寸丝毫不差,但是你加工完直接堆在车间地上,放三天,内应力释放完,尺寸能飘0.02mm,你说你在加工环节把精度抠到0.005mm有什么用?
不过话说回来,很多老板一遇到精度上不去的问题,第一反应就是换设备,换更贵的进口机床,从来不肯花时间把自己产线上的误差账算明白。钱花了几千万,效果还不如把现有环节的细节抠到位。说真的,这种事我见太多了,挺可惜的。