工业刀具:藏在耗材里的加工利润密码
很多加工厂老板掏几百万换最新的数控机床,转头就给车间配最便宜的批发刀具。
说穿了就是觉得刀具是易耗品,能省一块是一块。
真的亏大了。
 工业加工车间磨损报废刀具堆
说实话,到2024年还有很多工厂算不清这笔账。一把好的品牌刀具,单价是便宜杂牌刀的三倍,可寿命能翻五倍,加工进给速度能提两倍,算下来单件加工的综合成本反而降了30%还多,省下的还有机床工时,那都是白花花的利润。
问:小加工厂订单杂,什么材料都接,是不是要备十几种不同的刀具?
答:完全没必要。现在主流的纳米复合涂层通用刀具,就能覆盖碳钢、不锈钢、普通铝合金绝大部分常见加工场景,除非你天天干氮化硅陶瓷、高温钛合金这种特殊材料,根本不用堆一大堆不同规格的刀具。反而备太多杂刀,工人换刀调机的时间,都能多产出三四个活了,算下来更亏。
问:现在商家吹的智能带芯片刀具,是不是智商税?中小工厂用得起吗?
答:还真不是智商税。现在中端价位的智能刀具也就比普通刀贵不到两成,带的芯片能实时记录切削时间、刃口磨损数据,对接机床系统就能自动提醒换刀,不用工人靠经验猜,大大减少了刃口崩了才发现、废掉整根工件的情况。就算是十来台机床的小厂,花几千块装个数据采集模块就能用,干批量活的话,三四个月就能赚回额外投入,哪里是智商税?
数控车床不同材质加工对应刀具摆放
不过话说回来,也没必要盲目追高端。我上个月见过一个加工普通Q235结构钢的作坊,老板听销售忽悠,买了几千块一把的进口陶瓷刀,干出来的活和几百块的国产硬质合金刀没差,纯纯交了智商税。普通结构钢,用国产的TiN涂层硬质刀就足够用,性价比拉满。
容易被忽略的刀具维护,悄悄拉出成本差距
很多工厂刀具用完了就往工具框一扔,随便堆着,新刀拿出来刃口就被其他刀磕出小崩口,看似没事,用起来寿命直接掉一半。这点小事改起来不难,成本也低,弄个分类刀架,用完清掉切削屑,检查一下刃口有没有损伤,分开放好,这点时间花进去,刀具平均寿命直接提30%以上。
还有,涂层刀具别反复重磨。很多工厂为了省,一把刀磨个三四次接着用,原来的涂层都磨没了,切削性能直接掉成普通碳钢刀,进给速度上不去,还容易废活,算下来比重磨省的那点钱多亏好几倍。刃口磨了一次还不行,直接换就对了。
还有很多人忽略冷却的影响。干高速切削,一定要开高压内冷,只要你的刀杆支持内冷,别省那点水泵电费。高压内冷能直接把切削屑从刃口冲掉,还能快速降温,刀具寿命直接翻一倍都不夸张。我去年在东莞一个做汽配的工厂,原来一直用普通外冷,改了高压内冷之后,刀具消耗直接降了45%,老板上个月还给我发消息说,这改的几千块,半个月就赚回来了。
工业加工这行,赚的就是抠细节的钱。你盯着机床参数改来改去,不如先把手里的刀具换对,维护做好,那成本降的,利润涨的,都是实打实的。对吧?
别不信,多数加工效率浪费都出在刀具上
去年跑长三角调研,碰见过一个做精密五金的老板,拍着桌子吐槽,换了百万级的五轴联动机床,加工精度还是达不到客户要求,交货期次次拖。找了师傅拆开来查了三天,最后发现啥大问题都没有,就是工人用的便宜批发铣刀,干淬硬钢不到两个小时,刃口就已经出现微崩了,工人怕废活,不敢开进给,速度直接压了一半,精度也飘。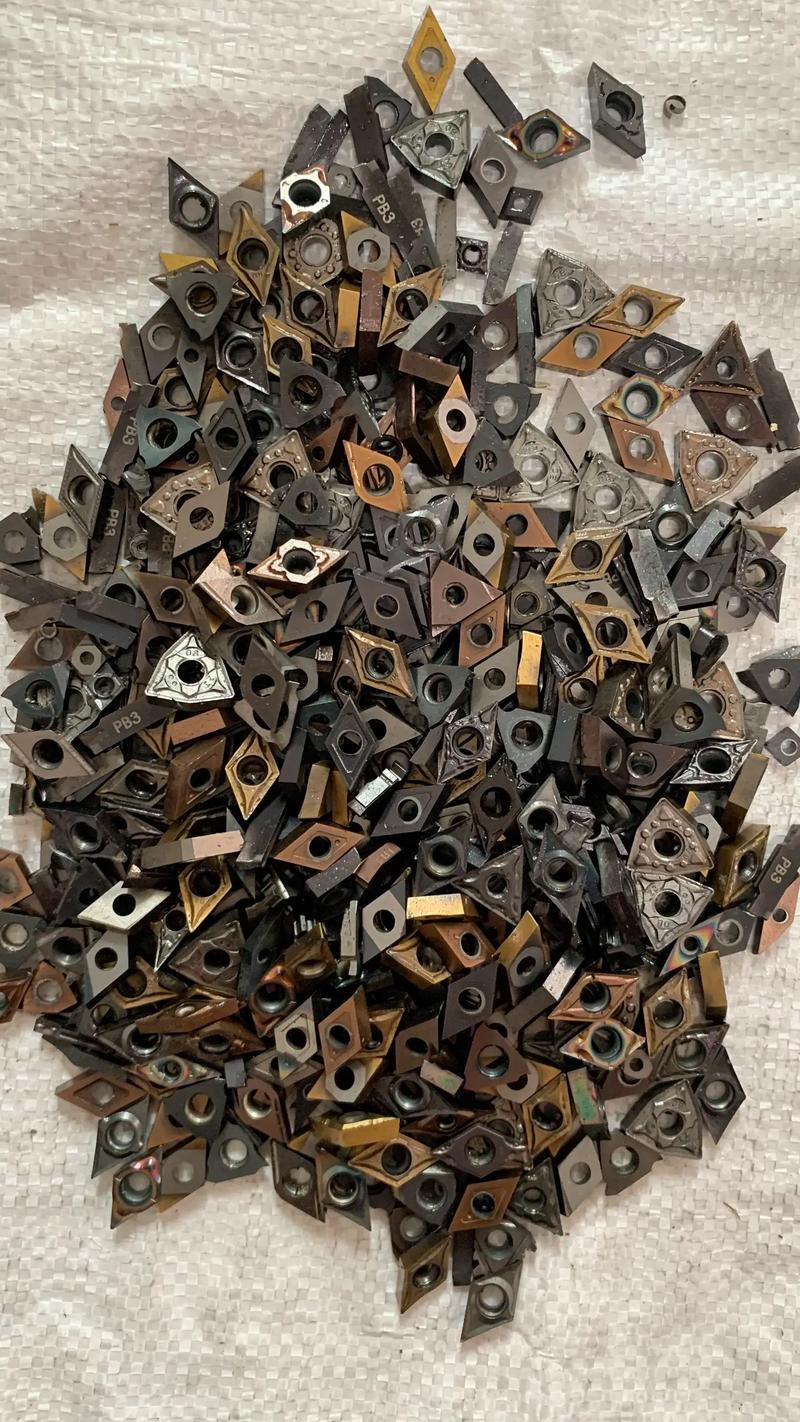 工业加工车间磨损报废刀具堆
说实话,到2024年还有很多工厂算不清这笔账。一把好的品牌刀具,单价是便宜杂牌刀的三倍,可寿命能翻五倍,加工进给速度能提两倍,算下来单件加工的综合成本反而降了30%还多,省下的还有机床工时,那都是白花花的利润。
问:小加工厂订单杂,什么材料都接,是不是要备十几种不同的刀具?
答:完全没必要。现在主流的纳米复合涂层通用刀具,就能覆盖碳钢、不锈钢、普通铝合金绝大部分常见加工场景,除非你天天干氮化硅陶瓷、高温钛合金这种特殊材料,根本不用堆一大堆不同规格的刀具。反而备太多杂刀,工人换刀调机的时间,都能多产出三四个活了,算下来更亏。
问:现在商家吹的智能带芯片刀具,是不是智商税?中小工厂用得起吗?
答:还真不是智商税。现在中端价位的智能刀具也就比普通刀贵不到两成,带的芯片能实时记录切削时间、刃口磨损数据,对接机床系统就能自动提醒换刀,不用工人靠经验猜,大大减少了刃口崩了才发现、废掉整根工件的情况。就算是十来台机床的小厂,花几千块装个数据采集模块就能用,干批量活的话,三四个月就能赚回额外投入,哪里是智商税?
现代工业刀具选型,这些坑一定要绕开
选型不是越贵越好,也不是越先进越好,适合你干的活才对。这里给你整理几个最常见的坑: 💡 干304、316这类不锈钢,一定要选带AlTiN纳米涂层的硬质合金刀具。这种涂层高温硬度高,抗粘性好,不容易产生积屑瘤,干出来的表面精度好,寿命也比普通高速钢刀翻三四倍。 ❗ 干铝合金千万别选错涂层!很多新手觉得涂层越硬越好,拿AlTiN涂层刀干铝,结果粘屑粘到怀疑人生,干两件活就废了。干铝合金要选无涂层超细晶粒硬质刀,或者DLC类金刚石涂层刀,不粘屑,切削阻力小,精度才稳。 ✅ 专刀专用永远比“万能刀”划算,别听商家吹什么一把刀通吃所有材料,那都是给散单小活凑活用的,批量加工用专刀,成本至少降两成。比如干汽车发动机缸体铝件,专门的铝合金镜面铣刀,干出来的粗糙度直接省掉一道抛光工序,省下的人工都能买十把刀了。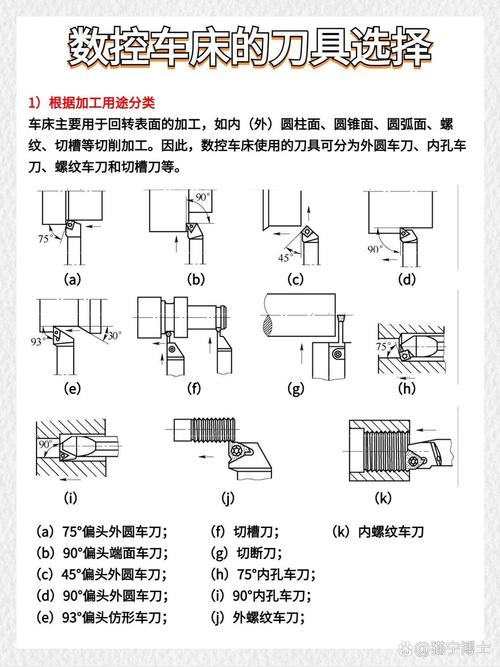 数控车床不同材质加工对应刀具摆放
不过话说回来,也没必要盲目追高端。我上个月见过一个加工普通Q235结构钢的作坊,老板听销售忽悠,买了几千块一把的进口陶瓷刀,干出来的活和几百块的国产硬质合金刀没差,纯纯交了智商税。普通结构钢,用国产的TiN涂层硬质刀就足够用,性价比拉满。
容易被忽略的刀具维护,悄悄拉出成本差距
 容易被忽略的刀具维护,悄悄拉出成本差距
很多工厂刀具用完了就往工具框一扔,随便堆着,新刀拿出来刃口就被其他刀磕出小崩口,看似没事,用起来寿命直接掉一半。这点小事改起来不难,成本也低,弄个分类刀架,用完清掉切削屑,检查一下刃口有没有损伤,分开放好,这点时间花进去,刀具平均寿命直接提30%以上。
还有,涂层刀具别反复重磨。很多工厂为了省,一把刀磨个三四次接着用,原来的涂层都磨没了,切削性能直接掉成普通碳钢刀,进给速度上不去,还容易废活,算下来比重磨省的那点钱多亏好几倍。刃口磨了一次还不行,直接换就对了。
还有很多人忽略冷却的影响。干高速切削,一定要开高压内冷,只要你的刀杆支持内冷,别省那点水泵电费。高压内冷能直接把切削屑从刃口冲掉,还能快速降温,刀具寿命直接翻一倍都不夸张。我去年在东莞一个做汽配的工厂,原来一直用普通外冷,改了高压内冷之后,刀具消耗直接降了45%,老板上个月还给我发消息说,这改的几千块,半个月就赚回来了。
工业加工这行,赚的就是抠细节的钱。你盯着机床参数改来改去,不如先把手里的刀具换对,维护做好,那成本降的,利润涨的,都是实打实的。对吧?