工业密封:被忽略的设备寿命核心密码
很多开厂的老板,一说起设备升级,开口就是百万级的进口主轴、变频电机,转头就把几十一百块的密封丢在角落。
我前两个月刚接了一个咨询,江苏做砂石骨料的老板,一百八十万买的新圆锥破碎机,用了十个月就直接抱死报废。拆开一看,啥大问题都没有,就是浮动密封环磨穿了,泥水进去磨坏了主轴轴承。
一百八十万,就坏在一百多块的密封上。你说可惜不可惜?
 工业圆锥破碎机密封失效磨损轴承实拍图
为什么绝大多数设备早衰,都栽在密封上
不同工业工况密封材质选型对照表
安装密封的隐形坑,十年的老钳工也容易踩
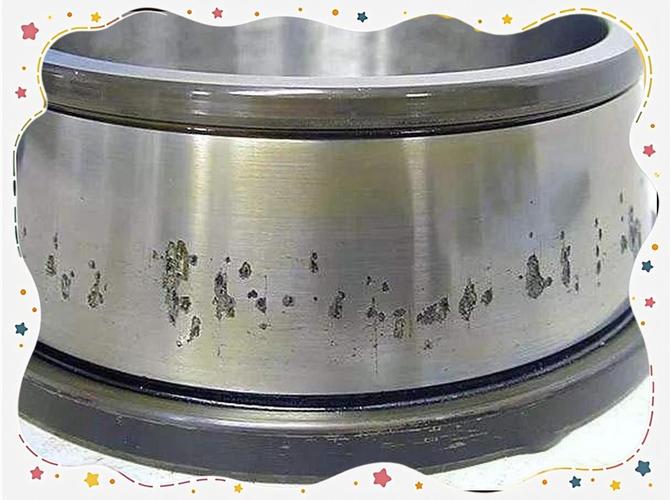 工业圆锥破碎机密封失效磨损轴承实拍图
为什么绝大多数设备早衰,都栽在密封上
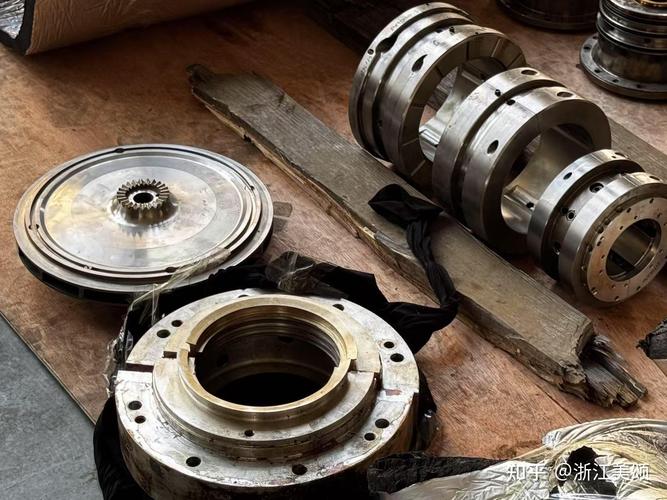 为什么绝大多数设备早衰,都栽在密封上
大多数人对密封的认知,还停留在「挡油挡灰的小零件」层面。说实话,工业密封是整个设备里要求最苛刻的零件之一,没有之一。
你要它封高压水,它得扛住上百公斤的压力不蠕变;你要它封高温热油,它得几百度不老化不发硬;轴每分钟转几千转,它得摩擦力够小,不能把轴磨坏,还不能自己磨穿。差一点都不行。
问:密封坏了直接换不行吗?至于上升到设备报废? 答:真没这么简单。一次密封失效,漏进去的泥沙杂质,哪怕你换密封的时候清理了,也会在轴承、主轴表面留下微小划痕,接下来就是磨损加速,用不了一年半载,核心部件就废了。而且密封漏了,压力掉了,设备效率直接往下掉,你花大价钱买的高功率设备,一半的功力都发挥不出来,这不浪费吗? 问:那普通工厂怎么快速判断自己的密封用得对不对? 答:算停机账就完了。如果你的动密封换的频率超过三个月一次,静密封不到半年就漏,那百分之百是选型不对,别凑合用。换一套合格密封的钱,远不如一次停机维修亏得多。我那个砂石客户,换主轴花了二十多万,停工一周亏了快十万,加起来小三十万,够给他所有设备换十年的好密封。2024工业密封选型新逻辑,别死守老经验
这两年密封新材料更新太快,很多老的选型思路早就过时了。
💡 给你几个现在行业里最新的实践总结:- 普通液压动密封,别再只盯着老丁腈橡胶了,改性聚氨酯密封的耐磨损、耐水解性能比老料好3倍以上,价格只贵一成,性价比高太多
- 酸碱腐蚀工况,普通氟橡胶已经满足不了,现在很多厂都换成全氟醚橡胶密封,虽然价格是普通氟橡胶的好几倍,寿命能翻五六倍,算下来反而更便宜
- 高温静密封,以前都用石棉垫,现在早就淘汰了,改性膨体四氟垫,无毒还耐腐,密封性能比石棉垫好太多,符合现在的环保要求
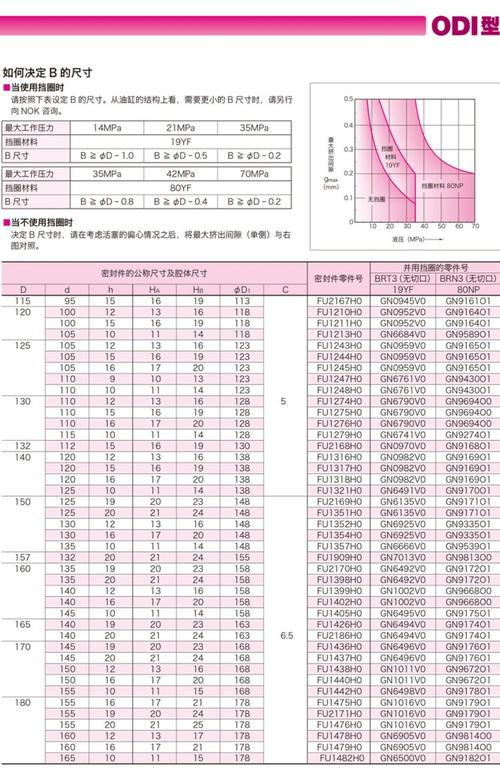 不同工业工况密封材质选型对照表
不过话说回来,现在市场上掺假的太多了。拿改性氟橡胶冒充全氟醚,拿回收橡胶做原料,外行根本分不出来。拿货的时候一定要索要材质检测报告,别光看价格,几块钱的差距,用起来天差地别。
安装密封的隐形坑,十年的老钳工也容易踩
 安装密封的隐形坑,十年的老钳工也容易踩
选对了密封,装错了照样用不了多久,我见过太多这种案例。
第一个坑,撬装的时候划伤唇口。很多安装工图省事,拿螺丝刀直接撬密封,轻轻蹭一下唇口,用不了一周就漏,你找谁说理去?安装的时候一定要用专用的安装工具,轴头的螺纹、键槽一定要用胶带包住,别划到密封。
第二个坑,轴上的锈斑毛刺不处理就装新密封。轴上已经磨出来一道沟了,你直接装新密封,那密封唇口就一直搁在沟上,能封得住才怪。小的锈斑要打磨干净,深的磨痕要补焊镀硬铬处理,别嫌麻烦。
❗ 第三个坑最常见:O型圈安装不涂润滑,硬往里塞。很多O型圈装进去的时候被拧了麻花你都看不到,装上去一开始就漏。低温工况千万别用普通锂基脂,会冻硬,要用专用的硅油润滑。我去年给一个新建的光伏项目做设备诊断,刚投产的循环水泵,一周漏了三次,拆开一看,安装工把机械密封的方向装反了。赶那十分钟的工期,折腾了整整三天,亏了多少产出?
现在工业本来就卷,一分一毫的利润都要抠。你花大价钱买了好设备,却在密封这种小钱上省,最后亏的是大钱。很多时候,把这些不起眼的小细节做好,设备稼动率提个5%,一年多赚的钱,真的比你接好几个小订单都多。