工业紧固:被忽略的隐形成本杀手
上个月去珠三角给一家头部工程机械企业做工艺复盘,光因为螺栓松脱导致的售后返工、客户索赔,一年就赔出去小两百万。
很多人提起紧固第一反应就是“拧个螺丝而已,能有什么花活”。真的吗?
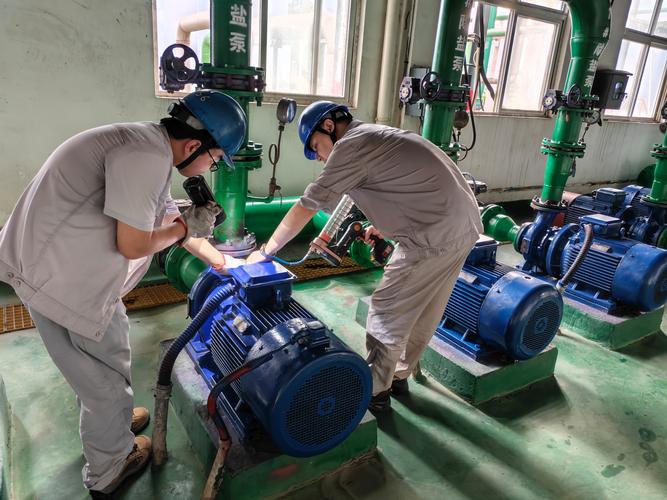
 风电塔筒法兰紧固螺栓现场检测
很多开厂的老板,几百万上千万的加工中心眼睛不眨就买,轮到买紧固工具,就想着能省则省,还抱着“老工人手感靠谱”的老观念。
问:我们就是中小批量生产,工人都是干了十几年的老钳工,手感比机器准,真的有必要上高精度紧固设备吗?
答:说实话,我特意做过测试,找五个干了二十年的老师傅拧同规格的8.8级M12螺栓,最大扭矩差能到32%。你家产品卖出去,要在户外风吹雨淋震动三五年,松脱的概率能有多高?算笔账,一台进口智能扭矩枪也就十几万,你一次索赔可能就几十万,哪个划算,不用我多说吧。
问:现在行业里说的预紧力控制,跟传统的扭矩控制到底有啥区别?我一直搞不清。
答:这个问题百分之九十的工艺员都搞混。简单说,扭矩控制是“拧的时候看你用了多大劲”,预紧力控制是“直接测螺栓最终拉了多少”。普通的非受力连接,扭矩控制足够用,但是像风电主轴、高压容器、新能源汽车底盘这种关键位置,必须控预紧力——因为螺栓和接触面的摩擦力波动太大,同样的扭矩,螺栓表面锈一点或者沾了油,最终的预紧力能差一倍,你敢赌吗?
新能源汽车底盘螺栓智能紧固工作站
第三个是防松方案按工况匹配,不再一刀切。原来不管什么工况都用尼龙防松圈,现在尼龙圈耐不了高温,高温工况直接换全金属锁紧螺母,震动大的关键位置涂耐落胶,成本没涨多少,松脱率直接降了80%以上。
我今年春天接触过一个做商用车桥的厂,原来用普通紧固工艺,每年三万台车有一千两百多台要回厂做复紧返修,光路费人工费一年就一百六十多万,后来改了扭矩角度工艺,换了全金属锁紧螺母,半年下来返修直接降到不到50台,省了一百四十多万,投入才不到二十万,这回报率哪里找?
选紧固方案,别踩这三个常见坑
❗ 1. 螺栓不是越粗越紧就越安全
很多人出了松脱问题,第一反应就是换更粗等级更高的螺栓,其实完全错。粗螺栓刚性更大,在交变震动工况下反而更容易疲劳断裂,合适的预紧力匹配才是核心。我前年见过一个厂,把M16的螺栓换成M20,结果三个月断了三根,把整台挖掘机的大臂都摔废了,亏到心疼。
💡 2. 不是所有位置都要上高精度紧固
很多人一听高精度好,就全生产线都换,那成本一下子就上去了,完全没必要。设备外壳、内饰板这种不承重的连接,普通紧固就行,把钱花在关键受力点——连接法兰、动力输出位、底盘结构位,这些地方控好精度,就解决了90%的问题。
✅ 3. 紧固不是拧完就万事大吉
大型装备交付之后,头三个月一定要按要求复紧。新的连接面,螺栓预紧力会因为应力松弛、接触面微变形下降,少则降5%多则降15%,刚交付的时候合格,半年之后就不合格,忘了复紧,不出问题才怪。
说实话,干了快二十年工业工艺,我最感慨的就是这点——很多企业把钱都花在看得见的地方,高精度机床、豪华厂房、自动化流水线,却偏偏在紧固这种看不见的地方抠搜,几块钱的螺栓,几十块的扳手,最后出了问题,几百万上千万打水漂,真的太冤了。
不过话说回来,现在行业内卷这么厉害,大家都在找地方降本提效,紧固其实就是投入最低、回报最高的那个切入点,你不用改生产线,不用换设计,只要把工艺调对,工具换对,就能砍下去大几十万的售后成本,香不香?
别拿紧固不当核心工序,高端装备根本经不起松
现在的工业装备,工况比十年前苛刻太多。风电要扛十几级台风、百万次叶片震动,新能源汽车要过几十万次颠簸路测,盾构机要在几千米地下扛上万个兆帕的压力,任何一个连接点的紧固出问题,都是塌方式的损失。 去年内蒙某风场掉叶片的事故,查来查去最后就是叶片连接螺栓的预紧力差了15%,运行三年慢慢松脱,整台风机两百多万的叶片直接报废,还耽误了大半年发电,损失上千万。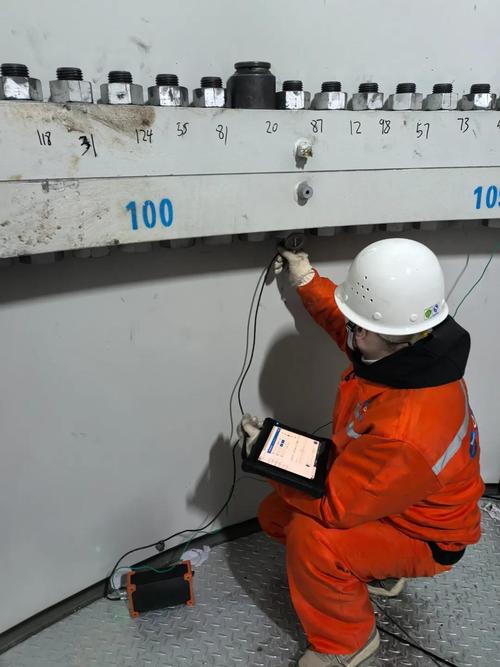 风电塔筒法兰紧固螺栓现场检测
很多开厂的老板,几百万上千万的加工中心眼睛不眨就买,轮到买紧固工具,就想着能省则省,还抱着“老工人手感靠谱”的老观念。
问:我们就是中小批量生产,工人都是干了十几年的老钳工,手感比机器准,真的有必要上高精度紧固设备吗?
答:说实话,我特意做过测试,找五个干了二十年的老师傅拧同规格的8.8级M12螺栓,最大扭矩差能到32%。你家产品卖出去,要在户外风吹雨淋震动三五年,松脱的概率能有多高?算笔账,一台进口智能扭矩枪也就十几万,你一次索赔可能就几十万,哪个划算,不用我多说吧。
问:现在行业里说的预紧力控制,跟传统的扭矩控制到底有啥区别?我一直搞不清。
答:这个问题百分之九十的工艺员都搞混。简单说,扭矩控制是“拧的时候看你用了多大劲”,预紧力控制是“直接测螺栓最终拉了多少”。普通的非受力连接,扭矩控制足够用,但是像风电主轴、高压容器、新能源汽车底盘这种关键位置,必须控预紧力——因为螺栓和接触面的摩擦力波动太大,同样的扭矩,螺栓表面锈一点或者沾了油,最终的预紧力能差一倍,你敢赌吗?
2024年工业紧固的最新实践,三个细节改了省百万
今年跑了二十多个工厂,发现很多头部企业已经把紧固从“辅助工序”提成分量极重的“关键工序”,几个新的做法已经普及开了。 第一个是扭矩角度法全面替代纯扭矩控制。原来拧螺栓就是拧到指定扭矩就停,现在要求先拧到一定扭矩,再拧固定角度,这样能把预紧力的误差控制在5%以内,比原来准太多。 第二个是智能紧固联网溯源。现在新能源汽车主机厂,每一个底盘螺栓的紧固数据、拧的人、时间、扭矩角度全都存在云端,出了问题直接溯源,根本不用瞎猜,客户审核的时候拿出来数据,直接就能过。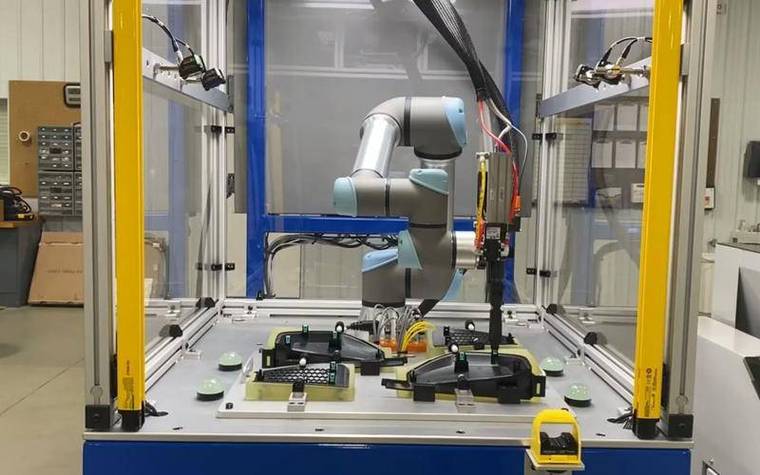 新能源汽车底盘螺栓智能紧固工作站
第三个是防松方案按工况匹配,不再一刀切。原来不管什么工况都用尼龙防松圈,现在尼龙圈耐不了高温,高温工况直接换全金属锁紧螺母,震动大的关键位置涂耐落胶,成本没涨多少,松脱率直接降了80%以上。
我今年春天接触过一个做商用车桥的厂,原来用普通紧固工艺,每年三万台车有一千两百多台要回厂做复紧返修,光路费人工费一年就一百六十多万,后来改了扭矩角度工艺,换了全金属锁紧螺母,半年下来返修直接降到不到50台,省了一百四十多万,投入才不到二十万,这回报率哪里找?
选紧固方案,别踩这三个常见坑
 选紧固方案,别踩这三个常见坑
❗ 1. 螺栓不是越粗越紧就越安全
很多人出了松脱问题,第一反应就是换更粗等级更高的螺栓,其实完全错。粗螺栓刚性更大,在交变震动工况下反而更容易疲劳断裂,合适的预紧力匹配才是核心。我前年见过一个厂,把M16的螺栓换成M20,结果三个月断了三根,把整台挖掘机的大臂都摔废了,亏到心疼。
💡 2. 不是所有位置都要上高精度紧固
很多人一听高精度好,就全生产线都换,那成本一下子就上去了,完全没必要。设备外壳、内饰板这种不承重的连接,普通紧固就行,把钱花在关键受力点——连接法兰、动力输出位、底盘结构位,这些地方控好精度,就解决了90%的问题。
✅ 3. 紧固不是拧完就万事大吉
大型装备交付之后,头三个月一定要按要求复紧。新的连接面,螺栓预紧力会因为应力松弛、接触面微变形下降,少则降5%多则降15%,刚交付的时候合格,半年之后就不合格,忘了复紧,不出问题才怪。
说实话,干了快二十年工业工艺,我最感慨的就是这点——很多企业把钱都花在看得见的地方,高精度机床、豪华厂房、自动化流水线,却偏偏在紧固这种看不见的地方抠搜,几块钱的螺栓,几十块的扳手,最后出了问题,几百万上千万打水漂,真的太冤了。
不过话说回来,现在行业内卷这么厉害,大家都在找地方降本提效,紧固其实就是投入最低、回报最高的那个切入点,你不用改生产线,不用换设计,只要把工艺调对,工具换对,就能砍下去大几十万的售后成本,香不香?