旋转机械设备振动控制:从治标到治本的现场落地技巧
干了十几年工业设备运维,见过太多因为振动爆掉的转子、轴瓦、联轴器。
很多工厂老板提起振动就头疼,花了几万几十万做振动控制,没两年又超标。
问题出在哪?大多是找错了根源。
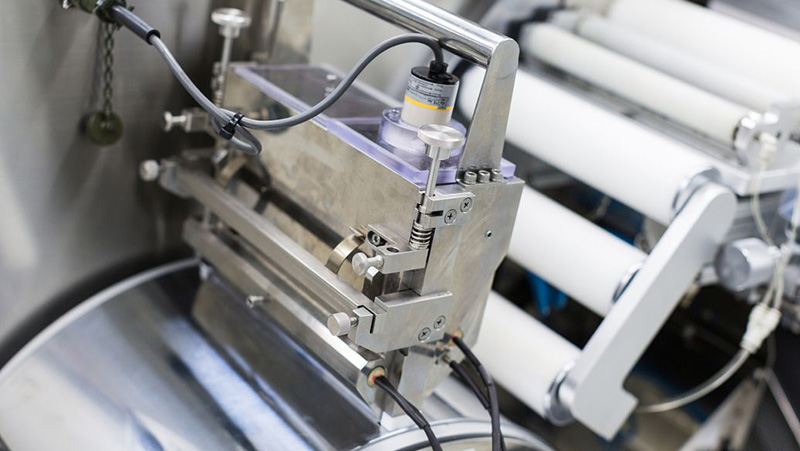
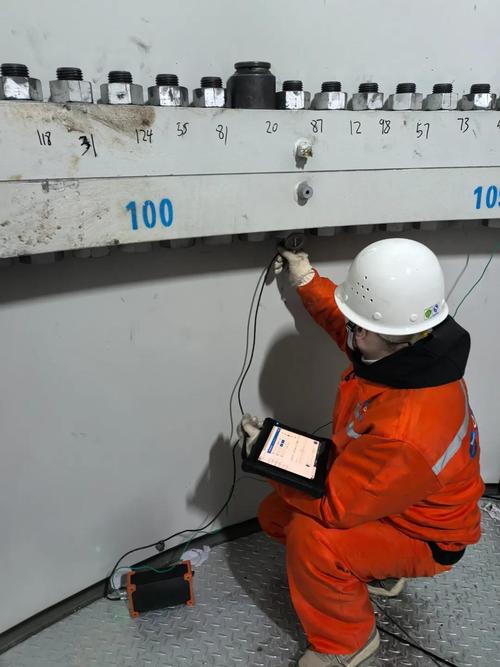
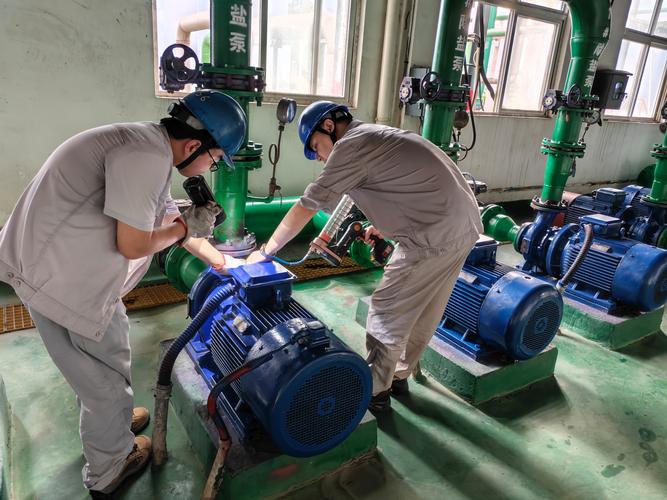
 工业旋转机械振动检测现场作业图
问:我们厂设备新投产就振动超标,动平衡也做了,这大概率是啥问题?
答:先别碰转动件,先查两个最容易忽略的地方。第一是联轴器对中,别信安装队说的“用直尺靠过没问题”,转速超过1500转的设备,必须用百分表打径向和轴向对中偏差,差个几丝振动就上去了。第二查基础固有频率,要是固有频率和设备工作频率差不到20%,那就是共振,这是天生的结构问题,什么减振器都救不了,只有加固基础调整刚度才能解决。
工业风机安装弹簧减振器施工图
问:振动控制一定要做到国标最严等级吗?达标就行还是越严越好?
答:完全没必要死抠最严等级。合格标准完全看设备的用途:你厂区角落的冷却塔风机,只要振动不晃得基础掉漆、不超联轴器的允许范围,就算比国标A级高一点也没事,不影响寿命也不影响生产。反过来,加工高精度零件的CNC机床,主轴振动必须控制在微米级,差一丝加工出来的零件粗糙度就不合格,那必须卡最严的标准。不过话说回来,如果你的设备振动值每个月都在涨,不管现在超不超标,都得赶紧查,大概率是轴承磨损或者地脚螺栓松了,别等轴断了再停机抢修,那损失才大。
2024年工业振动控制的新落地实践
现在工业都在推预测性维护,振动控制也早就不是“出事了再治”的被动模式了,很多新玩法已经落地了。
最常见的就是把在线振动监测和振动控制结合起来,比如国内很多陆上风电场,现在给每台风机的主轴都装了在线监测,还联动了可调阻尼器,一旦监测到振动偏离基线,自动调整阻尼器刚度,把振动压回合格范围,不用工程师跑上山拆机调整,一年能省不少运维成本。
还有就是3D打印定制减振部件,之前很多异形结构的振动问题,比如盾构机刀盘、异形管道支架,预制的减振块匹配不上,效果差,现在直接按实际形状和需要的刚度3D打印阻尼块,装上去就行,我上个月接触的一家盾构机厂家,原来刀盘振动导致刀具磨损快30%,用了定制的3D打印阻尼块做振动控制,刀具寿命直接提了18%,太香了。
干工业这行,其实很多事拼的不是谁用的方案更高端,是能不能找对根源。振动控制也一样,你花几十万买进口减振器,不如花两天时间把振动的源头找出来,从根上解决,比在表面贴一百个阻尼器都有用。
对吧?
为什么你的振动控制做了白做?
我上个月去南方一个年产100万吨的造纸厂,他们的核心卷取机振动超标整整三年,换过进口轴承,上门做过三次动平衡,加了好几块配重,甚至实在受不了换了整根加工好的新轴,开机一测,振动值还是比允许值高了一倍多。 拆了基础二次灌浆层一看,空了三分之一。 你说,外面再怎么折腾振动控制有啥用?对吧。 很多工厂都有这个误区:振动控制只盯着转动部件,完全忽略了基础刚度、管道附力、安装偏差这些隐性因素。我见过管道应力太大拉得泵振动超标的,见过地脚螺栓预紧力不均把轴拉弯振动超标的,甚至还有隔壁车间的风机振动传过来共振的——说白了,振动就是个结果,你不找源头,只在结果上下功夫,当然没用。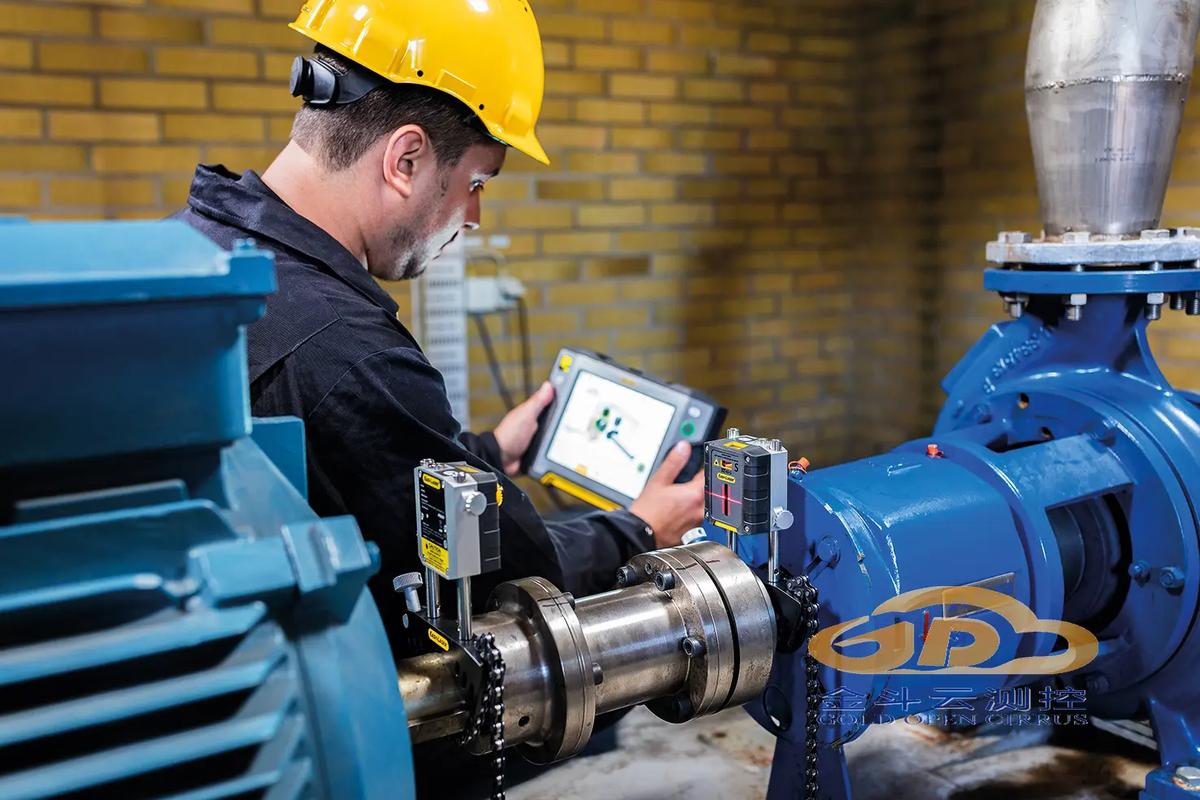 工业旋转机械振动检测现场作业图
问:我们厂设备新投产就振动超标,动平衡也做了,这大概率是啥问题?
答:先别碰转动件,先查两个最容易忽略的地方。第一是联轴器对中,别信安装队说的“用直尺靠过没问题”,转速超过1500转的设备,必须用百分表打径向和轴向对中偏差,差个几丝振动就上去了。第二查基础固有频率,要是固有频率和设备工作频率差不到20%,那就是共振,这是天生的结构问题,什么减振器都救不了,只有加固基础调整刚度才能解决。
主流工业振动控制实用方案对比
现在市面上的振动控制方案很多,我给你捋捋几个常用的,都是现场跑出来的实际经验,不是厂家吹的噱头: ✅ 主动振动控制:现在新能源汽车行业的高速加工主轴、精密光刻机用得很多,原理就是靠传感器实时采集振动信号,自动调整阻尼或者输出反向振动抵消,精度能到纳米级。缺点呢?就是贵,一套下来几十万上百万,一般只有高精密设备才用得上。 ❗ 被动阻尼减振:这是目前工业界用得最多的方案,成本低,维护简单,就是加橡胶阻尼器、弹簧减振器或者阻尼涂料,把振动能量耗散掉。适合90%以上的普通旋转机械,比如水泵、风机、电机这类,只要选对刚度,效果立竿见影。提醒一句,别选太软的减振器,太软反而会放大振动,很多人都栽在这。 💡 动力调谐减振:最近几年在大型工业设备上普及得很快,针对特定频率的共振问题,相当于加一个同频率反向振动的抵消源,不用改基础不用换轴,成本只有改结构的三分之一不到。比如大型离心压缩机的管道振动、风力发电机主轴振动,用这个效果特别好。 说实话,我见过太多甲方盲目追高端,上来就要上主动振动控制,其实百分之八十的现场振动问题,用被动阻尼加对中调整就能解决,完全没必要花那个冤枉钱。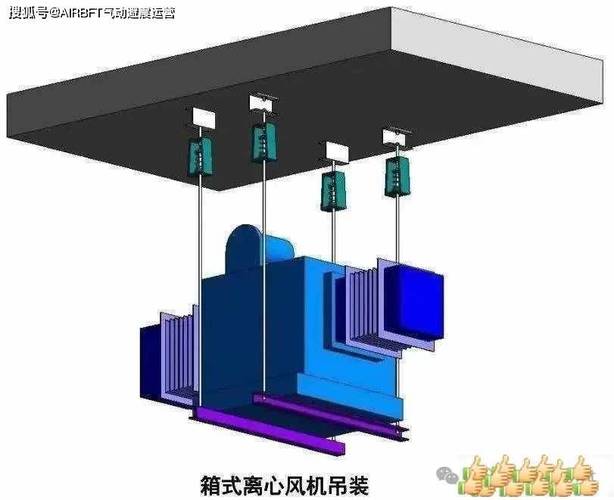 工业风机安装弹簧减振器施工图
问:振动控制一定要做到国标最严等级吗?达标就行还是越严越好?
答:完全没必要死抠最严等级。合格标准完全看设备的用途:你厂区角落的冷却塔风机,只要振动不晃得基础掉漆、不超联轴器的允许范围,就算比国标A级高一点也没事,不影响寿命也不影响生产。反过来,加工高精度零件的CNC机床,主轴振动必须控制在微米级,差一丝加工出来的零件粗糙度就不合格,那必须卡最严的标准。不过话说回来,如果你的设备振动值每个月都在涨,不管现在超不超标,都得赶紧查,大概率是轴承磨损或者地脚螺栓松了,别等轴断了再停机抢修,那损失才大。
2024年工业振动控制的新落地实践
 2024年工业振动控制的新落地实践
现在工业都在推预测性维护,振动控制也早就不是“出事了再治”的被动模式了,很多新玩法已经落地了。
最常见的就是把在线振动监测和振动控制结合起来,比如国内很多陆上风电场,现在给每台风机的主轴都装了在线监测,还联动了可调阻尼器,一旦监测到振动偏离基线,自动调整阻尼器刚度,把振动压回合格范围,不用工程师跑上山拆机调整,一年能省不少运维成本。
还有就是3D打印定制减振部件,之前很多异形结构的振动问题,比如盾构机刀盘、异形管道支架,预制的减振块匹配不上,效果差,现在直接按实际形状和需要的刚度3D打印阻尼块,装上去就行,我上个月接触的一家盾构机厂家,原来刀盘振动导致刀具磨损快30%,用了定制的3D打印阻尼块做振动控制,刀具寿命直接提了18%,太香了。
干工业这行,其实很多事拼的不是谁用的方案更高端,是能不能找对根源。振动控制也一样,你花几十万买进口减振器,不如花两天时间把振动的源头找出来,从根上解决,比在表面贴一百个阻尼器都有用。
对吧?