为什么说定制化夹具才是中小机加工厂的降本秘密?
上个月跑珠三角调研,碰上个做汽配加工的老板,拍着桌子跟我骂标准夹具坑人。
花了十几万堆了一仓库标准件,到真要干活的时候,没一个能用得顺手的。
 机加工车间三爪卡盘装夹异形零件场景
问:我们厂接的都是散单,品种多批量小,做定制夹具岂不是更贵,更不划算?
答:这其实是行业里最常见的误区。早十年定制夹具可能是大订单大厂的专属,现在早就不一样了。主流的夹具厂商都做模块化定制了,不是让你每个品种做一整套全新的。基础底座、传动模块都是通用的,只需要根据零件形状换上面的定位块和夹紧头,一套基础底座能用三五年,换一次夹紧块才几百块,摊到每个批量的生产成本里,一天就能把成本赚回来。
那个汽配老板后来咬咬牙换了三套模块化定制夹具,现在找正时间从15分钟降到1分半,单台机床产能直接涨了30%,不到两个月就把买夹具的钱赚回来了,现在仓库里那堆标准夹具,全都当废铁卖了。
新能源电池壳加工真空吸附夹具实拍
选夹具避坑的几个实用提醒
跑了这么多工厂,见过太多在夹具上踩坑的,整理几个实打实的经验,给大家参考:
💡 第一,别贪便宜买偷工减料的毛坯。很多小厂做的夹具,底座用的回收铸钢,内部有沙眼气孔,看起来价格便宜两三千,用三个月就会变形,精度掉的一塌糊涂,到时候换都来不及。
❗ 第二,只要单批批量大于50件,或者同一个订单会反复接,优先选定制或者模块化夹具,别死磕标准夹具。算算账就清楚,省下来的调机时间,降下来的废品率,赚的钱远超过夹具的投入。
✅ 第三,上自动化的夹具,一定要留标准化接口。以后换产品只需要换定位夹紧块,基础底座不用动,既能省成本,还能缩短换型时间,小批量多品种生产的时候优势特别大。
不过话说回来,现在国内夹具供应链已经成熟到离谱了,珠三角长三角一大堆做模块化定制的,你把零件三维图发过去,快的三天就能给你做好发货,价格也比十年前降了大半,根本不是什么高不可攀的东西。
很多中小厂老板就是转不开这个弯,总觉得定制夹具是大厂玩的东西,自己厂小接散单用不上,其实你去车间蹲一天,数数你的师傅一天有多少时间花在调夹具找正上,乘以你给的工时费,再算算每个月因为装夹误差出了多少废品,一算就清楚该投多少钱在夹具上了。
就这么简单。
别再迷信标准夹具的“通用性”了
很多小厂刚起步,图省钱省心,采购张嘴就要标准夹具,觉得通用性强,什么活都能干,摊下来成本低。 真干起来才发现哪不对。 加工异形件,标准夹具夹不住,夹偏个一两丝,整批零件直接报废,省那几千块买夹具的钱,不够赔材料钱。 我提的那个汽配老板,做汽车转向节毛坯加工,一开始就是清一色三爪卡盘,每次装夹找正就要15分钟,车间8台机,光是调机就能耗掉两个师傅的大半工时,你说亏不亏?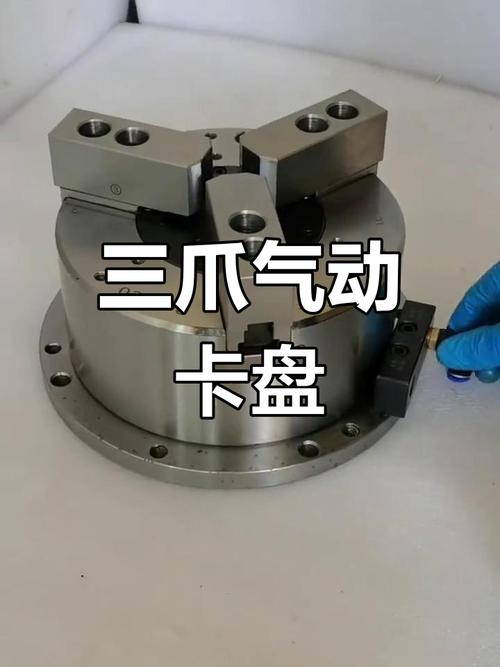 机加工车间三爪卡盘装夹异形零件场景
问:我们厂接的都是散单,品种多批量小,做定制夹具岂不是更贵,更不划算?
答:这其实是行业里最常见的误区。早十年定制夹具可能是大订单大厂的专属,现在早就不一样了。主流的夹具厂商都做模块化定制了,不是让你每个品种做一整套全新的。基础底座、传动模块都是通用的,只需要根据零件形状换上面的定位块和夹紧头,一套基础底座能用三五年,换一次夹紧块才几百块,摊到每个批量的生产成本里,一天就能把成本赚回来。
那个汽配老板后来咬咬牙换了三套模块化定制夹具,现在找正时间从15分钟降到1分半,单台机床产能直接涨了30%,不到两个月就把买夹具的钱赚回来了,现在仓库里那堆标准夹具,全都当废铁卖了。
现在的夹具,早就不是“夹住就行”了
很多人对夹具的认知还停留在“能夹住不晃就行”,都是几十年前的老黄历了。 现在新能源、航空航天这些新领域加工,对夹具的要求早就翻了倍。自动化生产线的夹具,要带定位传感器,要能跟机械手精准对接,误差控制在0.005mm以内,还有带力反馈的柔性夹具,夹薄壁零件不会因为夹紧力过大变形,这在十年前想都不敢想。 说实话,我去年参观过一家做新能源电池壳加工的工厂,他们用的真空吸附夹具,加工1.2mm厚的铝合金壳,整个平面加工后的变形量控制在0.02mm以内。换用普通压板夹紧的时候,成品率才60%,换完真空夹具直接干到99.5%,光废品率下降这一项,一年省出近两百万。 问:我们厂最近想上自动化改造,是不是要把所有老夹具全部换掉重新做? 答:完全没必要,这钱完全可以省。很多工厂搞改造,上来就要全部换新,追求一步到位,其实大部分老夹具的基础底座精度还是够的,只需要改装加上定位销、气动夹紧模块,匹配机械手的接口就可以用,改造一套的成本才几万块,比全换全新定制夹具省至少70%。我之前接触过一家做五金冲压的工厂,就是这么改的,整条线改造花了不到8万,要是全换新夹具报价要35万,省下来的钱都能多买一台二手加工中心了,这不香吗?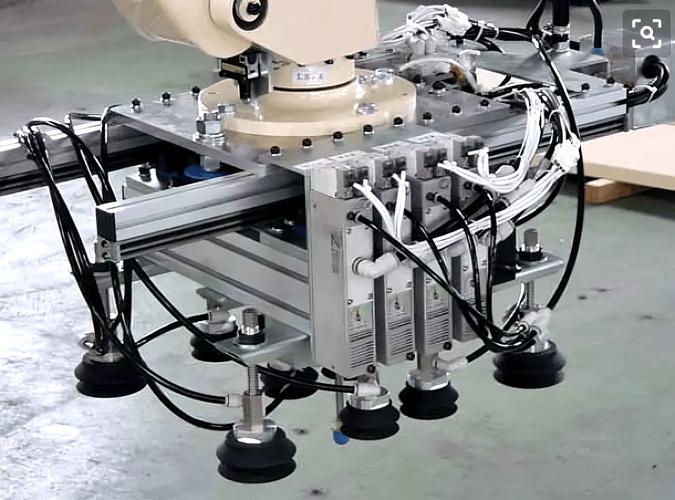 新能源电池壳加工真空吸附夹具实拍
选夹具避坑的几个实用提醒
 选夹具避坑的几个实用提醒
跑了这么多工厂,见过太多在夹具上踩坑的,整理几个实打实的经验,给大家参考:
💡 第一,别贪便宜买偷工减料的毛坯。很多小厂做的夹具,底座用的回收铸钢,内部有沙眼气孔,看起来价格便宜两三千,用三个月就会变形,精度掉的一塌糊涂,到时候换都来不及。
❗ 第二,只要单批批量大于50件,或者同一个订单会反复接,优先选定制或者模块化夹具,别死磕标准夹具。算算账就清楚,省下来的调机时间,降下来的废品率,赚的钱远超过夹具的投入。
✅ 第三,上自动化的夹具,一定要留标准化接口。以后换产品只需要换定位夹紧块,基础底座不用动,既能省成本,还能缩短换型时间,小批量多品种生产的时候优势特别大。
不过话说回来,现在国内夹具供应链已经成熟到离谱了,珠三角长三角一大堆做模块化定制的,你把零件三维图发过去,快的三天就能给你做好发货,价格也比十年前降了大半,根本不是什么高不可攀的东西。
很多中小厂老板就是转不开这个弯,总觉得定制夹具是大厂玩的东西,自己厂小接散单用不上,其实你去车间蹲一天,数数你的师傅一天有多少时间花在调夹具找正上,乘以你给的工时费,再算算每个月因为装夹误差出了多少废品,一算就清楚该投多少钱在夹具上了。
就这么简单。