磨具:制造业被忽略的隐形核心卡脖子环节
上个月跑苏南的一家新能源零部件加工厂,厂长拉着我看仓库角落堆的半箱进口磨具,愁得抽了三根烟。这批货三个月前订的,生产线改了参数,这批磨具用不上了,退又退不掉,小二十万砸手里了。换国产?之前试过硬,精度跟不上,不敢换。现在呢?已经有国内供应商上门送样试了三次,参数终于对上了,价格只有进口的一半。
 精密电子加工用陶瓷结合剂磨具
问:中小型加工厂预算有限,能不能用普通磨具代替高端磨具凑活用?
答:凑活的结果,就是亏更多。我之前在浙江接触过一个做液压阀芯的小厂,老板为了省成本,把原本一块多一片的进口磨片换成了三毛的国产小厂货,一开始算觉得省了好多,结果半个月下来,成品合格率从98.5%掉到了92%,每天多报废的阀芯,成本比省下来的磨具钱多了快四倍,最后还是乖乖换回去了。哦对,要是对精度要求不高的普通五金加工,那当然随便用,得分场景。
说实话,国内制造业这么多年,其实一直都不太重视磨具的研发,下游厂也不重视,觉得反正能用就行,钱都砸在设备上了,没人在乎手上那片小小的磨具。结果就是高端磨具一直被海外卡脖子,人家说涨就涨,说断货就断货,你一点办法都没有。
光伏硅片切割生产线国产磨具应用场景
现在我跑厂,看到越来越多的厂开始换国产磨具了。做光伏切片的,原来全用进口,现在八成以上都换了国产。做汽车核心零部件的,只要不是顶级精度要求,基本都换完了。我上个月在河南郑州逛了一个磨具产业园,人家车间里都是全自动化的成型、检测生产线,做出来的磨具,公差能控制在0.0005mm以内,跟进口货摆在一起,老工人都分不出差别。
问:我需要非标定制的特殊磨具,国内厂能做吗?会不会周期比进口更长?
答:早两年可能会,现在真不会。国内做定制磨具,从沟通参数到出成品,最快一周就能搞定,进口的最少一个月,长的三五个月都有,遇到船期堵塞,半年都拿不到货。价格上,定制国产磨具一般只有进口的二分之一到三分之二,而且出了问题,人家工程师第二天就能上门调参数,进口的你得等半个月人家才派人过来,制造业赶订单,哪有这么多时间等?
选磨具避坑:几个老行业人不传的实用经验
说几个干货,都是跑厂跑出来的真经验,记住能少亏十几万。
💡 第一,永远算单位加工成本,别只看单价。同样规格的磨具,A卖100块能磨10000件,B卖50块只能磨3000件,算下来A每件一分钱,B每件一分六,肯定A划算。这个账很多老板就是算不明白,总觉得便宜的好,最后亏在看不见的废品和停机上。
❗ 第二,磨料别乱配。加工硬质合金、陶瓷、玻璃,一定要用金刚石磨料。加工普通碳素钢、铸铁,用碳化硅或者氧化铝就够,别乱上金刚石,纯属浪费钱。反过来,你用普通磨料磨硬质合金,磨不了几个就磨不动了,更亏。
✅ 第三,储存别大意。树脂磨具怕潮,陶瓷磨具怕摔,橡胶磨具怕高温。很多厂买了一堆磨具,随便堆在仓库角落,放了大半年拿出来用,要么开裂要么变形,直接废掉,这钱丢得太冤枉。阴凉干燥分门别类放,花不了多少功夫,能省好多钱。
不过话说回来,现在顶级领域的超精密磨具,咱们跟海外头部品牌还是有差距,比如芯片封装用的那种超薄切割磨具,咱们的良品率还是低一点,还得接着追。但你要说90%以上的制造业常规加工场景,国产磨具真的已经够用了,没必要非得崇洋媚外,花那个冤枉钱。
小小的一块磨具,其实就是制造业精度进步的缩影,你说对吧?
别把磨具只当便宜耗材
很多外行人觉得,磨具不就是磨磨东西的消耗品?能值几个钱。 大错特错。 现在高端制造里,磨具直接决定了成品的精度、合格率,甚至生产效率。手机镜头的玻璃,要磨到纳米级的平整度,差十纳米,拍出来就发虚。光伏硅片切割,一刀下去歪一个丝,整个硅片就废了。新能源汽车的轴承滚道,磨出来的粗糙度差一点,使用寿命直接少三分之一。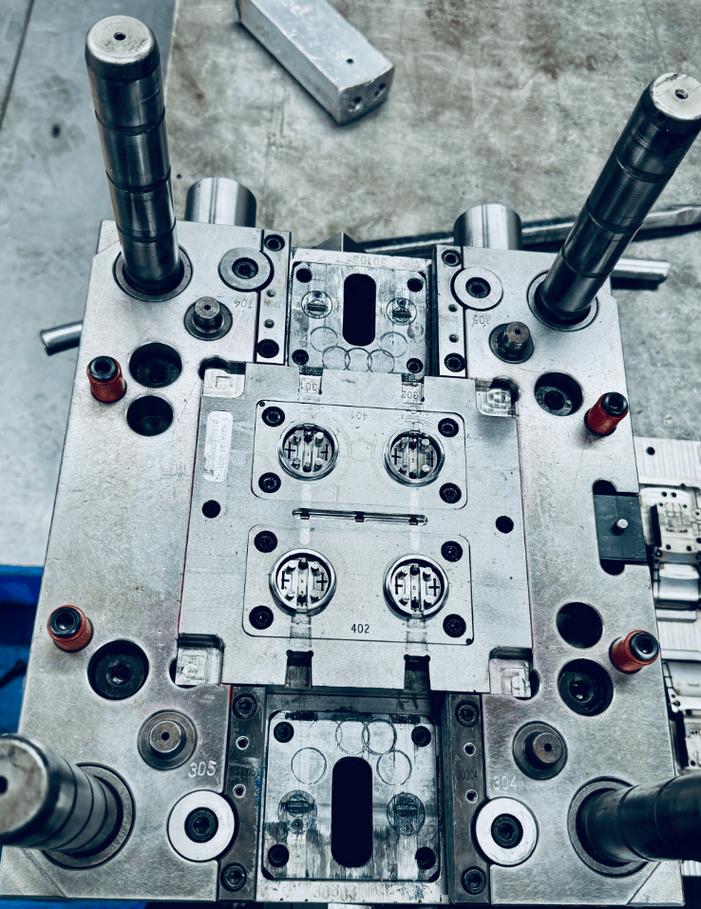 精密电子加工用陶瓷结合剂磨具
问:中小型加工厂预算有限,能不能用普通磨具代替高端磨具凑活用?
答:凑活的结果,就是亏更多。我之前在浙江接触过一个做液压阀芯的小厂,老板为了省成本,把原本一块多一片的进口磨片换成了三毛的国产小厂货,一开始算觉得省了好多,结果半个月下来,成品合格率从98.5%掉到了92%,每天多报废的阀芯,成本比省下来的磨具钱多了快四倍,最后还是乖乖换回去了。哦对,要是对精度要求不高的普通五金加工,那当然随便用,得分场景。
说实话,国内制造业这么多年,其实一直都不太重视磨具的研发,下游厂也不重视,觉得反正能用就行,钱都砸在设备上了,没人在乎手上那片小小的磨具。结果就是高端磨具一直被海外卡脖子,人家说涨就涨,说断货就断货,你一点办法都没有。
这三年国产磨具的进步,超出你想象
也就最近三五年,国内新能源和半导体产业起来了,下游需求催着,磨具行业才开始真的砸钱搞研发。之前高端金刚石磨具,树脂结合剂的配方一直掌握在几家日本德国企业手里,国内做出来的磨具,磨个几千件就掉砂,精度掉得快,根本满足不了高端加工的要求。 现在呢?国内几家头部企业已经搞出了自己的纳米级结合剂配方,磨具使用寿命能做到进口产品的90%以上,精度差不到哪里去,价格直接砍半,货期还能控制在一周以内。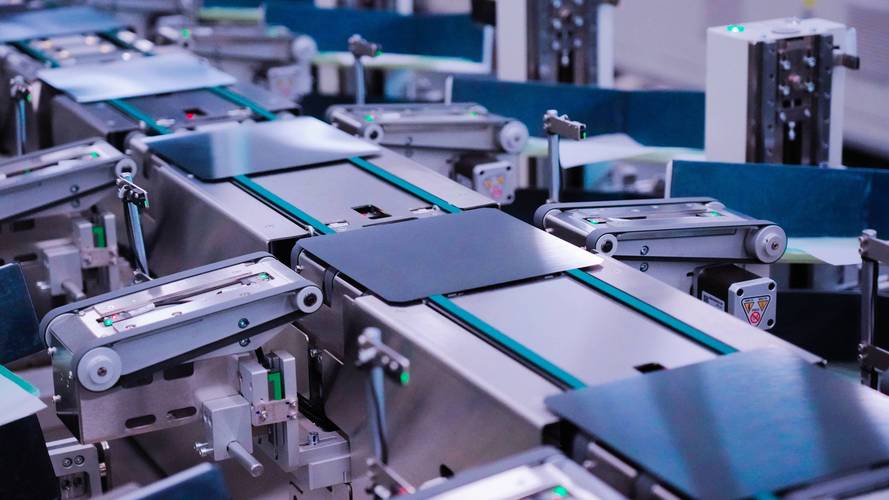 光伏硅片切割生产线国产磨具应用场景
现在我跑厂,看到越来越多的厂开始换国产磨具了。做光伏切片的,原来全用进口,现在八成以上都换了国产。做汽车核心零部件的,只要不是顶级精度要求,基本都换完了。我上个月在河南郑州逛了一个磨具产业园,人家车间里都是全自动化的成型、检测生产线,做出来的磨具,公差能控制在0.0005mm以内,跟进口货摆在一起,老工人都分不出差别。
问:我需要非标定制的特殊磨具,国内厂能做吗?会不会周期比进口更长?
答:早两年可能会,现在真不会。国内做定制磨具,从沟通参数到出成品,最快一周就能搞定,进口的最少一个月,长的三五个月都有,遇到船期堵塞,半年都拿不到货。价格上,定制国产磨具一般只有进口的二分之一到三分之二,而且出了问题,人家工程师第二天就能上门调参数,进口的你得等半个月人家才派人过来,制造业赶订单,哪有这么多时间等?
选磨具避坑:几个老行业人不传的实用经验
 选磨具避坑:几个老行业人不传的实用经验
说几个干货,都是跑厂跑出来的真经验,记住能少亏十几万。
💡 第一,永远算单位加工成本,别只看单价。同样规格的磨具,A卖100块能磨10000件,B卖50块只能磨3000件,算下来A每件一分钱,B每件一分六,肯定A划算。这个账很多老板就是算不明白,总觉得便宜的好,最后亏在看不见的废品和停机上。
❗ 第二,磨料别乱配。加工硬质合金、陶瓷、玻璃,一定要用金刚石磨料。加工普通碳素钢、铸铁,用碳化硅或者氧化铝就够,别乱上金刚石,纯属浪费钱。反过来,你用普通磨料磨硬质合金,磨不了几个就磨不动了,更亏。
✅ 第三,储存别大意。树脂磨具怕潮,陶瓷磨具怕摔,橡胶磨具怕高温。很多厂买了一堆磨具,随便堆在仓库角落,放了大半年拿出来用,要么开裂要么变形,直接废掉,这钱丢得太冤枉。阴凉干燥分门别类放,花不了多少功夫,能省好多钱。
不过话说回来,现在顶级领域的超精密磨具,咱们跟海外头部品牌还是有差距,比如芯片封装用的那种超薄切割磨具,咱们的良品率还是低一点,还得接着追。但你要说90%以上的制造业常规加工场景,国产磨具真的已经够用了,没必要非得崇洋媚外,花那个冤枉钱。
小小的一块磨具,其实就是制造业精度进步的缩影,你说对吧?