过盈连接:被低估的机械传动核心隐形连接工艺
很多做机械设计的朋友,一提到零件连接,第一反应就是螺栓、键槽、焊接,很少有人把过盈连接放在核心位置。说白了,不少人觉得这玩意儿不就是轴比孔大一点,砸进去压进去就完了?有什么好研究的?
我前年在一个减速机厂做技术支持,亲眼见一个工作五年的设计师,算错了输出轴和齿轮的过盈量,差了0.03毫米,批量生产了两百多套,全拆了返工,光返工成本就花了八十多万,老板脸都绿了。
这玩意儿,差一丝一毫,结果天差地别。
 机械轴毂过盈连接配合结构示意图
问:过盈连接必须要做成不可拆卸的吗?
答:还真不是。传统的大过盈量连接确实拆了就废,但现在很多带胀紧套的可拆过盈连接,早就用在各种需要调整的场合了,比如印刷机的辊轴,换产品的时候直接松开胀紧套调整位置就行,照样能传递大扭矩。
问:现在加工精度越来越高,为什么不直接做成一体化零件,还要用过盈连接?
答:很简单,第一,很多零件用的材料不一样,比如电机轴是钢,齿轮是工程塑料或者铜合金,根本做不了一体化。第二,维修方便,坏一个零件不用整个总成换,成本低太多。第三,一体化大零件加工难度大,合格率低,分摊下来反而比过盈连接组装贵多了。
说白了,过盈连接最大的优点,就是结构简单,对空间占用极小,定心精度比键连接高太多,运转的时候根本不会晃,这也是为什么现在新能源汽车的减速器,几乎都在用过盈连接代替传统键连接的原因——NVH要求摆在这里,一点晃动感都会放大成车内噪音。
风电齿轮箱过盈连接热装装配现场
3. 胀紧连接套过盈装配:属于可拆式的过盈连接,靠锥面挤压胀紧套,让胀紧套对轴和孔产生挤压力实现连接,扭矩大,还可以随时调整拆装,现在新能源汽车的电机定子、机器人关节的连接,用这个的越来越多。
说实话,现在热装工艺都自动化了,很多工厂用感应加热,温度控制精确到一度,过盈量的误差能控制在微米级,比十几年前拿火把烧的时代强太多了,连接可靠性翻了好几倍。
做过盈连接最容易踩的坑,全是血淋淋的经验
💡 过盈量不是越大越牢固
很多人怕打滑,故意往大了算过盈量,结果要么装不进去,要么把孔撑裂,尤其是铸铁、陶瓷这类脆性材料,过盈量超千分之几直接开裂,之前说的那个八十多万的返工活,就是这么来的。
❗ 配合面粗糙度不是越低越好
不少设计图上直接标Ra0.8,觉得越光滑摩擦力越大?完全错了。太光滑的接触面,分子吸引力反而会让摩擦力下降,还容易发生粘着咬死,一般情况Ra1.6到Ra3.2就完全够用,重载最多做到Ra0.8,别瞎降。
✅ 配合长度超过5倍直径一定要加退刀槽或者锥度
长配合面加工的时候,刀痕会让后端直径偏大,要是不做锥度,你会发现根本装不到底,硬压进去的话后端过盈量超标,照样裂,这个坑,至少百分之八十的新手都踩过。
不过话说回来,现在有CAE仿真,大部分过盈连接的应力分布都能提前算出来,不用像以前那样全靠老师傅经验试错,但是基础的参数不能错啊,材料的弹性模量、屈服强度输错了,仿真出来的结果照样错,该翻车还是翻车。
现在工业产品都往高功率密度走,同样的扭矩,零件体积要做小三分之一,原来键连接占的空间,换成过盈连接刚好省出来,可靠性还更高,这几年越来越多的高端装备都在重新挖掘过盈连接的价值,可不是什么老掉牙的落后工艺。
过盈连接到底是什么?真不是蛮力装配
本质上就是利用零件本身的弹性变形,让轴和孔配合之后,接触面产生挤压力,靠这个挤压力带来的摩擦力,传递扭矩、轴向力,甚至承受载荷。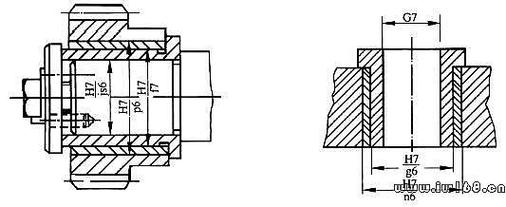 机械轴毂过盈连接配合结构示意图
问:过盈连接必须要做成不可拆卸的吗?
答:还真不是。传统的大过盈量连接确实拆了就废,但现在很多带胀紧套的可拆过盈连接,早就用在各种需要调整的场合了,比如印刷机的辊轴,换产品的时候直接松开胀紧套调整位置就行,照样能传递大扭矩。
问:现在加工精度越来越高,为什么不直接做成一体化零件,还要用过盈连接?
答:很简单,第一,很多零件用的材料不一样,比如电机轴是钢,齿轮是工程塑料或者铜合金,根本做不了一体化。第二,维修方便,坏一个零件不用整个总成换,成本低太多。第三,一体化大零件加工难度大,合格率低,分摊下来反而比过盈连接组装贵多了。
说白了,过盈连接最大的优点,就是结构简单,对空间占用极小,定心精度比键连接高太多,运转的时候根本不会晃,这也是为什么现在新能源汽车的减速器,几乎都在用过盈连接代替传统键连接的原因——NVH要求摆在这里,一点晃动感都会放大成车内噪音。
2024年工业界主流的过盈连接装配工艺
这么多年发展下来,现在工业生产里常用的就三种,各有各的适用场景。 1. 压入法装配:常温下直接用压力机把轴压进孔里,优点是设备简单,速度快,缺点是很容易刮伤配合面,只适合小过盈量、低载荷的场景,比如小家电的齿轮和轴连接,很多还是用这个。 2. 热装(冷装)法装配:利用热胀冷缩,把带孔的零件加热,让孔胀大之后再套轴,冷却之后就抱紧了,要是轴太大不好加热,也可以把轴用液氮冷却缩小再装。现在大型重载设备,比如风电齿轮箱、重型减速机的过盈连接,几乎全用这个方法,配合应力均匀,连接强度比压入法高太多。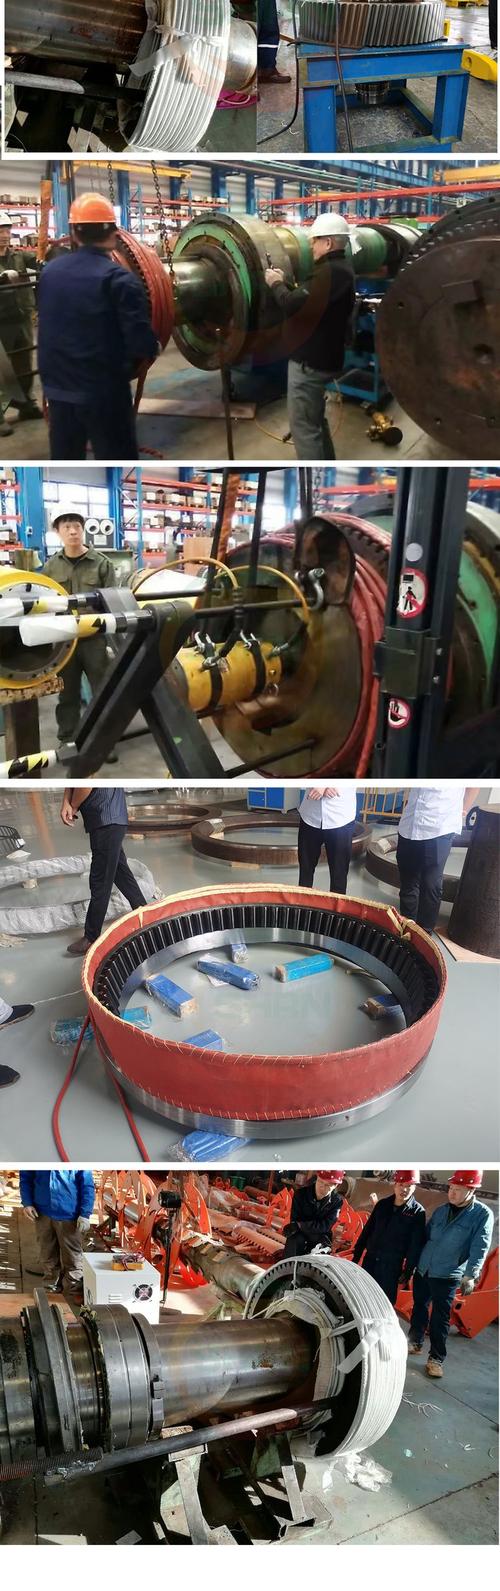 风电齿轮箱过盈连接热装装配现场
3. 胀紧连接套过盈装配:属于可拆式的过盈连接,靠锥面挤压胀紧套,让胀紧套对轴和孔产生挤压力实现连接,扭矩大,还可以随时调整拆装,现在新能源汽车的电机定子、机器人关节的连接,用这个的越来越多。
说实话,现在热装工艺都自动化了,很多工厂用感应加热,温度控制精确到一度,过盈量的误差能控制在微米级,比十几年前拿火把烧的时代强太多了,连接可靠性翻了好几倍。
做过盈连接最容易踩的坑,全是血淋淋的经验
 做过盈连接最容易踩的坑,全是血淋淋的经验
💡 过盈量不是越大越牢固
很多人怕打滑,故意往大了算过盈量,结果要么装不进去,要么把孔撑裂,尤其是铸铁、陶瓷这类脆性材料,过盈量超千分之几直接开裂,之前说的那个八十多万的返工活,就是这么来的。
❗ 配合面粗糙度不是越低越好
不少设计图上直接标Ra0.8,觉得越光滑摩擦力越大?完全错了。太光滑的接触面,分子吸引力反而会让摩擦力下降,还容易发生粘着咬死,一般情况Ra1.6到Ra3.2就完全够用,重载最多做到Ra0.8,别瞎降。
✅ 配合长度超过5倍直径一定要加退刀槽或者锥度
长配合面加工的时候,刀痕会让后端直径偏大,要是不做锥度,你会发现根本装不到底,硬压进去的话后端过盈量超标,照样裂,这个坑,至少百分之八十的新手都踩过。
不过话说回来,现在有CAE仿真,大部分过盈连接的应力分布都能提前算出来,不用像以前那样全靠老师傅经验试错,但是基础的参数不能错啊,材料的弹性模量、屈服强度输错了,仿真出来的结果照样错,该翻车还是翻车。
现在工业产品都往高功率密度走,同样的扭矩,零件体积要做小三分之一,原来键连接占的空间,换成过盈连接刚好省出来,可靠性还更高,这几年越来越多的高端装备都在重新挖掘过盈连接的价值,可不是什么老掉牙的落后工艺。