聊透机械设计里的键连接:别小看这根小钢条,出问题就是大事故
干机械设计快二十年,我碰过不下十起因键连接失效导致的整台设备报废。
去年浙江一家汽配厂,给商用车供的发动机,出厂三个月曲轴键断了,整批召回加赔付,小两百万打了水漂。拆开看,键选小了一号,配合还选了松过渡。说白了,就是设计的时候没当回事。
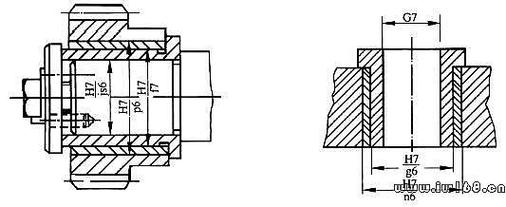
 机械传动轴平键连接装配实物图
💡 大部分人不知道,键连接还能自带定心作用。精度要求不高的场合,连额外的定心结构都省了。
问:平键明明不能承受轴向力,为什么反而用得最多?
答:大部分传动场景本来就不需要键来承受轴向力啊。齿轮带轮这些零件,轴向本来就靠轴肩或者挡圈定位,键只需要老老实实传扭矩就够了。花里胡哨的功能不需要,能把扭矩传稳就够,便宜好用就是王道,对吧?
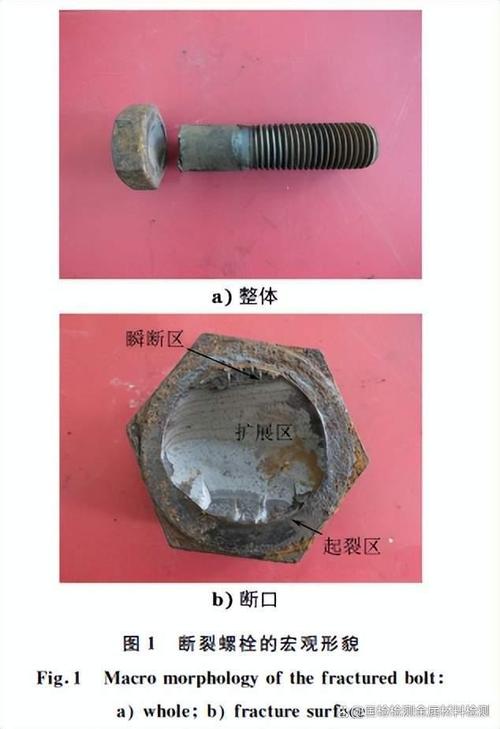
轴类零件键槽应力集中断裂失效实物图
问:什么是跑键?发生跑键之后怎么应急处理?
答:跑键就是键和键槽长期磨损,间隙越磨越大,最后转起来打滑,扭矩传不到负载端。大部分跑键都是配合选松了,或者长期承受冲击载荷导致的。要是小设备临时救急,把旧键打出来,换个同长度稍厚一点的新键,或者在键的背面垫一层薄铜皮敲紧,就能凑合用。要是大型设备的大轴,重新做轴成本太高,可以在原来键槽错开90度或者180度的位置新开一个键槽,原来的槽补焊打磨就行,只要轴的剩余强度够,完全能接着用,比换轴省几十万。
❗ 这里要提一句,要是重要的核心设备,跑键之后最好还是直接换轴,别凑合用,出了事故亏更大。
近年键连接的新应用,真的刷新认知
很多人觉得键连接就是老掉牙的东西,没什么新东西。其实不然,现在的键连接早就玩出花了。
就说新能源汽车的驱动电机,转速动不动就一万多转,对动平衡和扭矩传递要求极高,现在主流用的就是渐开线花键键连接,比传统平键承载大30%以上,定心精度高,动平衡更好,刚好符合高转速的要求。
还有现在小批量定制的高精度设备,用激光加工键槽,精度比传统拉刀高两个等级,粗糙度能做到Ra1.6,配合间隙控制在几丝以内,几乎不会发生跑键的问题,就是批量加工成本还是比传统工艺高,所以小批量定制用得越来越多。
不过话说回来,不管工艺怎么变,核心逻辑没变。键连接能活一百多年,靠的就是简单可靠成本低。很多刚入行的新手,看不起这根小钢条,上来就搞各种花里胡哨的替代结构,最后成本上去了,可靠性还不如一根几块钱的平键,图啥呢?
工业这行,从来不是越复杂越高级。能把基础的键连接做对做好,就已经超过八成的设计者了。
为什么键连接能称霸传动圈一百多年?
键连接本质就是轴和轴上零件(齿轮、带轮、凸轮这些)之间,用来传递扭矩的连接结构。 说实话,这么多年新结构出了多少?涨紧套、过盈连接、成型面连接…哪一个都喊着要替代键连接,结果呢?90%以上的传动场景,还是键连接的天下。 为什么? 成本够低。标准键几块钱一根,开键槽拉刀走一下,几块钱加工费,一套下来十几块搞定,换哪个结构能比? 拆装够方便。零件坏了,要换,把键敲出来就能拆,不用加热不用压装,维修省一半时间。 标准化程度够高。从键的尺寸到公差,全有国标,拿着标准选就行,不用自己重新算。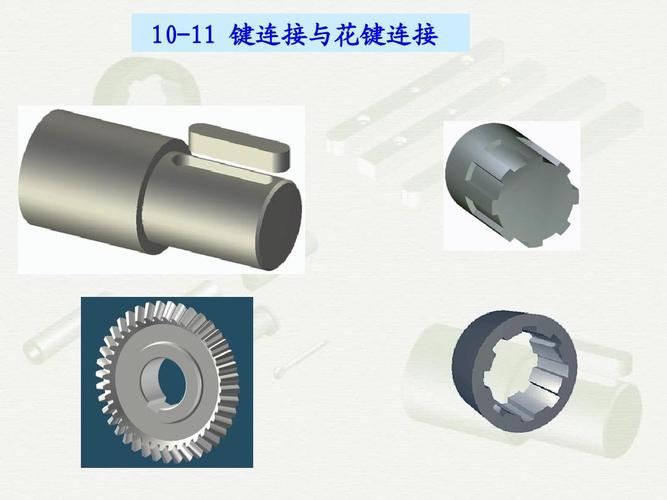 机械传动轴平键连接装配实物图
💡 大部分人不知道,键连接还能自带定心作用。精度要求不高的场合,连额外的定心结构都省了。
问:平键明明不能承受轴向力,为什么反而用得最多?
答:大部分传动场景本来就不需要键来承受轴向力啊。齿轮带轮这些零件,轴向本来就靠轴肩或者挡圈定位,键只需要老老实实传扭矩就够了。花里胡哨的功能不需要,能把扭矩传稳就够,便宜好用就是王道,对吧?
做键连接设计,最容易踩的几个致命坑
干设计的,谁没在键连接上栽过跟头?我见过太多老手都翻船。 第一个坑:盲目加大键的尺寸,觉得越粗越结实。 我前年帮一家矿山设备厂排查输出轴断裂故障,拆开来一看,设计人员为了多传一成扭矩,硬生生把原本36mm宽的标准平键换成了40mm的非标准件,结果键槽深度多了4mm,轴的有效抗弯截面直接少了15%,满负荷运转不到三个月,轴直接从键槽位置齐根断裂。 💡 选键的核心原则:满足扭矩要求就够,别盲目放大。键槽越深,对轴的强度削弱越大,反而更容易断。 第二个坑:把键槽开到轴的过渡圆角位置。 这里本身就是应力集中点,再开个键槽,应力直接翻三倍,交变载荷下转不了几千转就裂了。真的坑死人。 第三个坑:配合选错。重载用松配合,轻载用过盈配合。 过盈太大,装的时候把轮毂撑裂,松了,用不了半年就跑键。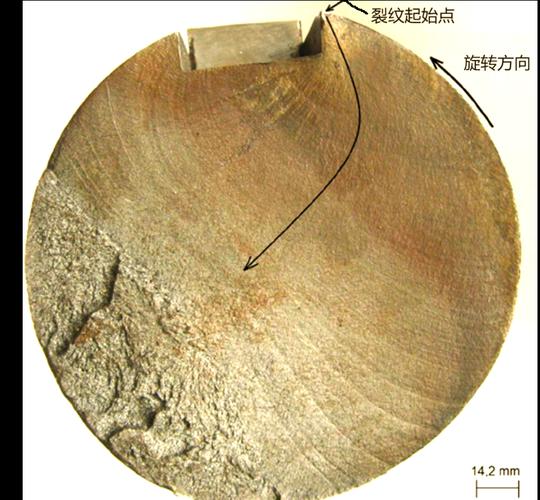 轴类零件键槽应力集中断裂失效实物图
问:什么是跑键?发生跑键之后怎么应急处理?
答:跑键就是键和键槽长期磨损,间隙越磨越大,最后转起来打滑,扭矩传不到负载端。大部分跑键都是配合选松了,或者长期承受冲击载荷导致的。要是小设备临时救急,把旧键打出来,换个同长度稍厚一点的新键,或者在键的背面垫一层薄铜皮敲紧,就能凑合用。要是大型设备的大轴,重新做轴成本太高,可以在原来键槽错开90度或者180度的位置新开一个键槽,原来的槽补焊打磨就行,只要轴的剩余强度够,完全能接着用,比换轴省几十万。
❗ 这里要提一句,要是重要的核心设备,跑键之后最好还是直接换轴,别凑合用,出了事故亏更大。
近年键连接的新应用,真的刷新认知
 近年键连接的新应用,真的刷新认知
很多人觉得键连接就是老掉牙的东西,没什么新东西。其实不然,现在的键连接早就玩出花了。
就说新能源汽车的驱动电机,转速动不动就一万多转,对动平衡和扭矩传递要求极高,现在主流用的就是渐开线花键键连接,比传统平键承载大30%以上,定心精度高,动平衡更好,刚好符合高转速的要求。
还有现在小批量定制的高精度设备,用激光加工键槽,精度比传统拉刀高两个等级,粗糙度能做到Ra1.6,配合间隙控制在几丝以内,几乎不会发生跑键的问题,就是批量加工成本还是比传统工艺高,所以小批量定制用得越来越多。
不过话说回来,不管工艺怎么变,核心逻辑没变。键连接能活一百多年,靠的就是简单可靠成本低。很多刚入行的新手,看不起这根小钢条,上来就搞各种花里胡哨的替代结构,最后成本上去了,可靠性还不如一根几块钱的平键,图啥呢?
工业这行,从来不是越复杂越高级。能把基础的键连接做对做好,就已经超过八成的设计者了。