钎焊:被很多新手低估的精密连接核心工艺
为什么钎焊能搞定很多其他焊接接不住的活儿?
和熔化焊不一样,钎焊的核心逻辑是母材不熔化,只靠熔化的钎料浸润母材表面,靠毛细作用填充焊缝,冷却后把两个工件粘成一体。
就这么点差异,直接解决了熔化焊解决不了的大问题。异种金属连接,铝拼钢,铜接钨,哪怕是金属粘陶瓷,你拿熔化焊试试,热膨胀系数差好几倍,冷却直接裂给你看,应力大到能把焊缝崩开。钎焊不一样,母材没熔化,热变形小,应力也小,只要钎料选对,粘得比你想的还牢。
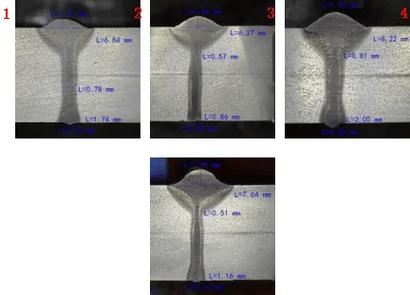 工业异种金属钎焊成品剖面图
问:钎焊和我们常说的锡焊到底是不是一回事?
答:很多入门的机械工程师都会搞混这个问题。本质上原理确实一致,都是靠钎料连接,但是从应用到性能完全不是一回事。我们说的工业钎焊,基本都是硬钎焊,钎料熔点高于450℃,焊完强度够,能承受载荷,用在结构件上。锡焊属于软钎焊,钎料熔点低于450℃,一般只用在电子电路板上,强度很低,承不了力,不算工业结构级的钎焊。
说实话,这个误区真的坑过不少刚毕业的学生,做方案把锡焊往结构件上套,改方案改到秃头。
2024年工业领域钎焊的核心应用场景
别觉得钎焊是老工艺,现在最热的新能源汽车,一半以上的动力电池水冷板,都是靠真空钎焊做出来的。水冷板要走冷却液,要求焊缝100%密封,不能漏,还要承受一定的水压,批量生产一致性要求高,钎焊刚好匹配这个需求。
还有你车间用的数控硬质合金铣刀,刀头是硬质合金,刀杆是便宜的结构钢,总不可能整根都用硬质合金吧?成本贵到离谱,连接这两个不同材料的,就是钎焊,高速旋转的时候都不会掉,强度够。
航空航天里的换热器,密密麻麻的铝翅片结构,缝隙那么小,别的焊接根本伸不进去,只有钎料能靠毛细作用流进去填满,焊完整个换热器就是一个整体,密封性好,重量还轻。
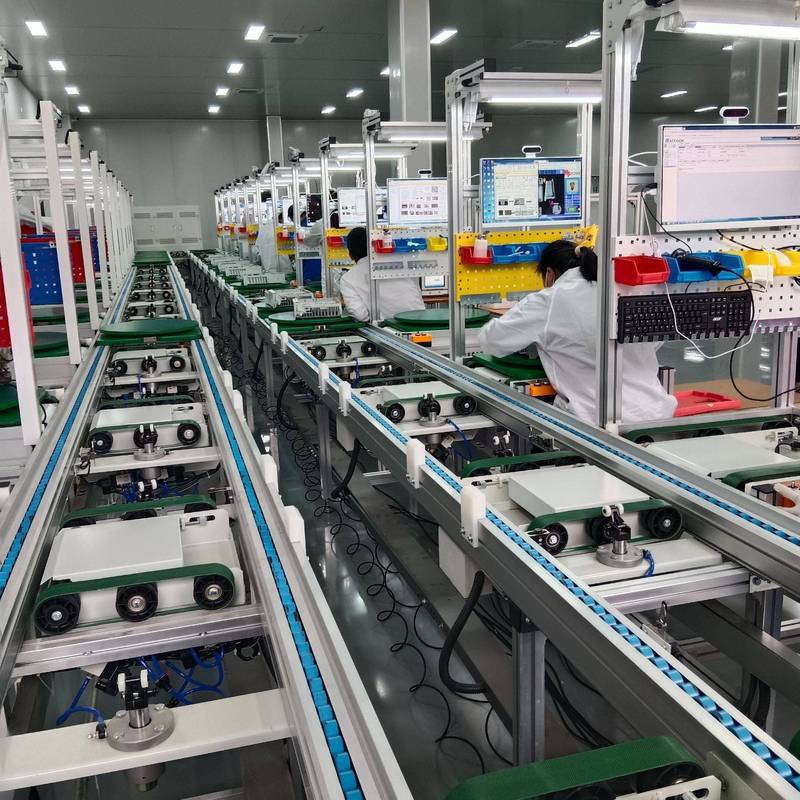
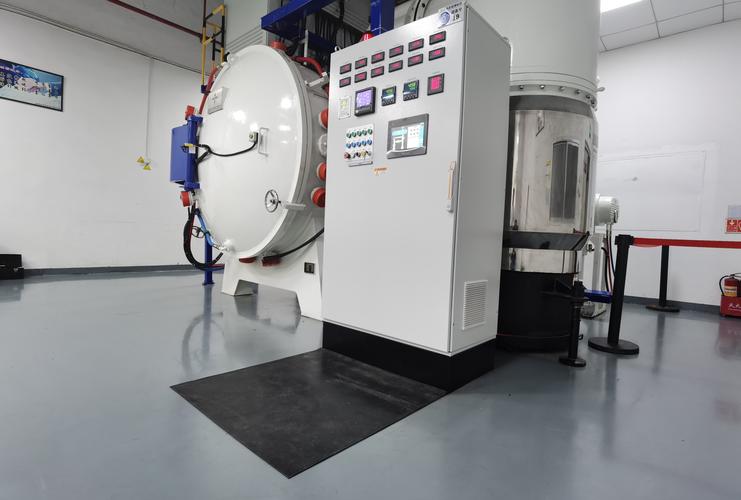 新能源汽车水冷板真空钎焊生产线
问:是不是所有钎焊都要做真空钎焊?真空钎焊比其他钎焊好在哪?
答:真空钎焊的优势是整个过程在真空里,不会氧化,焊缝干净,不需要做焊后清理,强度稳定性特别高,适合精密要求高的产品。但真不是所有产品都需要。比如一些大型的户外结构件,或者小批量定制的粗加工产品,用火焰钎焊或者感应钎焊就够了,成本只有真空钎焊的三分之一都不到,效率还高。适合的才是对的,别盲目追求高端工艺,白白增加成本。
不过话说回来,现在批量生产的精密产品,真空钎焊的使用率确实越来越高,也就一开始设备投入贵点,摊到批量产品里,成本其实比手工焊更低,良率还高。
做钎焊最容易踩的三个坑
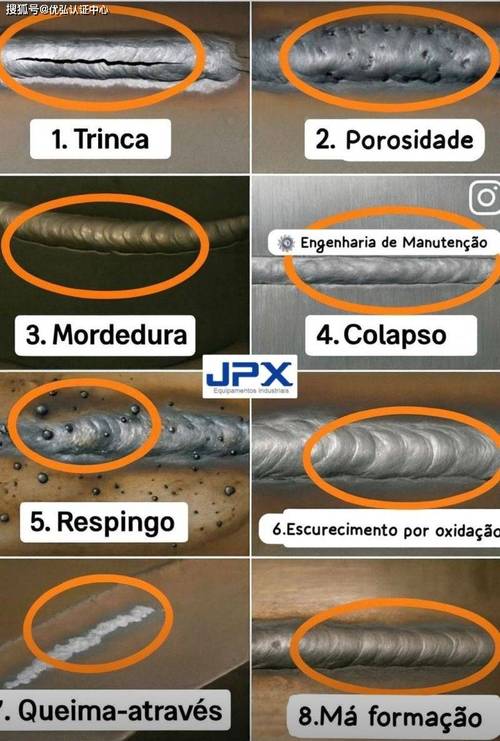 做钎焊最容易踩的三个坑
✅ 坑一:母材表面不做清理
很多人觉得不就是一点油污一点锈,不影响什么。我刚入行做学徒的时候,就犯过这个错,偷懒得不打磨,十件硬质合金刀具钎焊,做完拉拔测试八件脱焊。那时候工资低,十件废料就是半个月工资,真疼。钎焊靠的就是钎料浸润母材,表面有杂质,钎料根本粘不上,百分百出问题。
❗ 坑二:焊缝间隙乱留
钎焊对焊缝间隙的要求,比熔化焊严格太多。一般硬钎焊的间隙要控制在0.02mm到0.2mm之间,间隙大一点,强度就能掉一半。我见过不少设计师画图的时候,随便留个1mm的间隙,给工艺挖坑,最后焊完强度不合格,全废。
💡 坑三:钎料乱选
现在新材料太多了,铝碳化硅、碳纤维复合材料,都有专门匹配的钎料,别随便拿常用的银钎料往上凑。钎料不对,要么浸润不了,要么熔点不对,把母材烧变形了都焊不上,耽误工期还浪费料。
现在很多工厂做高精度钎焊,都会用工装夹具提前定好间隙,焊前自动做喷砂清理,整个过程自动化,良率能做到99%以上,比早年全靠工人经验稳太多了。
很多人觉得钎焊就是个边缘小工艺,其实不对,现在高端制造往精密化、轻量化走,越来越多异种材料连接的需求,钎焊刚好卡在这个需求点上,未来只会用得越来越多。别等需要用的时候,才发现对这个工艺一无所知。