螺纹连接:老钳工私藏的工业现场避坑指南
干机械这行,谁没跟螺纹连接打过交道?
小到手机的微型螺丝,大到风电塔筒的M64超大法兰螺栓,全靠它锁止固定。
好多人觉得,不就是拧个螺丝?有什么好说的。
错了。
去年我去南方一个水泥厂处理故障,就是因为一条传送带驱动轴的螺纹连接预紧力差了不到10%,三个月后连接松脱,几十吨的滚轮直接掉下来,砸坏了整条生产线,停工一周损失上百万,差点出人命。
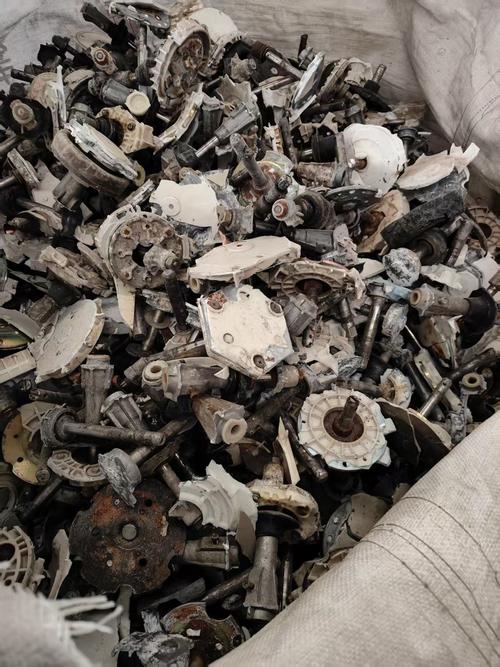
 工业机械设备螺纹连接失效断裂实物图
说白了,差一点都不行。尤其是高温、振动、交变载荷的工况,哪怕差个5%的预紧力,寿命都能差出去好几倍。
问:为什么很多设备出厂时候拧得紧紧的,用半年自己就松了?
答:核心两个原因,一个是应力松弛,一个是连接面没处理干净。螺栓长期受拉应力,尤其是高温环境下,材料会慢慢发生应力松弛,预紧力会悄悄往下掉,掉到阈值以下,自然就松了。另一种更常见,安装时候连接面有锈、有飞边、有油漆,设备运转一段时间后,这些凸起被压平,接触面贴合了,预紧力自然就降了,说白了就是工人安装图省事,偷了两步懒。
问:不锈钢螺纹连接为什么动不动就咬死,拆都拆不开?
答:这个太常见了,我刚入行时候就踩过这个坑。不锈钢本身导热性差,屈服强度低,拧的时候螺纹面摩擦力大,瞬间升温,表面的氧化保护膜被磨掉,两个金属面直接粘在一起,越拧越紧,最后只能气割割掉,整个螺栓废掉。解决办法也简单,拧之前抹点专用的防咬合剂,控制拧入速度,别猛劲拧,基本就能避开这个问题。
风电塔筒螺纹连接超声预紧力检测现场图
为什么扭矩法不准?你算一下,拧螺栓的时候,超过80%的扭矩都用来克服螺纹和支撑面的摩擦力了,摩擦力受润滑、表面粗糙度影响极大,同样的扭矩,预紧力差个15%-20%太正常了,这个误差放在大构件上,就是要命的隐患。
防松这块也更新了好多办法,好多工地现在还在用老掉牙的开口销、止动垫圈,防松效果其实一般,还不好拆装。现在振动大的工况,比如工程机械发动机、轨道交通转向架的螺纹连接,大多用尼龙嵌件锁紧螺母或者厌氧型螺纹锁固胶,防松效果比老办法好太多。不过话说回来,不是所有场景都能用胶水,要是工况长期超过150度,胶水直接碳化失效,那还不如用老办法,对吧?
现场安装必看的几个避坑要点
干了快二十年,我把见过的踩坑最多的几个点整理出来,记住了能帮你省几百万损失。
💡 连接面不处理绝对不能装
很多工人图快,连接面上的锈、油漆、飞边、油污直接不清理,装上再说。结果实际有效接触面积不够,预紧力用不了几个月就掉光,不出一年肯定松脱。正确做法就是装之前用角磨机把连接面打磨平整,擦干净,一点凸起毛刺都不能留,花十分钟,省几个月的事。
❗ 不同强度等级的螺丝绝对不能混装
见过太多工地赶进度,把8.8级和10.9级的螺丝混着用,结果低强度的螺栓先达到屈服,整体失效,最后整个连接段全部返工,耽误工期还赔钱。强度等级清清楚楚印在螺丝头上面,装之前瞟一眼,花不了五秒钟。
✅ 长螺栓安装后一定要复拧
只要螺栓长度超过5倍直径,尤其是受压连接构件,装完之后24小时一定要复拧一次。应力松弛初期掉得最快,复拧一次就能把掉下去的预紧力补回去,螺栓使用寿命能翻三倍都不止。
螺纹连接看起来是最基础的工序,却是整个设备最关键的安全节点。你糊弄它,它迟早给你捅大娄子。
为什么九成的螺纹连接失效都不是螺丝质量问题
一出问题,采购第一反应就是买到了劣质螺丝。 真不是。我经手梳理过近百份失效分析报告,八成以上的问题,根子都出在安装和设计,跟螺丝本身质量没关系。 最常见的就是预紧力控制乱来了。预紧力不够,交变载荷下螺栓一直晃,没多久就疲劳断了;预紧力太大,拧的时候直接把螺栓拉屈服,用不了半个月就断。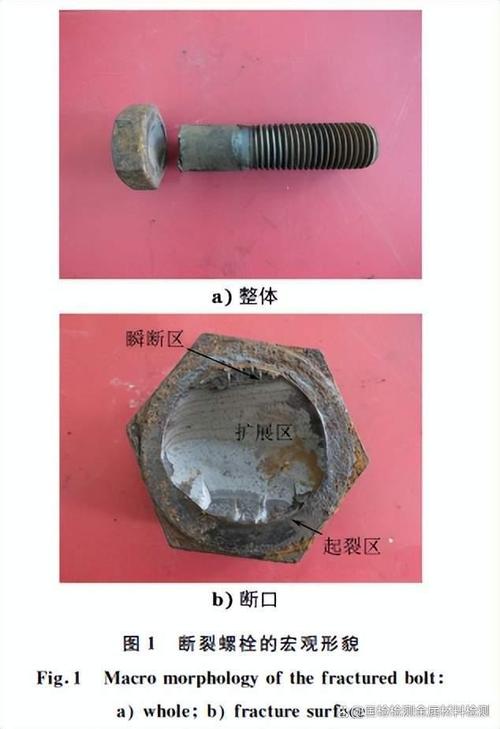 工业机械设备螺纹连接失效断裂实物图
说白了,差一点都不行。尤其是高温、振动、交变载荷的工况,哪怕差个5%的预紧力,寿命都能差出去好几倍。
问:为什么很多设备出厂时候拧得紧紧的,用半年自己就松了?
答:核心两个原因,一个是应力松弛,一个是连接面没处理干净。螺栓长期受拉应力,尤其是高温环境下,材料会慢慢发生应力松弛,预紧力会悄悄往下掉,掉到阈值以下,自然就松了。另一种更常见,安装时候连接面有锈、有飞边、有油漆,设备运转一段时间后,这些凸起被压平,接触面贴合了,预紧力自然就降了,说白了就是工人安装图省事,偷了两步懒。
问:不锈钢螺纹连接为什么动不动就咬死,拆都拆不开?
答:这个太常见了,我刚入行时候就踩过这个坑。不锈钢本身导热性差,屈服强度低,拧的时候螺纹面摩擦力大,瞬间升温,表面的氧化保护膜被磨掉,两个金属面直接粘在一起,越拧越紧,最后只能气割割掉,整个螺栓废掉。解决办法也简单,拧之前抹点专用的防咬合剂,控制拧入速度,别猛劲拧,基本就能避开这个问题。
当前工业圈最新的螺纹连接控制方案
以前老工厂拧螺栓,靠什么?靠工人的手劲,靠“拧三圈回半圈”的经验口诀。 说实话,经验主义害死人。同一个工人,早上手有劲和晚上手酸,拧出来的预紧力能差出去20%。 现在大项目,比如风电塔筒、高压压力容器、重型盾构机的螺纹连接,早就不用纯手感那一套了。很多项目现在都用上了超声螺栓预紧力检测,直接测螺栓的轴向伸长量,预紧力误差能控制在3%以内,比传统的扭矩法准太多。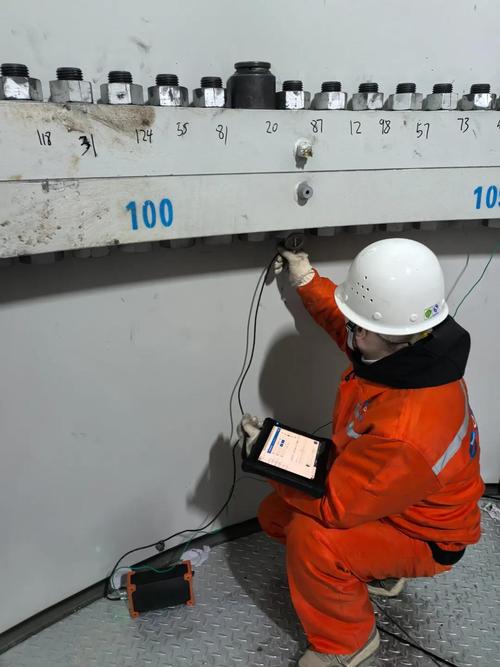 风电塔筒螺纹连接超声预紧力检测现场图
为什么扭矩法不准?你算一下,拧螺栓的时候,超过80%的扭矩都用来克服螺纹和支撑面的摩擦力了,摩擦力受润滑、表面粗糙度影响极大,同样的扭矩,预紧力差个15%-20%太正常了,这个误差放在大构件上,就是要命的隐患。
防松这块也更新了好多办法,好多工地现在还在用老掉牙的开口销、止动垫圈,防松效果其实一般,还不好拆装。现在振动大的工况,比如工程机械发动机、轨道交通转向架的螺纹连接,大多用尼龙嵌件锁紧螺母或者厌氧型螺纹锁固胶,防松效果比老办法好太多。不过话说回来,不是所有场景都能用胶水,要是工况长期超过150度,胶水直接碳化失效,那还不如用老办法,对吧?
现场安装必看的几个避坑要点
 现场安装必看的几个避坑要点
干了快二十年,我把见过的踩坑最多的几个点整理出来,记住了能帮你省几百万损失。
💡 连接面不处理绝对不能装
很多工人图快,连接面上的锈、油漆、飞边、油污直接不清理,装上再说。结果实际有效接触面积不够,预紧力用不了几个月就掉光,不出一年肯定松脱。正确做法就是装之前用角磨机把连接面打磨平整,擦干净,一点凸起毛刺都不能留,花十分钟,省几个月的事。
❗ 不同强度等级的螺丝绝对不能混装
见过太多工地赶进度,把8.8级和10.9级的螺丝混着用,结果低强度的螺栓先达到屈服,整体失效,最后整个连接段全部返工,耽误工期还赔钱。强度等级清清楚楚印在螺丝头上面,装之前瞟一眼,花不了五秒钟。
✅ 长螺栓安装后一定要复拧
只要螺栓长度超过5倍直径,尤其是受压连接构件,装完之后24小时一定要复拧一次。应力松弛初期掉得最快,复拧一次就能把掉下去的预紧力补回去,螺栓使用寿命能翻三倍都不止。
螺纹连接看起来是最基础的工序,却是整个设备最关键的安全节点。你糊弄它,它迟早给你捅大娄子。