焊接结构失效拆解:工业制造里必须重视的隐形风险
上周去南方一个重型机械厂做技术支持,刚进车间就看到堆在角落的半台盾构机刀盘。焊缝裂了,整整1.2米的贯穿裂纹。厂里头的总工蹲在边上抽烟,脸皱得像泡了水的牛皮纸,半个月的工期就砸在这一道焊缝上。
很多人一提到焊接结构出问题,第一反应就是焊工手艺差、焊材买得不对。我见过太多厂家把锅甩给焊工,最后翻来覆去查,问题出在设计那一步。
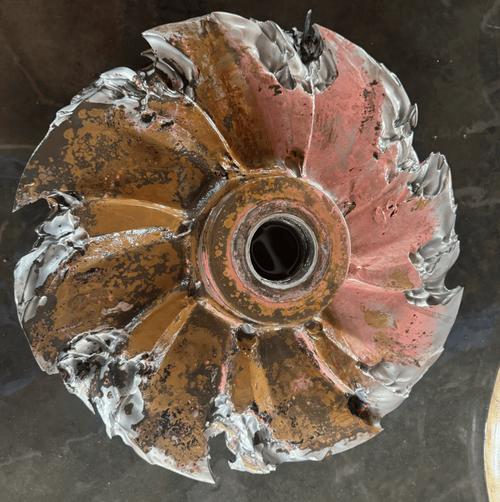
 盾构机刀盘焊接结构裂纹实物图
大型船体焊接结构变坡口过渡施工图
现场排查焊接结构风险的几个实用技巧
💡 先看载荷方向:只要是动态交变载荷,焊缝尽量不要和最大主应力方向垂直,拼接焊缝必须错开应力集中区,别为了省料把焊缝往转角怼。
❗ 别忽略小缺陷:咬边、余高超高、未焊透这些表面看起来不影响强度的小问题,就是疲劳裂纹的发源地,定期排查一定要先查这些位置。
✅ 厚板必须查残余应力:尤其是100mm以上的厚板焊接结构,焊完冷却之后内部残余应力能达到屈服强度级别,就算外观没问题,放半年都可能自己变形开裂。
说实话,做了快二十年的焊接相关技术,我最大的感受就是,焊接结构这东西,差一点点就是天差地别。之前有个做风电塔筒的客户,就只是把焊缝过渡圆角从10mm改成30mm,成本只增加了1.8%,疲劳寿命直接翻了2.1倍,这笔账怎么算怎么赚。
很多老板就是嫌改工艺麻烦、加那点成本心疼,等真出了事故,设备返工、项目延期、甚至人身安全出问题,赔出去的钱都是改工艺成本的几十上百倍,犯不上。
为什么说焊接结构的失效90%都不是焊材的锅?
大部分焊接结构失效的根源,早在出设计图的时候就埋好了。最常见的坑就是应力集中处理不到位。很多设计师为了方便出图、方便加工,直接在结构转角、板材拼接处留直角焊缝,甚至把焊缝直接开在应力峰值区,动态载荷上来,不出三年肯定裂。
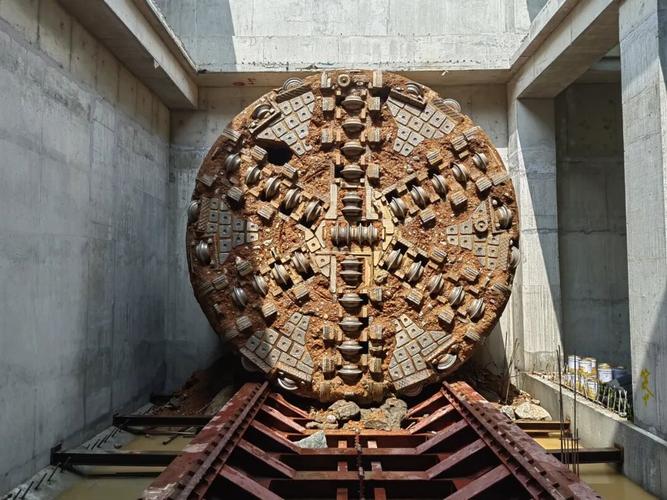 盾构机刀盘焊接结构裂纹实物图
起重机主梁断裂、港口吊具开焊、风电塔筒法兰焊缝开裂……我跑过几十家出事的工厂,十有八九都是这个问题。
问:现在很多设计都用有限元算应力,怎么还会出这种问题? 答:有限元模型都是做了简化的啊!很多建模的时候直接把焊缝的余高、转角的小圆弧都给抹平了,网格又拉得特别粗,原本几百MPa的应力峰值直接被平滑成几十MPa,出的报告全是"安全余量充足",实际用起来根本不是一回事。说实话,不少年轻设计师,连现场焊工怎么摆焊枪都没见过,拿着软件结果就敢出图,不出事才怪。 不过话说回来,也不是说设计故意留坑,很多时候是对焊接结构的特性理解不到位。焊接不是铆接也不是铸造,焊缝本身的强度就算比母材高,接头位置的应力分布只要不对,说崩就崩。2024年最新的焊接结构抗失效设计实践
这两年国内工业对装备寿命要求越来越高,焊接结构的设计逻辑也变了,不再是能焊住就行,要从设计阶段就把抗失效的要求放进去。
现在主流船厂、重型机械厂里已经普及的几个做法,其实改起来不难,收益特别大:
- 变厚度过渡坡口替代直角焊缝,转角位置做至少3倍板厚的圆弧过渡,把应力集中系数直接降一半以上。
- 用拓扑优化重新排布焊缝位置,把焊缝从应力峰值区挪开,不增加多少成本,疲劳寿命能翻一倍。
- 厚板焊接结构全部做振动时效消除残余应力,小厂舍不得买设备,出去外协一次也花不了多少钱,总比出事赔本强。
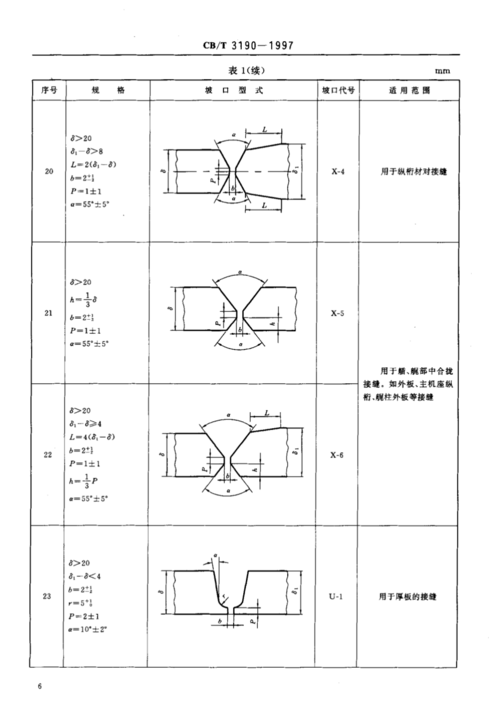 大型船体焊接结构变坡口过渡施工图
我上个月跟中船的一个工艺师聊天,他们现在给极地科考船做的焊接结构,所有低温区的焊缝余高全部磨平,就是为了消除应力集中的隐患。
问:低温工况下的焊接结构,除了选低氢焊材还有什么必须注意的? 答:太多细节要注意了。去年我接触一个北方LNG储罐的项目,一开始焊材选的完全符合标准,就是施工的时候没控制好余高和咬边,不少位置余高超过5mm,还有大大小小十几个咬边缺陷,冬天零下四十多度运行,不到三个月就从咬边位置出了微裂纹,最后整段割掉重新焊,损失上百万。现在行业最新的要求是,服役温度低于零下二十度的焊接结构,所有焊缝余高必须打磨到和母材平齐,任何表面开口缺陷都必须补焊打磨,一点都不能含糊,这地方真的赌不起。现场排查焊接结构风险的几个实用技巧
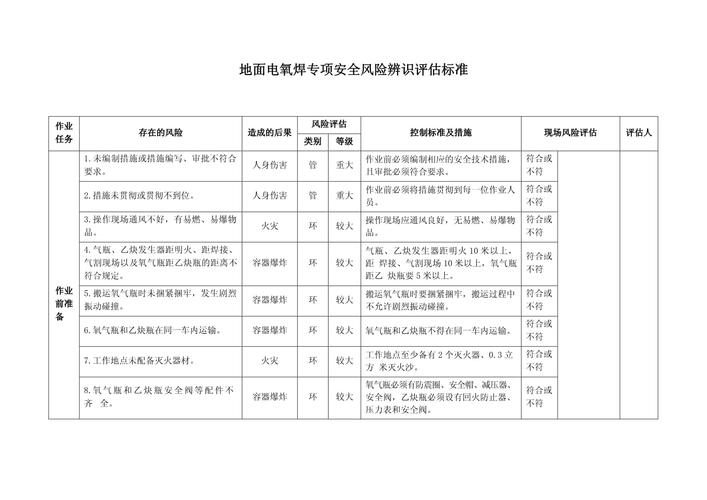 现场排查焊接结构风险的几个实用技巧
💡 先看载荷方向:只要是动态交变载荷,焊缝尽量不要和最大主应力方向垂直,拼接焊缝必须错开应力集中区,别为了省料把焊缝往转角怼。
❗ 别忽略小缺陷:咬边、余高超高、未焊透这些表面看起来不影响强度的小问题,就是疲劳裂纹的发源地,定期排查一定要先查这些位置。
✅ 厚板必须查残余应力:尤其是100mm以上的厚板焊接结构,焊完冷却之后内部残余应力能达到屈服强度级别,就算外观没问题,放半年都可能自己变形开裂。
说实话,做了快二十年的焊接相关技术,我最大的感受就是,焊接结构这东西,差一点点就是天差地别。之前有个做风电塔筒的客户,就只是把焊缝过渡圆角从10mm改成30mm,成本只增加了1.8%,疲劳寿命直接翻了2.1倍,这笔账怎么算怎么赚。
很多老板就是嫌改工艺麻烦、加那点成本心疼,等真出了事故,设备返工、项目延期、甚至人身安全出问题,赔出去的钱都是改工艺成本的几十上百倍,犯不上。