塔器:化工生产的隐形心脏,聊聊那些容易被忽略的选型运维细节
很多人逛现代化工厂,远远望见一排顶天立地的圆柱形大罐,只会笼统说一句“好大的设备”。
其实里面至少一半,都是塔器。
它藏着化工生产最核心的分离工序,没它,再高端的工艺路线也出不了合格产品。
 石油化工厂精馏塔装置现场实拍
说实话,现在行业里乱象真不少,很多新项目上马,为了赶潮流追概念,该用塔器的不用,不该用的硬上,最后吃亏的还是自己。
我去年接触一个做生物柴油的项目,老板听了供应商忽悠,全上膜分离,中试数据看着漂亮得不行,一量产就拉胯。
问:现在膜分离这么火,塔器真的会被慢慢替代吗?
答:淘汰个鬼。膜分离适合小体量、高纯度的精细分离,处理大流量、杂质波动大的原料,稳定性根本比不过塔器。那个生物柴油项目,投产不到三个月,膜组件堵得换了三批,换膜花的钱比造一座精馏塔还贵,最后还是加了一座预分离塔稳住原料杂质,才正常开车。目前来看,塔器的耐造性、大处理量下的分离稳定性,还没有哪种技术能全场景替代,顶多是工艺上组合使用,轮不到被淘汰。
问:塔器是不是越大,生产效率就越高?
答:当然不是。塔径、塔高、内件选型全是工艺算出来的,强行放大只会出问题。我见过一个老板,为了预留未来扩产空间,直接把设计的三米塔径改成四米,结果投产之后气速上不去,分离纯度始终不达标,最后不得已又重新换内件,折腾了小半年,耽误生产不说,多花了两百多万。
塔器内部规整填料安装施工现场图
💡 这里给大家提个醒,很多选型工程师容易踩一个坑:只看分离效率,不看抗堵性。要是你处理的物料带不少固体杂质、或者容易结垢,千万别选小孔径的规整填料,用不了三个月就堵得死死的,停车清理一次几十万,得不偿失。不如直接选大孔浮阀塔板,虽然分离效率低一点点,但胜在耐造,维护成本低太多。
塔器运维最容易踩的几个坑,都是踩过才懂的教训
很多工厂的习惯,塔器造好投产,就没人管了,除非压力、纯度出问题才会想起开人孔检查,这其实大错特错。
北方的室外塔器,冬天临时停车,一定要把塔体和接管里的残液排干净,我见过不下三起,没排残液冻裂接管,一次大修几十万,全是不该花的冤枉钱。
处理含杂质、易结垢物料的塔器,每年大修一定要开人孔检查,别嫌麻烦。去年我接触一个做精细化工的厂子,塔底再沸器结垢没人管,热效率降了三成,能耗涨了一大截,老板还怪供电公司电表走得快,最后开塔检查,填料上结了半厘米厚的垢,冲出来整整三卡车。
不过话说回来,现在很多工厂做节能扩产改造,我挺推荐一个思路:旧塔别着急砸了重建,换一套高效内件,处理量能提20%到30%,分离效率也能上来,成本只有新建塔器的五分之一,这都是最近两年国内用得越来越多的成熟方案,性价比真的很高。
塔器看着就是个焊起来的大铁桶,里面的门道能愁坏干了三十年的老工艺。选对了,它就是生产线的稳压器,选错了,年年给你找事。
现在国内塔器的设计制造水平真的起来了,十几年前上个大项目,内件都要找国外厂商进口,价格贵还排队,现在国内厂家做的一点不差,价格还能砍一半,这确实是行业的好消息。
别混淆:不是所有圆柱设备都是塔器,也不是所有分离都要用塔器
塔器的核心作用,就是实现不同组分物料的连续分离提纯,精馏、吸收、萃取、洗涤、除尘,很多工序都能用,目前化工领域用得最多的,还是精馏分离用的精馏塔,占了塔器总保有量的七成以上。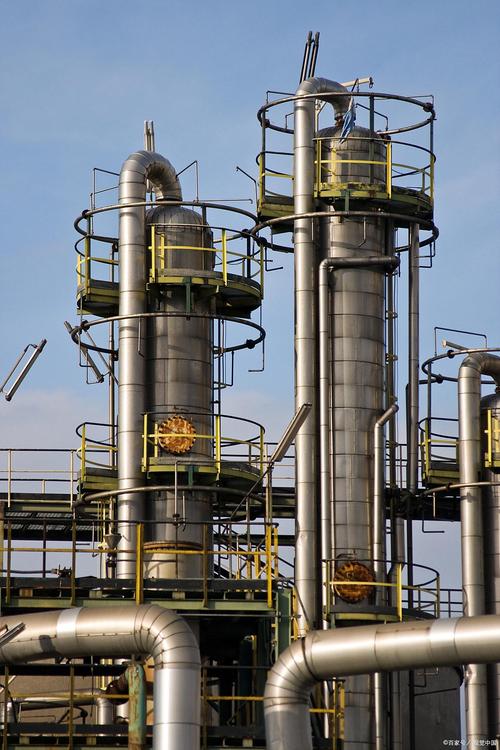 石油化工厂精馏塔装置现场实拍
说实话,现在行业里乱象真不少,很多新项目上马,为了赶潮流追概念,该用塔器的不用,不该用的硬上,最后吃亏的还是自己。
我去年接触一个做生物柴油的项目,老板听了供应商忽悠,全上膜分离,中试数据看着漂亮得不行,一量产就拉胯。
问:现在膜分离这么火,塔器真的会被慢慢替代吗?
答:淘汰个鬼。膜分离适合小体量、高纯度的精细分离,处理大流量、杂质波动大的原料,稳定性根本比不过塔器。那个生物柴油项目,投产不到三个月,膜组件堵得换了三批,换膜花的钱比造一座精馏塔还贵,最后还是加了一座预分离塔稳住原料杂质,才正常开车。目前来看,塔器的耐造性、大处理量下的分离稳定性,还没有哪种技术能全场景替代,顶多是工艺上组合使用,轮不到被淘汰。
问:塔器是不是越大,生产效率就越高?
答:当然不是。塔径、塔高、内件选型全是工艺算出来的,强行放大只会出问题。我见过一个老板,为了预留未来扩产空间,直接把设计的三米塔径改成四米,结果投产之后气速上不去,分离纯度始终不达标,最后不得已又重新换内件,折腾了小半年,耽误生产不说,多花了两百多万。
近年塔器选型制造的新变化,很多老工程师都没跟上
放十年前,你选塔内件,要么是泡罩塔板,要么是浮阀,现在不一样了,高效规整填料占了半壁江山还多,分离效率比传统塔板高一大截,压降低,能耗还能省15%以上,对吧? 材料进步也很大,以前做防腐塔器,要么整塔用316L甚至双相钢,成本高得吓人,现在成熟的碳钢衬四氟、特种高分子复合材料,成本直接降三分之一还多,防腐性能反而更好,对中小项目太友好了。 设计端的变化更大,现在都用数字孪生模拟了,不是以前那种靠经验公式算泛点,提前在数字模型里跑不同负荷、不同原料杂质下的气液流动,哪里容易偏流哪里容易积液,提前改设计,造完直接就能用,很少再有造完投产不合格还要现场改造的情况了。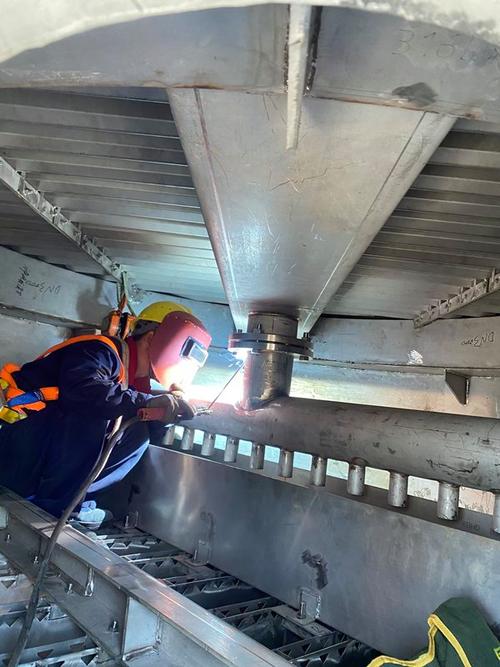 塔器内部规整填料安装施工现场图
💡 这里给大家提个醒,很多选型工程师容易踩一个坑:只看分离效率,不看抗堵性。要是你处理的物料带不少固体杂质、或者容易结垢,千万别选小孔径的规整填料,用不了三个月就堵得死死的,停车清理一次几十万,得不偿失。不如直接选大孔浮阀塔板,虽然分离效率低一点点,但胜在耐造,维护成本低太多。
塔器运维最容易踩的几个坑,都是踩过才懂的教训
 塔器运维最容易踩的几个坑,都是踩过才懂的教训
很多工厂的习惯,塔器造好投产,就没人管了,除非压力、纯度出问题才会想起开人孔检查,这其实大错特错。
北方的室外塔器,冬天临时停车,一定要把塔体和接管里的残液排干净,我见过不下三起,没排残液冻裂接管,一次大修几十万,全是不该花的冤枉钱。
处理含杂质、易结垢物料的塔器,每年大修一定要开人孔检查,别嫌麻烦。去年我接触一个做精细化工的厂子,塔底再沸器结垢没人管,热效率降了三成,能耗涨了一大截,老板还怪供电公司电表走得快,最后开塔检查,填料上结了半厘米厚的垢,冲出来整整三卡车。
不过话说回来,现在很多工厂做节能扩产改造,我挺推荐一个思路:旧塔别着急砸了重建,换一套高效内件,处理量能提20%到30%,分离效率也能上来,成本只有新建塔器的五分之一,这都是最近两年国内用得越来越多的成熟方案,性价比真的很高。
塔器看着就是个焊起来的大铁桶,里面的门道能愁坏干了三十年的老工艺。选对了,它就是生产线的稳压器,选错了,年年给你找事。
现在国内塔器的设计制造水平真的起来了,十几年前上个大项目,内件都要找国外厂商进口,价格贵还排队,现在国内厂家做的一点不差,价格还能砍一半,这确实是行业的好消息。