工业粘接:被制造业低估的隐形核心技术
很多人逛工业展会,眼睛都盯在吨位更大的新机床、灵活度更高的协作机器人上,没人会多瞧一眼展台角落放的几管胶粘剂。
这太正常了。
可你知道吗,现在跑在路上的每一台新能源汽车,铺在屋顶的每一块光伏组件,飞上天的每一架新客机,核心部位的连接,几乎都离不开粘接。
过去十年,全球工业胶粘剂市场规模翻了快三倍,核心原因就是新材料用得越来越多——铝合金、碳纤维、复合材料,这些材料要么没法焊,要么焊了变形,粘接是唯一一个能兼顾强度、重量和成本的连接方案。
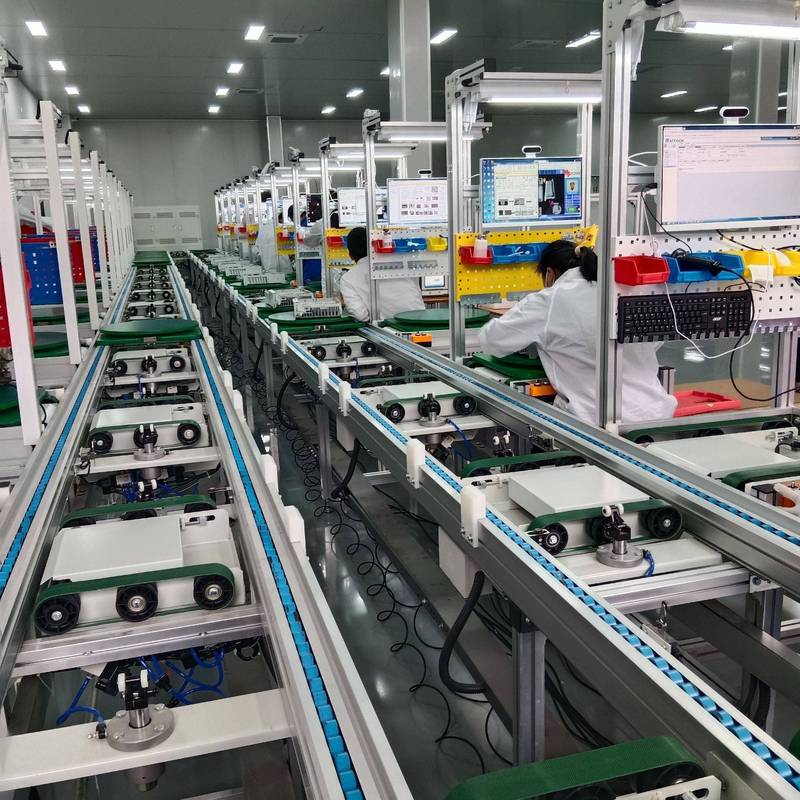
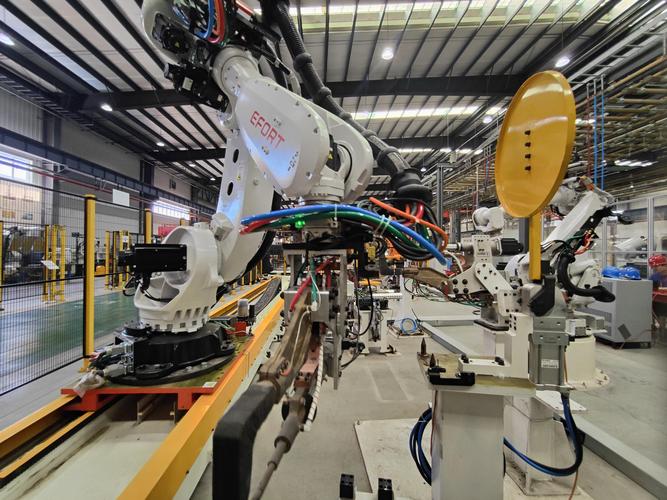
 新能源汽车动力电池箱体粘接自动化作业现场
问:粘接强度真的能满足工业承重需求吗,会不会用几年就脱粘?
答:这个问题我被问了不下一百次。分场景说,超高温超载荷的极端场景比如坦克主炮炮管,目前粘接确实替代不了焊接,但90%以上的民用工业连接场景,粘接强度完全够用。现在主流的环氧结构胶,剪切强度能做到30MPa以上,比很多软钢的强度都高,飞机机身蒙皮用粘接飞了几十年,哪里会随便脱粘?只要选对胶、做好表面处理,户外工况用20年不老化不开裂,早就是行业标配了。
工业铝合金粘接前喷砂表面处理现场
问:粘接是不是粘完就改不了了?如果粘错位置有没有补救办法?
答:大部分高强度结构胶固化之后确实很难拆,想要返工基本要废掉被粘件。不过现在也有专门的可返工结构胶粘剂,可以通过加热或者特殊溶剂软化拆解,适合小批量试产或者换型频繁的产品线,只是强度比不可返工的略低一点,成本也高个10%-20%,大家按需选就行。
2024年工业粘接的新应用趋势
这两年粘接技术的迭代速度,远超很多人的想象。
第一个爆火的方向就是导热结构粘接,原来动力电池电芯固定,要先贴导热垫,再打螺钉,两道工序,现在用导热结构胶,一道粘接直接搞定固定和导热,不仅省了两道工序,还少了螺钉和导热垫的成本,整个电池包的能量密度还能提2%-3%,现在头部动力电池厂基本都换了这个方案。
第二个就是紫外光固化快速粘接,几秒钟就能完全固化,流水线的组装速度直接提三倍,特别适合3C电子、汽车传感器这类小零件的批量组装,原来一分钟粘十个,现在一分钟粘四十个,人工成本降得不是一点半点。
还有一个趋势就是生物基可降解胶粘剂,现在欧盟碳关税正式落地,很多出口零部件都开始算碳足迹,生物基胶粘剂用植物原料做的,碳足迹比传统石油基胶粘剂低40%以上,很多做汽车出口的工厂已经开始换了,能帮着拿到更低的碳关税,竞争力一下子就上去了。
不过话说回来,不管技术怎么变,粘接的核心永远没变——选对胶,做好表面处理,比啥都重要。
很多工厂天天找黑科技降本,其实不如回头看看自己的连接工艺,换个粘接方案,说不定一下子就把成本打下来了,性能还涨了。
为什么粘接正在逐步取代传统连接工艺?
传统铆接、焊接,放在十年前解决绝大多数问题没问题,放到现在,越来越多场景顶不住了。 焊接要高温,热变形会让高精度零件直接报废,异种材料比如碳纤维接铝合金,冶金结合根本做不到。铆接要提前开孔,开孔的地方必然应力集中,时间长了容易裂,还会增加整体重量。 粘接呢?不需要开孔,不需要高温,整个连接面均匀受力,还能同时实现密封、防锈,异种材料随便粘。 拿新能源汽车举例子,全铝车身用结构粘接替代传统铆焊,整车重量能降10%以上,碰撞强度还能提15%,这个账谁算谁心动。宁德时代最新的CTC电池包,整个箱体的连接80%用的是粘接,省了上千个铆接螺栓,装配效率直接提了一倍。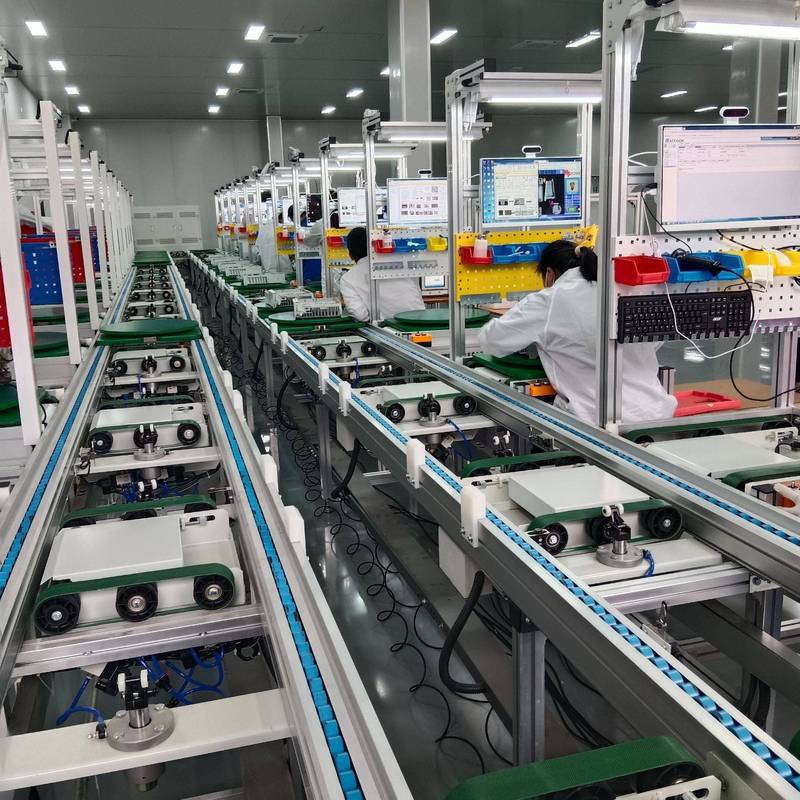 新能源汽车动力电池箱体粘接自动化作业现场
问:粘接强度真的能满足工业承重需求吗,会不会用几年就脱粘?
答:这个问题我被问了不下一百次。分场景说,超高温超载荷的极端场景比如坦克主炮炮管,目前粘接确实替代不了焊接,但90%以上的民用工业连接场景,粘接强度完全够用。现在主流的环氧结构胶,剪切强度能做到30MPa以上,比很多软钢的强度都高,飞机机身蒙皮用粘接飞了几十年,哪里会随便脱粘?只要选对胶、做好表面处理,户外工况用20年不老化不开裂,早就是行业标配了。
工业粘接新手最容易踩的三个坑
说实话,我见过太多工厂,本来想换粘接降本,最后出了问题又换回去,还说粘接不行,其实都是自己踩坑了。 💡 第一个坑:表面处理偷懒 90%的脱粘问题,都不是胶的问题,是表面没处理干净。被粘面的油污、氧化层、压铸脱模剂,哪怕只有薄薄一层,都会让粘接强度掉一半以上。前几年我在长三角一个做光伏铝支架的工厂,一批出口货不到三个月脱粘了三分之一,全厂排查半个月,最后发现是新来的工人图省事,把喷砂那道工序跳了,铝合金表面的脱模剂没去掉,能粘牢才怪。 ❗ 第二个坑:选错胶粘剂类型 很多人买胶只看价格,不看场景。需要承重的结构粘接,买了便宜的密封胶,强度根本不够。要零下四十度用在北方户外,选了普通环氧,一冻就裂。要粘接导热的电芯,选了不导电的普通结构胶,分分钟出安全问题。 ✅ 第三个坑:省略试粘环节 哪怕是同一家供应商的同一种材料,不同批次的表面氧化程度、杂质含量都可能不一样,批量生产前一定要切几块小样,实际粘完测强度,没问题再开干。省这一天功夫,最后可能赔几十万的货款,太不值了。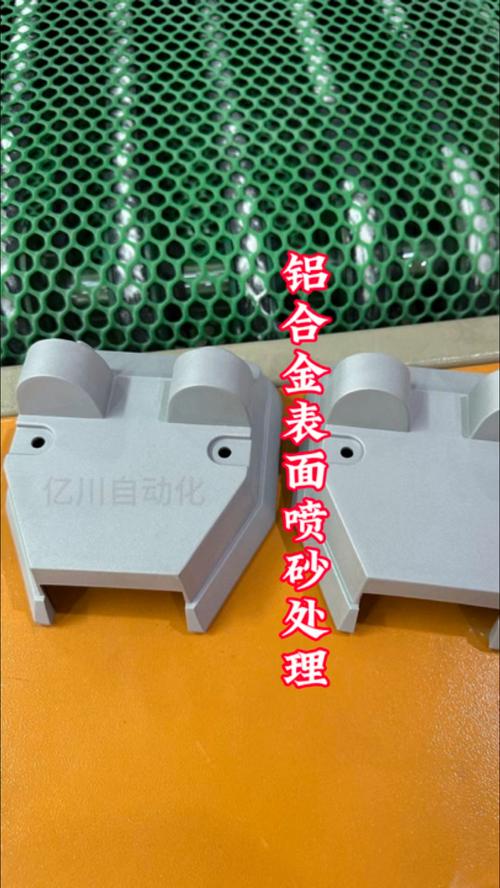 工业铝合金粘接前喷砂表面处理现场
问:粘接是不是粘完就改不了了?如果粘错位置有没有补救办法?
答:大部分高强度结构胶固化之后确实很难拆,想要返工基本要废掉被粘件。不过现在也有专门的可返工结构胶粘剂,可以通过加热或者特殊溶剂软化拆解,适合小批量试产或者换型频繁的产品线,只是强度比不可返工的略低一点,成本也高个10%-20%,大家按需选就行。
2024年工业粘接的新应用趋势
 2024年工业粘接的新应用趋势
这两年粘接技术的迭代速度,远超很多人的想象。
第一个爆火的方向就是导热结构粘接,原来动力电池电芯固定,要先贴导热垫,再打螺钉,两道工序,现在用导热结构胶,一道粘接直接搞定固定和导热,不仅省了两道工序,还少了螺钉和导热垫的成本,整个电池包的能量密度还能提2%-3%,现在头部动力电池厂基本都换了这个方案。
第二个就是紫外光固化快速粘接,几秒钟就能完全固化,流水线的组装速度直接提三倍,特别适合3C电子、汽车传感器这类小零件的批量组装,原来一分钟粘十个,现在一分钟粘四十个,人工成本降得不是一点半点。
还有一个趋势就是生物基可降解胶粘剂,现在欧盟碳关税正式落地,很多出口零部件都开始算碳足迹,生物基胶粘剂用植物原料做的,碳足迹比传统石油基胶粘剂低40%以上,很多做汽车出口的工厂已经开始换了,能帮着拿到更低的碳关税,竞争力一下子就上去了。
不过话说回来,不管技术怎么变,粘接的核心永远没变——选对胶,做好表面处理,比啥都重要。
很多工厂天天找黑科技降本,其实不如回头看看自己的连接工艺,换个粘接方案,说不定一下子就把成本打下来了,性能还涨了。