工业隐形核心:选对轴承,能帮你省几十万停机损失
别迷信进口轴承,国产现在真的站起来了
十年前,国内做重载设备的,开口就要SKF,要FAG,国产轴承连看都不看,对吧?说实话,那时候确实差距大,不耐造,跑个一年半载就出问题,换谁都不愿意用。
现在真不一样了。我上个月跟洛阳轴承所的老朋友吃饭,聊起他们现在给风电主轴做的国产大轴承,已经能做到15年零维护,完全满足风电整机的全寿命要求,不少整机厂已经把主流机型的主轴轴承全部换成国产了。价格还只有进口的三分之一,交期从三个月缩到两周,光这一块就能给整机厂省十几万的成本每台。
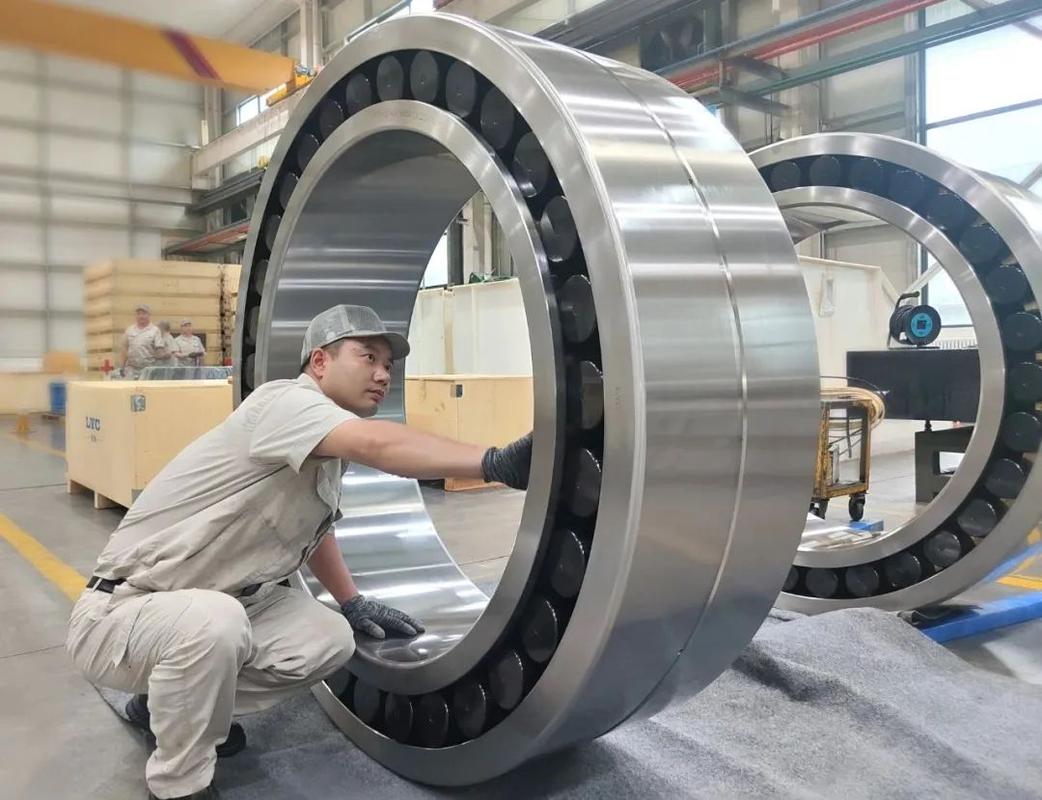 国产风电主轴大轴承生产检测场景
问:很多人说国产轴承就是精度不够,用在低负荷场景还行,高精密设备能用吗?
答:这话放在五年前我信,现在真错了。现在国内顶尖厂商做的P4级精密轴承,已经批量用在半导体晶圆切割设备上了,运转稳定性跟日本NSK的同类型产品比,差别不到2%,不少国内晶圆厂已经在逐步替换进口了。唯一的差距确实还在极端场景,比如超高速机床主轴、超低温航天设备这种,那进口确实还是更稳,但90%的常规工业场景,国产完全够用,没必要多花好几倍的冤枉钱。
不过话说回来,现在市场上也有不少小厂拿翻新轴承当新的卖,赚黑心钱,买的时候一定要找正规厂商拿货,别图几十块的便宜吃大亏。
90%的轴承损坏,根本不是质量问题
我接触过大大小小上百家工厂,十个坏轴承,八个是选型错了,还有一个是安装错了,剩下那个才是真的质量问题。这个比例我敢拍胸脯说,错不了。
很多采购或者工程师选型,就只看内径外径厚度三个尺寸,对好就下单,根本不看其他参数。同样尺寸的轴承,额定动载荷能差一倍,密封等级能差好几个等级,你拿轻载的往重载设备上塞,不坏才怪。
我见过最离谱的,南方一个做砂石生产线的工厂,给振动筛选轴承,选了开式的,说便宜两百块,结果不到三个月就进了一肚子泥沙,整个轴承磨报废,停线换轴承花了快八万,够买一百个好轴承了。
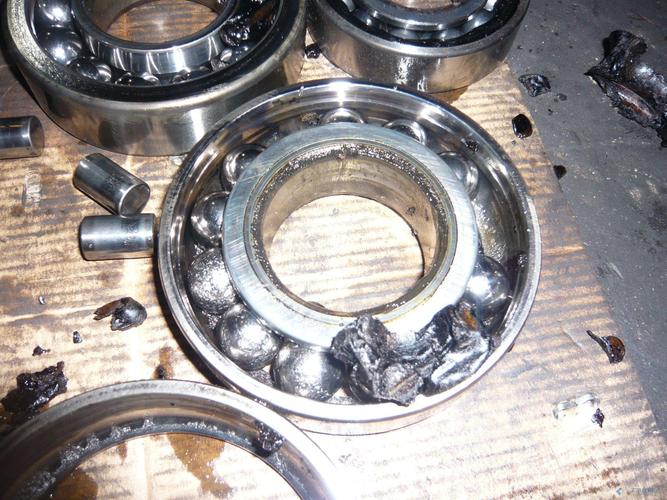 工厂不同损坏原因轴承拆解对比图
问:那出了问题之后,怎么判断是选型错了还是质量问题?
答:方法很简单,拆下来看磨损痕迹就知道。如果滚道整个面均匀磨穿,那基本就是载荷选小了,长期超额定载荷运转,自然坏得快。如果只有滚道一侧磨损严重,那就是安装的时候同轴度没调好,长期偏载磨坏的,跟轴承质量没关系。如果刚用不到一周就抱死开裂,那大概率是买到翻新假货了,赶紧找商家算账去吧。
就说之前那个砂石厂的老板,出了问题一开始骂国产轴承质量差,结果拆下来一看,密封都没装,自己选的开式,还好意思骂人家?冤不冤啊!
2024年最新的轴承维护实用技巧
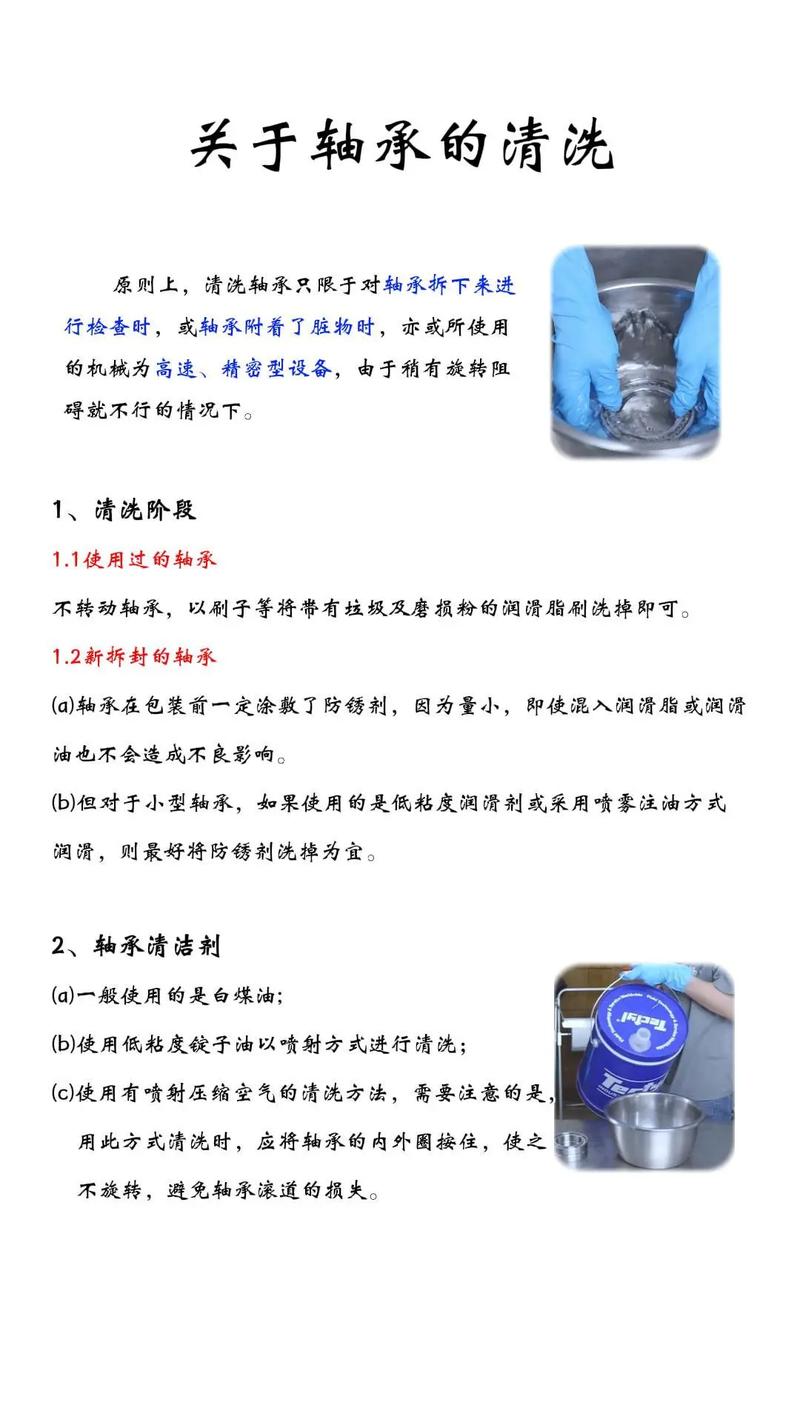 2024年最新的轴承维护实用技巧
现在工业都搞降本增效,轴承维护这块,其实就是最大的降本空间,很多老经验早就该更新了。给大家整理几个实打实能用的:
💡 润滑真不是越多越好。脂润滑的轴承,润滑脂只要填到腔体的三分之一到二分之一就够了,填太满反而会导致运转散热差,温度升高,加速润滑脂变质,反而缩短轴承寿命。我见过一家做减速机的工厂,原来维护师傅每次换轴承都把油加满,半年就得换一次,改成三分之一填充之后,两年都没换过,省了多少自己算。 ❗ 换轴承千万不要用锤子直接敲内圈。很多小工厂师傅图省事,拿锤子对着内圈敲进去,受力直接通过滚动体传过去,当场就能把滚道砸出暗伤,用不了两三个月就坏,正确的做法要么用压力机均匀压内圈,要么用热装法加热轴承内圈再套进去。 ✅ 潮湿多尘的工况,一定要选带接触式橡胶密封的轴承,不要选非接触的钢板密封,挡不住灰尘和水汽,用不了多久就磨坏了。现在很多工厂已经开始给关键部位的轴承装小型振动温度传感器了,属于预测性维护,能提前半个月预判轴承磨损,刚好赶在订单间隙换,不用临时停线亏大钱,这也是现在行业里最新的做法。当然了,不重要的小部位,坏了换也没几个钱,也没必要花那个传感器的钱,量力而行就好。
轴承这东西,藏在设备肚子里,没人会把它印在产品宣传册上,也没人会特意提它,但就是这么个小零件,决定了整台设备的寿命和你的生产成本。选对了,维护对了,一年省几十万真不是什么难事。