工业控制器:现场自动化的隐形核心
我上周去东莞一个汽配加工厂调试,刚好碰到甲方的设备主管蹲在控制柜边上抽烟,脸黑得像炭。三个月前为了压预算,换了一批便宜杂牌控制器,现在流水线三天两头停,抛料率涨了八个点。亏的钱,够买三倍数量的一线品牌控制器了。
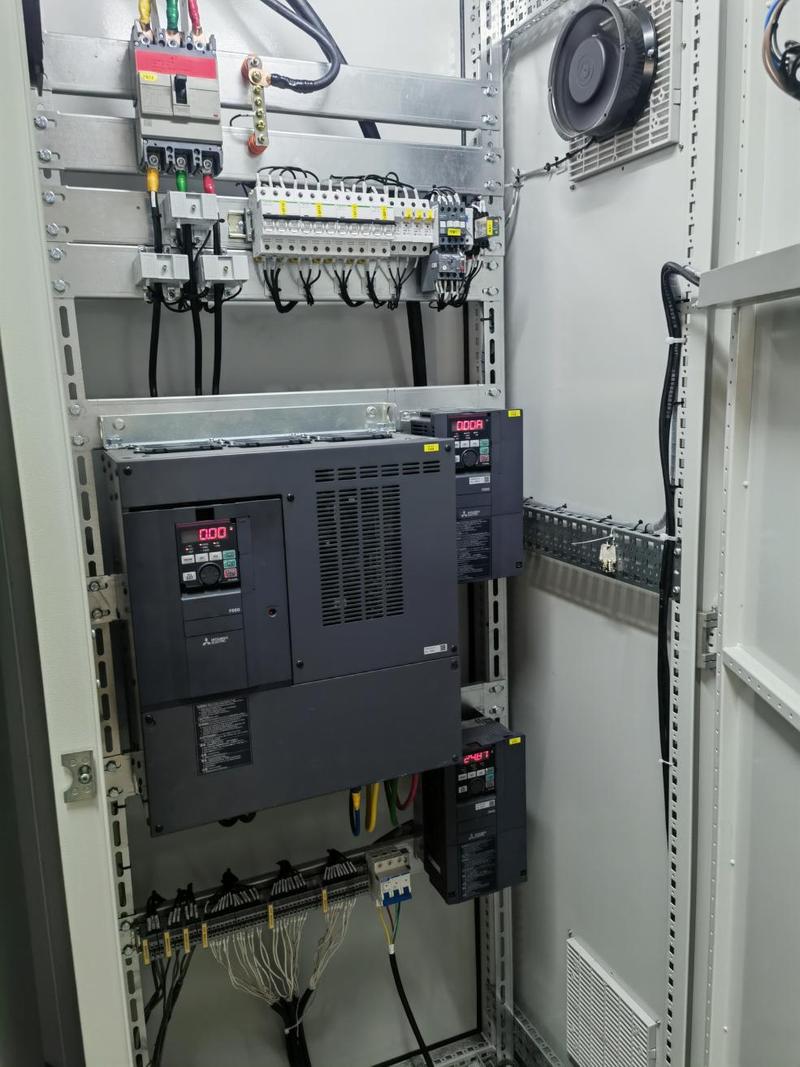
 工业控制柜内安装的品牌PLC控制器
问:现在国产工业控制器技术成熟吗?性能会不会比进口的差很多?
答:实话实说,十年前我做项目基本推进口品牌,现在真不一样。国内头部厂商的主流控制器,不管是响应速度还是抗干扰,都能摸到进口产品九成水平,价格还便宜三分之一到一半。但你别拿一千块一块的杂牌货跟西门子、施耐德比,那不是技术代差,是你选的路子从根上歪了。贪便宜吃大亏,工业圈永远适用。
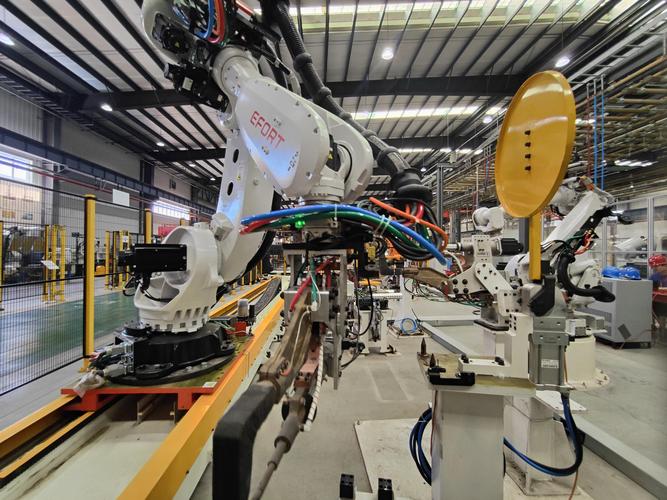
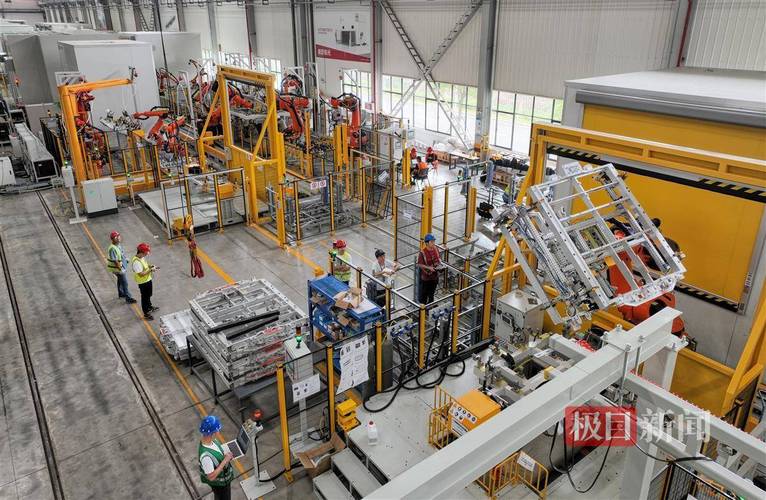
汽车焊装生产线工业控制器应用现场
问:最近炒得很热的边缘控制器是什么?普通工厂要不要跟风换?
答:边缘控制器说白了,就是把原来云端的运算能力,直接集成到现场控制器这边,不用什么数据都往服务器传,响应速度更快,还能省带宽成本。如果你的生产线是做高速分拣、机器视觉检测这类对延迟要求极高的场景,换边缘控制器当然没问题。如果就是普通的水泵控制、输送带启停,原来的PLC控制器用得好好的,犯不着瞎折腾,花那冤枉钱干嘛。
控制器调试最容易留下的暗坑
很多工程师程序写完,设备能动就签字交差,回头出问题哭都来不及。
我见过最多的错,就是跳过了满负荷干扰测试。你得把现场所有大功率设备全部开起来,连续跑七十二小时,再看控制器会不会丢脉冲、会不会误触发。我前年碰到一条包装线,空载跑了半个月没事,一满负荷生产控制器就乱动作,查了三天才发现,变频器装得离控制器太近,没做屏蔽,一启动电磁干扰直接把通讯冲断了。
还有个低级错误,很多人把程序只存在控制器里,本地电脑不备份。哪天控制器烧坏了,换了新的,程序没了,停线一天都是赚的。现在新的控制器基本都带存储卡自动备份,花几十块买个卡插上,能省你多少事。
不过话说回来,现在柔性生产是大趋势,换产品换参数越来越频繁,控制器的程序架构一定要留够扩展空间,别今天加个气缸,明天改个输送带,程序改得一团乱麻,最后只能整个换掉,又是一笔冤枉钱。
工业这行,拼的就是细活。控制器是设备的脑子,脑子选对了,后续几十年都省心。选不对,三天两头修,赚的钱全扔进去了。对吧?
为什么很多工厂总在控制器上踩坑
很多老板甚至机械设计师,都觉得控制器不就是个带IO口的单片机吗?能跑程序就能用,能压价就压价。这话错得离谱。 现在工业现场是什么环境?夏天控制柜里能到五十度,周围满是金属粉尘,边上就是百八十千瓦的焊接机,电磁干扰能把普通蓝牙信号冲得一干二净。你拿个民用级改的控制器上去,不出事才怪。 抗干扰性能永远是工业控制器第一位的参数,比什么运算速度重要多了。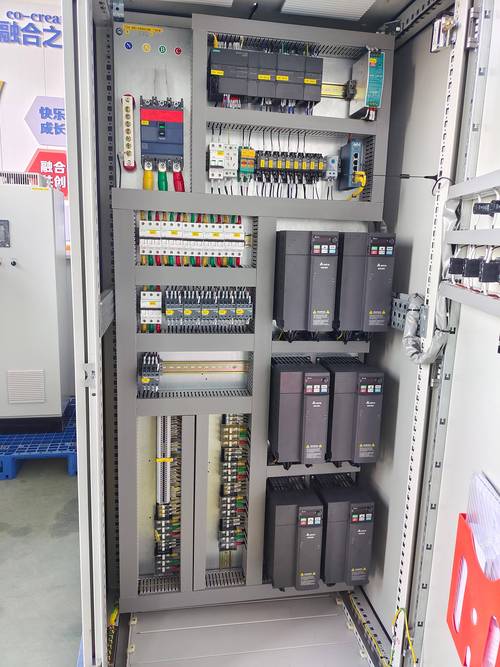 工业控制柜内安装的品牌PLC控制器
问:现在国产工业控制器技术成熟吗?性能会不会比进口的差很多?
答:实话实说,十年前我做项目基本推进口品牌,现在真不一样。国内头部厂商的主流控制器,不管是响应速度还是抗干扰,都能摸到进口产品九成水平,价格还便宜三分之一到一半。但你别拿一千块一块的杂牌货跟西门子、施耐德比,那不是技术代差,是你选的路子从根上歪了。贪便宜吃大亏,工业圈永远适用。
2024年工业控制器选型的核心判断标准
别光盯着参数表上的“程序扫描速度”看,那都是厂家用来营销的噱头,实际用的时候根本感知不到。我干了二十年工控,给你列几个摸得着的判断点: 💡 先看防护等级匹配现场环境。车间湿度大、多金属粉尘,直接选IP65以上的一体化控制器,别为了省钱买敞开式模块装普通柜子,一年清灰维护的钱,都够你添个好控制器了。 ❗ 通讯接口一定要留冗余。现在谁家工厂不上云、不连MES?你买个只有老款ModbusRTU接口的控制器,过两年要升级,你换还是不换?多加个Profinet或者EtherCAT接口,贵不了两百块,给自己留好退路不香吗? ✅ 一定要选本地有售后网点的品牌。去年我碰到一个客户,贪便宜买了南方小厂的控制器,出问题找不到技术支持,老板飞过去堵门都找不到人,最后硬生生停线一周,亏了小一百万。这点,比任何纸面参数都重要。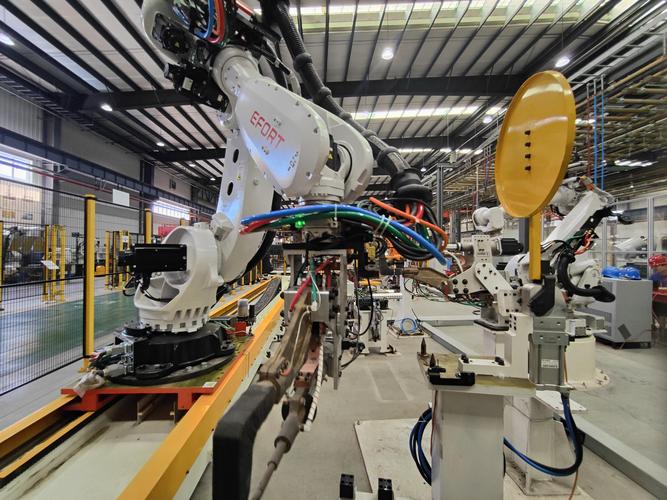 汽车焊装生产线工业控制器应用现场
问:最近炒得很热的边缘控制器是什么?普通工厂要不要跟风换?
答:边缘控制器说白了,就是把原来云端的运算能力,直接集成到现场控制器这边,不用什么数据都往服务器传,响应速度更快,还能省带宽成本。如果你的生产线是做高速分拣、机器视觉检测这类对延迟要求极高的场景,换边缘控制器当然没问题。如果就是普通的水泵控制、输送带启停,原来的PLC控制器用得好好的,犯不着瞎折腾,花那冤枉钱干嘛。
控制器调试最容易留下的暗坑
 控制器调试最容易留下的暗坑
很多工程师程序写完,设备能动就签字交差,回头出问题哭都来不及。
我见过最多的错,就是跳过了满负荷干扰测试。你得把现场所有大功率设备全部开起来,连续跑七十二小时,再看控制器会不会丢脉冲、会不会误触发。我前年碰到一条包装线,空载跑了半个月没事,一满负荷生产控制器就乱动作,查了三天才发现,变频器装得离控制器太近,没做屏蔽,一启动电磁干扰直接把通讯冲断了。
还有个低级错误,很多人把程序只存在控制器里,本地电脑不备份。哪天控制器烧坏了,换了新的,程序没了,停线一天都是赚的。现在新的控制器基本都带存储卡自动备份,花几十块买个卡插上,能省你多少事。
不过话说回来,现在柔性生产是大趋势,换产品换参数越来越频繁,控制器的程序架构一定要留够扩展空间,别今天加个气缸,明天改个输送带,程序改得一团乱麻,最后只能整个换掉,又是一笔冤枉钱。
工业这行,拼的就是细活。控制器是设备的脑子,脑子选对了,后续几十年都省心。选不对,三天两头修,赚的钱全扔进去了。对吧?