搞机械绕不开的过盈连接:设计院没教你的现场实战经验
上个月跑江苏一家给商用车做变速箱的工厂,厂长拉着我蹲在车间地上骂了半小时设计。五十多台成品变速箱,试跑不到一百小时,一半的输入轴轴承内圈打滑,剩下的五分之一,压装的时候轴承套直接裂了。设计员拿着手册拍胸脯说公差算的一点没错,怎么到现场就翻车?
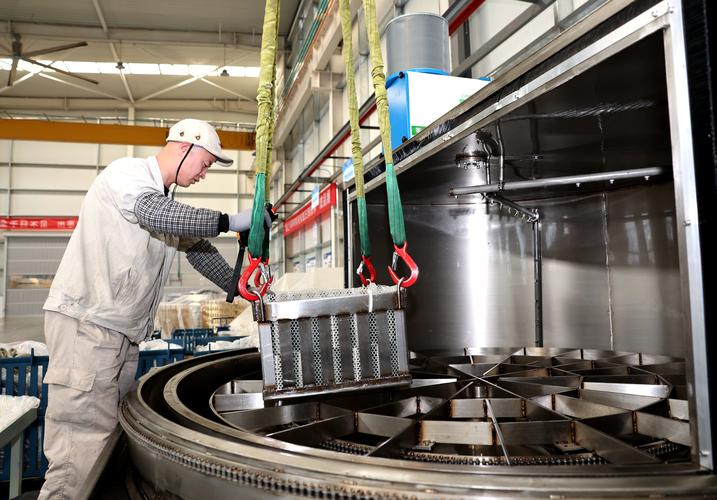
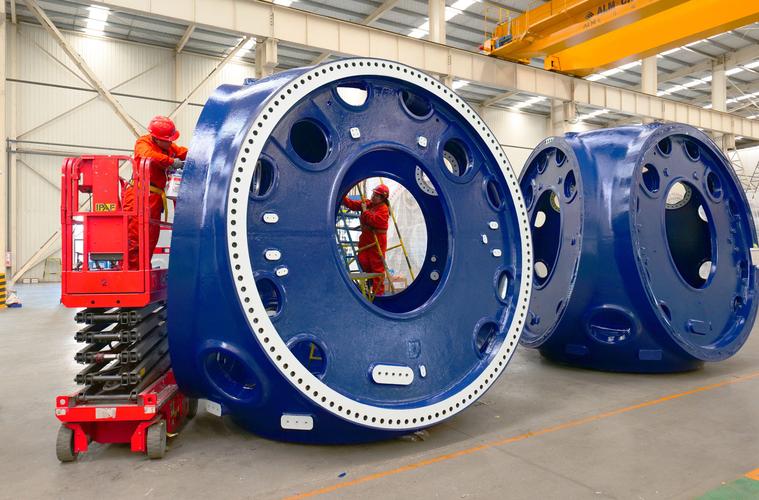
 商用车变速箱输入轴过盈连接压装现场图
很多刚做设计的朋友,拿到过盈连接的需求,第一反应就是翻机械设计手册,查材料查载荷,套公式算出过盈量,往图纸上一标就完事。
说实话,这就是典型的纸上谈兵。
过盈连接靠的是配合面的接触压力产生摩擦力来传递扭矩和轴向力,理论没错,但你算出来的过盈量,是理想状态下的数值。你现场用冷压还是热装?配合面粗糙度多少?压装速度多少?材料实际屈服强度比手册高还是低?哪一个不对,结果天差地别。
你算出来的过盈量刚好卡在材料屈服极限边缘,现场压装的时候速度快个1mm每秒,应力一下子就上去了,脆性材料直接就崩开了,设计的时候根本没留这个余量。
💡 给你个现场用的经验,我跑了快二十年工厂攒的:过盈量选完之后,一定要给装配应力留10%~15%的余量,别卡死手册给的最大值。
问:过盈连接的过盈量到底怎么选才不会出错?
答:别光啃手册的经验值,一定要结合你的装配工艺调。冷压的过盈量可以比热装选小一点,因为冷压本身会给包容件额外的应力。如果包容件是铸铁、铸铝这些脆性材料,直接把最大过盈量砍15%,别心疼,不然裂给你看。我去年给风电齿轮箱项目做设计,就是把手册给的最大过盈砍了12%,跑了三年满负荷测试,一点问题都没有。
问:冷压和热装到底该怎么选?
答:说直白点,单边过盈量小于0.1mm,配合面长度不超过直径的1.5倍,直接冷压,成本低效率高。过盈量更大,或者零件精度要求高怕压装偏斜的,选热装。记住❗ 红线:热装的加热温度绝对不能超过零件的回火温度,不然零件硬度掉了,整个传动都废了,返工都没法返。
过盈连接配合面打滑失效微观形貌图
很多人觉得过盈连接不出错就是过盈量够,真不是。我见过太多奇奇怪怪的失效,全是细节没注意。
第一个坑,就是配合面粗糙度选错。好多设计觉得越光滑越好,直接标Ra0.8,甚至Ra0.4。
错得离谱。过盈连接靠摩擦力传力,太光滑的表面,实际接触摩擦力反而更低,时间长了很容易跑圈。一般场景下,Ra1.6到Ra3.2就完全够用,既好加工,摩擦力也足够,不是越光越好。
第二个坑,交变载荷场景忘了留余量。你做的是曲轴、电机轴这种天天动,天天受交变载荷的零件,就算你静载计算过盈量刚好够,也要考虑微滑移。长期交变载荷下,配合面会产生微米级的相对滑移,慢慢磨,磨个一年半载,过盈就没了,直接打滑。
我一般碰到这种场景,都会在配合面加做一圈滚花,或者涂专用的过盈连接防松胶,增加摩擦力,比你加大过盈量靠谱多了,还不会增加装配应力。
第三个坑,拆卸过盈连接零件直接硬砸。好多工厂维修的时候,轴上的过盈连接零件拆不下来,直接拿大锤砸,砸完轴就花了,再装新零件过盈就不够了。正确的拆法还是加热包容件,别硬来,实在要敲,也要垫软材,找对受力点。
不过话说回来,现在很多新设备都要求可拆解维修,过盈连接真的适合吗?其实也有办法,用液压胀紧套配合过盈,既保留过盈的精度,又方便拆解,现在很多机床主轴都这么用。
2024年过盈连接的新实践,你得跟上
别觉得过盈连接是老技术,就没新东西了。现在新能源、风电这些新行业,把过盈连接玩出花了。
就说新能源汽车的驱动电机,定子铁芯要过盈压入机壳,以前的做法是加热机壳,热装进去。但机壳加热后冷却收缩不均匀,很容易导致定子铁芯变形,电机气隙偏差变大,直接影响电机效率和NVH。现在很多大厂改成什么?液氮冷缩定子,常温下压装,整个过程没有热变形,定子的内圆精度可以控制在0.01mm以内,气隙偏差直接降了一半,电机噪音小了不说,效率还提了半个点,别小看这半个点,车企抢破头。
还有现在的仿真,以前小厂做过盈连接全靠试错,开个模试个三五次,成本几十万进去了。现在就算是小作坊,也能用上几百块一年的云仿真工具,直接把压装过程的应力、变形全算出来,哪里应力大一眼就能看到,提前改公差,不用砸钱试错。
说实话,过盈连接真的是机械设计里看起来最简单,实际上坑最多的结构。你做十年设计都可能翻船,全是细节。多跑现场,多攒踩坑的经验,比你闷头算一百次公式有用得多。
过盈连接的核心从来不是公差,是适配你的装配工艺
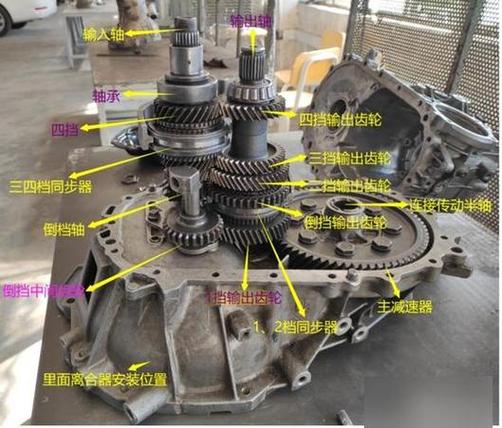 商用车变速箱输入轴过盈连接压装现场图
很多刚做设计的朋友,拿到过盈连接的需求,第一反应就是翻机械设计手册,查材料查载荷,套公式算出过盈量,往图纸上一标就完事。
说实话,这就是典型的纸上谈兵。
过盈连接靠的是配合面的接触压力产生摩擦力来传递扭矩和轴向力,理论没错,但你算出来的过盈量,是理想状态下的数值。你现场用冷压还是热装?配合面粗糙度多少?压装速度多少?材料实际屈服强度比手册高还是低?哪一个不对,结果天差地别。
你算出来的过盈量刚好卡在材料屈服极限边缘,现场压装的时候速度快个1mm每秒,应力一下子就上去了,脆性材料直接就崩开了,设计的时候根本没留这个余量。
💡 给你个现场用的经验,我跑了快二十年工厂攒的:过盈量选完之后,一定要给装配应力留10%~15%的余量,别卡死手册给的最大值。
问:过盈连接的过盈量到底怎么选才不会出错?
答:别光啃手册的经验值,一定要结合你的装配工艺调。冷压的过盈量可以比热装选小一点,因为冷压本身会给包容件额外的应力。如果包容件是铸铁、铸铝这些脆性材料,直接把最大过盈量砍15%,别心疼,不然裂给你看。我去年给风电齿轮箱项目做设计,就是把手册给的最大过盈砍了12%,跑了三年满负荷测试,一点问题都没有。
问:冷压和热装到底该怎么选?
答:说直白点,单边过盈量小于0.1mm,配合面长度不超过直径的1.5倍,直接冷压,成本低效率高。过盈量更大,或者零件精度要求高怕压装偏斜的,选热装。记住❗ 红线:热装的加热温度绝对不能超过零件的回火温度,不然零件硬度掉了,整个传动都废了,返工都没法返。
那些现场最常见的过盈连接失效坑,千万别踩
 过盈连接配合面打滑失效微观形貌图
很多人觉得过盈连接不出错就是过盈量够,真不是。我见过太多奇奇怪怪的失效,全是细节没注意。
第一个坑,就是配合面粗糙度选错。好多设计觉得越光滑越好,直接标Ra0.8,甚至Ra0.4。
错得离谱。过盈连接靠摩擦力传力,太光滑的表面,实际接触摩擦力反而更低,时间长了很容易跑圈。一般场景下,Ra1.6到Ra3.2就完全够用,既好加工,摩擦力也足够,不是越光越好。
第二个坑,交变载荷场景忘了留余量。你做的是曲轴、电机轴这种天天动,天天受交变载荷的零件,就算你静载计算过盈量刚好够,也要考虑微滑移。长期交变载荷下,配合面会产生微米级的相对滑移,慢慢磨,磨个一年半载,过盈就没了,直接打滑。
我一般碰到这种场景,都会在配合面加做一圈滚花,或者涂专用的过盈连接防松胶,增加摩擦力,比你加大过盈量靠谱多了,还不会增加装配应力。
第三个坑,拆卸过盈连接零件直接硬砸。好多工厂维修的时候,轴上的过盈连接零件拆不下来,直接拿大锤砸,砸完轴就花了,再装新零件过盈就不够了。正确的拆法还是加热包容件,别硬来,实在要敲,也要垫软材,找对受力点。
不过话说回来,现在很多新设备都要求可拆解维修,过盈连接真的适合吗?其实也有办法,用液压胀紧套配合过盈,既保留过盈的精度,又方便拆解,现在很多机床主轴都这么用。
2024年过盈连接的新实践,你得跟上
 2024年过盈连接的新实践,你得跟上
别觉得过盈连接是老技术,就没新东西了。现在新能源、风电这些新行业,把过盈连接玩出花了。
就说新能源汽车的驱动电机,定子铁芯要过盈压入机壳,以前的做法是加热机壳,热装进去。但机壳加热后冷却收缩不均匀,很容易导致定子铁芯变形,电机气隙偏差变大,直接影响电机效率和NVH。现在很多大厂改成什么?液氮冷缩定子,常温下压装,整个过程没有热变形,定子的内圆精度可以控制在0.01mm以内,气隙偏差直接降了一半,电机噪音小了不说,效率还提了半个点,别小看这半个点,车企抢破头。
还有现在的仿真,以前小厂做过盈连接全靠试错,开个模试个三五次,成本几十万进去了。现在就算是小作坊,也能用上几百块一年的云仿真工具,直接把压装过程的应力、变形全算出来,哪里应力大一眼就能看到,提前改公差,不用砸钱试错。
说实话,过盈连接真的是机械设计里看起来最简单,实际上坑最多的结构。你做十年设计都可能翻船,全是细节。多跑现场,多攒踩坑的经验,比你闷头算一百次公式有用得多。