螺纹连接避坑指南:工业现场90%的松动故障都栽在这几个细节上
很多工厂出过这种事:好好的设备运转着突然停机,拆开来排查大半天,最后发现就是一个小小的螺纹松了。
看起来不起眼的螺纹连接,从来都不是“拧上就行”的小事。
去年南方那家水泥厂,辊压机地脚螺栓断裂,停机三天直接亏了近两百万,最后溯源,就是安装的时候预紧力差了不到15%,你说冤不冤?
 工业设备螺纹连接松动故障实拍
现在设备都往高参数、大负载方向走,对螺纹连接的可靠性要求,早就不是十年前靠手拧凭经验的标准了。新能源光伏支架要扛10年以上的户外风振,工业机器人关节要扛百万次的反复启停,风电叶片的螺栓要扛十几级大风的交变载荷,哪一个不需要精准控制?
问:为什么很多干了二三十年的老工程师按经验拧螺纹,还会出问题?
答:经验靠手感,同个师傅拧M16的螺栓,今天手劲大明天手劲小,预紧力差个20%太正常。大负载设备跑起来,差一点就是天差地别,预紧力不够,振动环境下不出三个月就松;预紧力超了,螺栓直接屈服塑性变形,用不了多久就断。哪一样都扛不住。
问:现在工厂都用自动拧紧机了,是不是就能完全避免出问题?
答:自动拧紧机只是控制了输出扭矩,扭矩和实际预紧力之间本来就存在误差,螺纹的摩擦系数变一变,比如沾了切削油或者生了锈,误差能冲到30%以上。要是螺纹本身没清干净,误差只会更大。自动设备是死的,人对细节的把控才是核心。
工业机器人关节螺纹连接安装现场
不过话说回来,不是越贵的方案就越好。上个月我给一个做砂石骨料的客户做改造,原来他们每个月都要停机紧一遍破碎机的螺栓,换了合适的防松方案,加起来才花了不到八千,现在半年才需要检查一次,省下来的人工和停机损失,几十万都打不住。适合自己的才最好。
为什么说螺纹连接是工业制造最隐蔽的暗坑
大部分人提起螺纹连接,第一反应就是最基础的装配工序,哪个工人不会? 说实话,我跑过近百家制造工厂,从风电塔筒到新能源汽车焊装线,超过六成的非原装机械故障,追根溯源都能落到螺纹连接上。要么是振动松脱,要么是螺栓疲劳断裂,要么预紧力不对挤坏了连接面。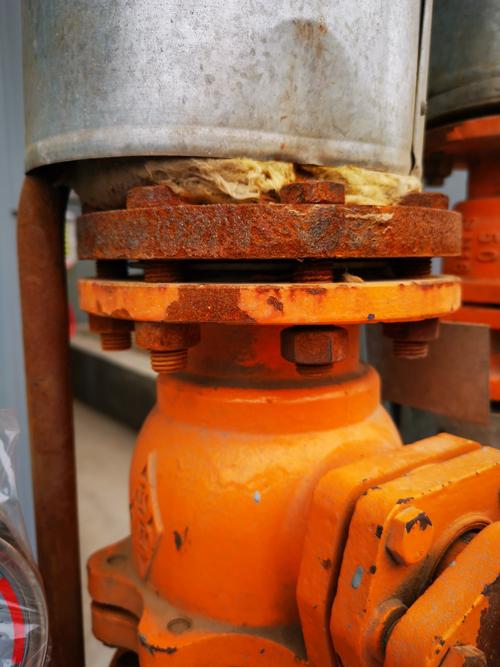 工业设备螺纹连接松动故障实拍
现在设备都往高参数、大负载方向走,对螺纹连接的可靠性要求,早就不是十年前靠手拧凭经验的标准了。新能源光伏支架要扛10年以上的户外风振,工业机器人关节要扛百万次的反复启停,风电叶片的螺栓要扛十几级大风的交变载荷,哪一个不需要精准控制?
问:为什么很多干了二三十年的老工程师按经验拧螺纹,还会出问题?
答:经验靠手感,同个师傅拧M16的螺栓,今天手劲大明天手劲小,预紧力差个20%太正常。大负载设备跑起来,差一点就是天差地别,预紧力不够,振动环境下不出三个月就松;预紧力超了,螺栓直接屈服塑性变形,用不了多久就断。哪一样都扛不住。
问:现在工厂都用自动拧紧机了,是不是就能完全避免出问题?
答:自动拧紧机只是控制了输出扭矩,扭矩和实际预紧力之间本来就存在误差,螺纹的摩擦系数变一变,比如沾了切削油或者生了锈,误差能冲到30%以上。要是螺纹本身没清干净,误差只会更大。自动设备是死的,人对细节的把控才是核心。
2024年工业现场主流的螺纹连接防松实践
防松方法光书上就能列十几种,到底哪个好用?完全看场景,没有万能方案。 给大家整理了现在一线最常用的方案,都是跑现场验证过的: 💡 振动剧烈的场合(比如破碎机、振动筛、光伏跟踪支架):别再用便宜的弹簧垫圈了!我见过太多弹簧垫圈用半年就被压平,等于完全没防松效果。现在一线主流用的是Hardlock金属防松螺母,或者中强度螺纹锁固胶配合锯齿锁紧垫圈,亲测用三五年都不会松。 ❗ 高温工况(比如锅炉接口、热压成型设备):绝对不能用尼龙锁紧螺母,也不能用有机类的螺纹锁固胶,超过100℃尼龙软化、胶层失效,防松效果直接归零。这种场景最好用全金属自锁螺母,配合紫铜垫片缓解预紧力热衰减,靠谱得多。 ✅ 高精度核心设备(比如机床主轴、工业机器人关节):别只用扭矩法控制,一定要用「扭矩+转角法」,先拧到规定的初始扭矩,再转固定的角度,能把预紧力误差控制在10%以内,比单纯控扭矩准了不止一倍。 工业机器人关节螺纹连接安装现场
不过话说回来,不是越贵的方案就越好。上个月我给一个做砂石骨料的客户做改造,原来他们每个月都要停机紧一遍破碎机的螺栓,换了合适的防松方案,加起来才花了不到八千,现在半年才需要检查一次,省下来的人工和停机损失,几十万都打不住。适合自己的才最好。