钎焊:被很多制造新手低估的精密连接核心工艺
我当年在长三角一家汽车零部件厂蹲点的时候,见过一个干了三十年的老焊工,拿着十倍放大镜看钎焊焊缝,嘴里嘀咕了一句:这玩意儿比熔焊娇贵一万倍,错一点就是几十万的废件。
那时候我还没太在意,直到后来跑了十几家高端装备厂才明白,这句话真不是危言耸听。
 新能源汽车水冷板真空钎焊成品
问:钎焊和普通锡焊到底有啥区别?
答:行业里把钎焊按钎料熔点分成两类:熔点低于450℃的叫软钎焊,我们常见的锡焊就属于这一类,一般只用在电子连接,强度低,承不了力。工业领域说的钎焊,基本都是熔点高于450℃的硬钎焊,强度高,气密性好,能承受载荷,完全是两种应用场景。
问:所有材料都能做钎焊连接吗?
答:还真不是。像镁合金这种极易氧化的材料,不做特殊的表面镀覆处理,钎料根本铺不开,焊完就是虚接。还有一些淬透性极高的超高强度钢,钎焊加热温度如果没控制好,会直接降低母材的韧性,必须提前做小试,调整工艺参数才能批量生产。
真空钎焊不合格氧化焊缝样品
不过话说回来,现在自动化设备普及了,很多坑其实都能靠技术避开。自动除油线,在线测温,自动送料,只要把参数定死,新手也能做出稳定的活,比以前全靠老师傅靠谱多了。
国内钎焊工艺的最新产业进展
放在十年前,高端工业钎焊用的镍基钎料、铝硅钎料,基本全靠进口,价格贵,交期还长,卡脖子卡得严。
现在不一样了。2023年开始,国内几家特种材料厂已经突破了高纯度钎料的制备技术,航空级镍基钎料的纯度能做到99.995%,性能和进口料没差,价格直接降了三分之一,现在航天、航空领域很多都换成国产料了,成本降了不少。
还有感应钎焊的自动化,现在带机器视觉的自动钎焊工作站,能自动识别焊缝位置,自动调整加热功率和送料量,哪怕是复杂的异形工件,一致性也能做到99%以上。光伏行业的集热管,新能源的电机接线,现在全是这种自动线,一天能焊几千根,良率稳定在99.5%以上,根本不用人工盯。
最值得说的还是异种材料钎焊,现在新能源汽车要减重,铝钢连接一直是难题,以前用铆接,重量大,还容易腐蚀,现在用钎焊加纳米过渡层,接头强度能达到铝母材的90%以上,已经批量用在新势力的车身结构件上了,减重效果非常明显。
钎焊这活儿,说穿了就是细节决定成败,门槛不高,做好极难。现在高端制造越往深走,对精密连接的要求就越高,钎焊的用场只会越来越大。那些愿意沉下心抠工艺的厂,才能拿到更高端的订单,吃到这波红利。对吧?
为什么高端制造越来越离不开钎焊?
很多外行人对钎焊的印象,还停留在电子厂焊电路板的锡焊,觉得就是“把两块东西粘起来”,强度肯定不如熔焊。 这误会大了去了。 钎焊的核心原理,是加热后只有钎料熔化,母材不熔化,依靠钎料的浸润作用填满焊缝间隙,形成连接。就这一点,直接解决了熔焊解决不了的大问题——异种材料连接。 铝和铜要焊在一起?钢和陶瓷要接?碳纤维复合材料要连金属?熔焊一烧,母材要么变形要么烧穿,要么直接生成脆性交界面,根本用不了。钎焊呢?只要选对钎料,控制好温度,就能焊出强度合格的接头。 现在2024年,你去随便一家新能源整车厂看,水冷板、扁线电机接线端、电池模组的连接片,九成以上用的就是钎焊。航空航天的换热器,那些密密麻麻的细翅片,也只有真空钎焊能做,焊出来整个组件不变形,气密性还能做到零泄漏。 💡 你别不信,现在国内商业运载火箭的冷却夹层,用的就是钎焊整体成型工艺,比焊接拼接减重30%以上。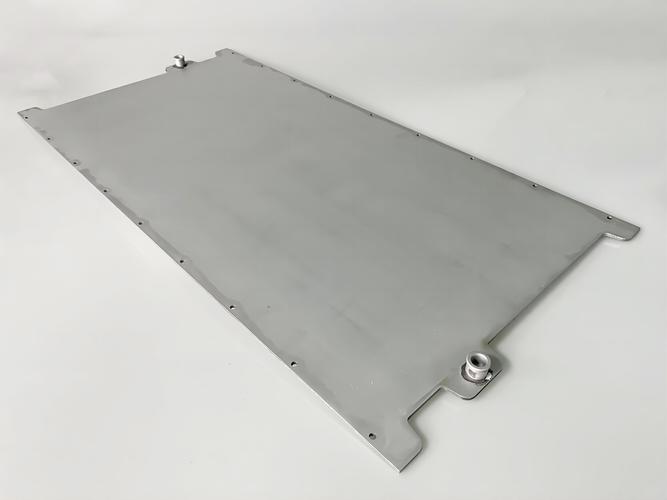 新能源汽车水冷板真空钎焊成品
问:钎焊和普通锡焊到底有啥区别?
答:行业里把钎焊按钎料熔点分成两类:熔点低于450℃的叫软钎焊,我们常见的锡焊就属于这一类,一般只用在电子连接,强度低,承不了力。工业领域说的钎焊,基本都是熔点高于450℃的硬钎焊,强度高,气密性好,能承受载荷,完全是两种应用场景。
问:所有材料都能做钎焊连接吗?
答:还真不是。像镁合金这种极易氧化的材料,不做特殊的表面镀覆处理,钎料根本铺不开,焊完就是虚接。还有一些淬透性极高的超高强度钢,钎焊加热温度如果没控制好,会直接降低母材的韧性,必须提前做小试,调整工艺参数才能批量生产。
工业钎焊最容易踩的几个致命坑
说实话,我见过太多厂,设备买的是进口顶尖钎焊炉,最后做出来的活良率上不去,废了一堆料,问题全出在细节上。给你们整理几个最常见的: ❌ 前处理偷懒,氧化层、油污没清干净。 我之前接触过一个做换热器的民营企业,第一批订单就废了三批货,焊缝全是虚焊,老板急得掉头发。最后找了专家过来,一查就是下料的时候沾了切削油,工人嫌麻烦没做碱洗,钎料根本不浸润,看起来焊上了,一试压直接漏。就这事儿,直接亏了小一百万。 ❌ 加热温度控不住,要么过烧要么欠熔。 钎焊对温度的敏感度,比你想象的高得多。钎料熔点就卡在那里,温度高个二三十度,钎料就会烧损,甚至腐蚀母材;温度低个十几度,钎料没完全熔化,浸润不够,焊缝内部有夹渣气孔。现在很多老师傅还是靠经验看火,良率忽高忽低,其实换成在线红外测温,把温度偏差控在5℃以内,良率直接能涨十几个点。 ❌ 真空钎焊真空度不达标。 做铝真空钎焊的都知道,真空度不够,焊出来全是黑斑,氧化严重,气密性根本不合格。很多小厂为了省电费,真空泵开不到规定时间,腔里的水汽、空气没抽干净,就开加热,不出问题才怪。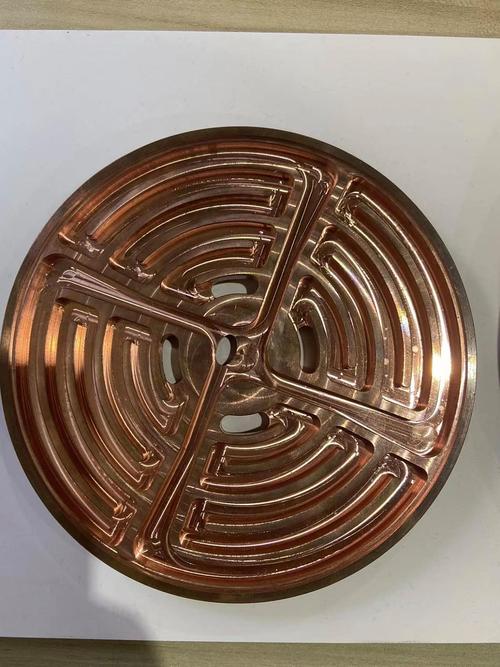 真空钎焊不合格氧化焊缝样品
不过话说回来,现在自动化设备普及了,很多坑其实都能靠技术避开。自动除油线,在线测温,自动送料,只要把参数定死,新手也能做出稳定的活,比以前全靠老师傅靠谱多了。
国内钎焊工艺的最新产业进展
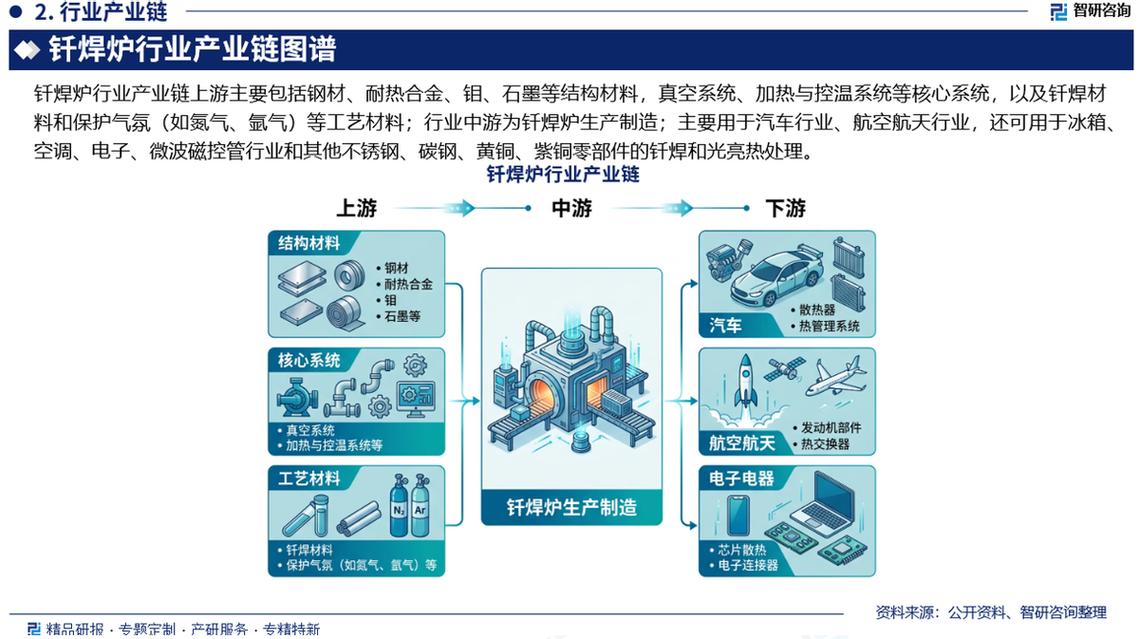 国内钎焊工艺的最新产业进展
放在十年前,高端工业钎焊用的镍基钎料、铝硅钎料,基本全靠进口,价格贵,交期还长,卡脖子卡得严。
现在不一样了。2023年开始,国内几家特种材料厂已经突破了高纯度钎料的制备技术,航空级镍基钎料的纯度能做到99.995%,性能和进口料没差,价格直接降了三分之一,现在航天、航空领域很多都换成国产料了,成本降了不少。
还有感应钎焊的自动化,现在带机器视觉的自动钎焊工作站,能自动识别焊缝位置,自动调整加热功率和送料量,哪怕是复杂的异形工件,一致性也能做到99%以上。光伏行业的集热管,新能源的电机接线,现在全是这种自动线,一天能焊几千根,良率稳定在99.5%以上,根本不用人工盯。
最值得说的还是异种材料钎焊,现在新能源汽车要减重,铝钢连接一直是难题,以前用铆接,重量大,还容易腐蚀,现在用钎焊加纳米过渡层,接头强度能达到铝母材的90%以上,已经批量用在新势力的车身结构件上了,减重效果非常明显。
钎焊这活儿,说穿了就是细节决定成败,门槛不高,做好极难。现在高端制造越往深走,对精密连接的要求就越高,钎焊的用场只会越来越大。那些愿意沉下心抠工艺的厂,才能拿到更高端的订单,吃到这波红利。对吧?