工业胶粘剂:被制造业低估的隐形骨架
很多人聊起工业制造,眼里只有钢板、焊机、机器人。真的。没人会多看一眼瓶瓶罐罐的胶粘剂。
你知道吗?一台新下线的80kWh纯电SUV,用到的各类胶粘剂加起来超过50公斤,比半个车身的铝合金重量还大。现在新能源汽车轻量化、动力电池封装、光伏组件、风电叶片……哪个高端制造领域离得开胶粘剂?
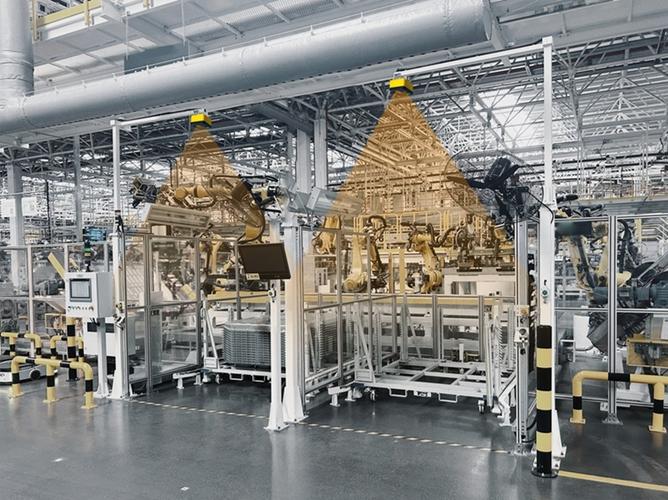
 新能源汽车车身粘接胶粘剂自动化施工场景
说实话,现在高端工业胶粘剂的技术门槛,一点不比高端机床低。你要同时满足强度、耐候、耐温、环保、施工适配好几个要求,差一丝都不行。
问:很多工厂刚换新材料,是不是只要粘得住就可以用?
答:真不是,差一个参数都能出大问题。同样是结构胶,用在车身外板的,要过整车厂零下40℃到零上85℃的10万次循环老化测试,过不了就会几年后开胶脱层;用在动力电池包的结构胶,必须要满足V0级阻燃,还要能导热,差零点几W/mK的导热系数,夏天跑高速都可能出问题。
工业胶粘剂不同基材粘接界面强度测试对比图
问:小批量试制的时候,怎么快速判断胶粘剂靠不靠谱,不用等半个月的第三方检测?
答:我教你一个业内常用的土办法,你粘好标准样块之后,扔进沸水里煮2个小时,拿出来晾干再测强度,如果强度下降不超过20%,也没有开胶起泡,那基本耐候性就过关,能用在户外场景;如果煮完直接开胶,那哪怕实验室报告做得再漂亮,也别用,肯定不靠谱。
不过话说回来,现在国内很多胶粘剂厂商已经做得很不错了,不像前几年,高端点的胶全得靠进口,一斤卖你大几百还得等三个月交货,现在很多国产改性胶性能对标进口,价格便宜三分之一还能上门调配方,这不香吗?
工业胶粘剂接下来的几个落地新趋势
现在双碳压力大,整个行业都在变,胶粘剂也不例外,几个方向已经有批量落地实践了。
第一个是可回收胶粘剂,现在车企要求报废车辆的材料要能回收分类,之前用的热固性胶粘死之后,拆车的时候根本分不开,不同材料只能一起填埋,现在已经有热可逆的可回收结构胶了,加热到180度就自动失去粘性,不同基材能轻松分开回收,不少欧美车企已经在新车型上试点了。
第二个是生物基胶粘剂,用大豆、玉米这些植物原料做的,碳足迹比石油基的低一半还多,现在很多外资品牌车企已经要求一级供应商,胶粘剂必须用到30%以上的生物基含量,不然拿不到订单,国内现在也有好几家厂能量产了。
第三个是功能性一体化胶粘剂,比如动力电池用的导热结构胶,之前是结构胶粘住,导热胶填缝,现在直接用导热结构胶一步到位,既减少工序,还能提升PACK包的空间利用率,现在国内头部电池厂的新生产线,基本都换成这种方案了。
别小看这小小的胶粘剂,它就是制造业的隐形骨架,没它,现在多少高端产品都做不出来。真的。谁用谁知道。
为什么现在工业圈都在抢胶粘剂的技术坑位?
放在十年前,工业连接基本就是焊接、铆接的天下,胶粘剂就是打个密封填个缝,边角料角色。现在不一样了。 碳纤维、玻纤复合材料、铝合金这些轻量化材料越来越普及,不同材料拼在一起,焊接不了,铆接还要打孔,破坏材料强度还增重,这个坑就得胶粘剂填。尤其是动力电池,整个PACK包,既要粘住结构,还要绝缘、导热、抗冲击,胶粘剂是唯一能同时满足这么多要求的方案。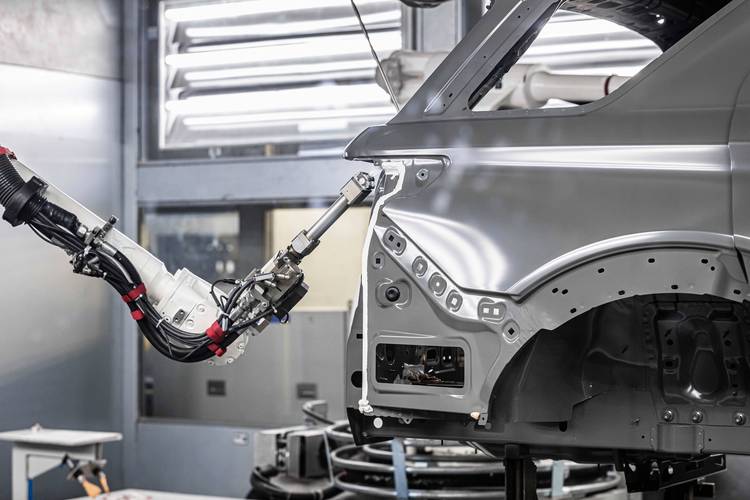 新能源汽车车身粘接胶粘剂自动化施工场景
说实话,现在高端工业胶粘剂的技术门槛,一点不比高端机床低。你要同时满足强度、耐候、耐温、环保、施工适配好几个要求,差一丝都不行。
问:很多工厂刚换新材料,是不是只要粘得住就可以用?
答:真不是,差一个参数都能出大问题。同样是结构胶,用在车身外板的,要过整车厂零下40℃到零上85℃的10万次循环老化测试,过不了就会几年后开胶脱层;用在动力电池包的结构胶,必须要满足V0级阻燃,还要能导热,差零点几W/mK的导热系数,夏天跑高速都可能出问题。
选工业胶粘剂最容易踩的常见坑
我跑现场跑得多,见过太多客户踩坑,总结下来最常见的三个: 💡 只看初始强度,忽略长期老化 很多客户招标只看拉拔强度测试报告,报价最低的中标,结果用了不到三年就出问题。我前年在山东见过一个光伏电站,承包商贪便宜用了杂牌密封胶粘剂,刚过质保期就有近两成的组件边框脱胶,雨水灌进接线盒,烧了好几个汇流箱,光是返工运维就花了近两百万,比当初省的那十几万胶水钱多了十几倍。 ❗ 不匹配粘接基材 不同基材的表面极性不一样,普通胶粘不牢。比如碳纤维粘铝合金,普通环氧胶粘剂根本咬不住界面,用不了一年就会界面脱粘,必须用改性增韧的环氧结构胶粘剂才能搞定。还有PP塑料这种低表面能材料,普通胶水上去直接掉,必须用专门针对低表面能的丙烯酸胶粘剂才行。 💡 忽略施工环境要求 很多工厂排工期不看胶水的固化条件,北方冬天室外施工,拿了常温固化胶就上去,结果零下五度,胶水三天都不固化,耽误半个月工期,老板急得跳脚都没用。有些厌氧胶还要无氧环境才能固化,缝留大了,半年都干不了。 工业胶粘剂不同基材粘接界面强度测试对比图
问:小批量试制的时候,怎么快速判断胶粘剂靠不靠谱,不用等半个月的第三方检测?
答:我教你一个业内常用的土办法,你粘好标准样块之后,扔进沸水里煮2个小时,拿出来晾干再测强度,如果强度下降不超过20%,也没有开胶起泡,那基本耐候性就过关,能用在户外场景;如果煮完直接开胶,那哪怕实验室报告做得再漂亮,也别用,肯定不靠谱。
不过话说回来,现在国内很多胶粘剂厂商已经做得很不错了,不像前几年,高端点的胶全得靠进口,一斤卖你大几百还得等三个月交货,现在很多国产改性胶性能对标进口,价格便宜三分之一还能上门调配方,这不香吗?
工业胶粘剂接下来的几个落地新趋势
 工业胶粘剂接下来的几个落地新趋势
现在双碳压力大,整个行业都在变,胶粘剂也不例外,几个方向已经有批量落地实践了。
第一个是可回收胶粘剂,现在车企要求报废车辆的材料要能回收分类,之前用的热固性胶粘死之后,拆车的时候根本分不开,不同材料只能一起填埋,现在已经有热可逆的可回收结构胶了,加热到180度就自动失去粘性,不同基材能轻松分开回收,不少欧美车企已经在新车型上试点了。
第二个是生物基胶粘剂,用大豆、玉米这些植物原料做的,碳足迹比石油基的低一半还多,现在很多外资品牌车企已经要求一级供应商,胶粘剂必须用到30%以上的生物基含量,不然拿不到订单,国内现在也有好几家厂能量产了。
第三个是功能性一体化胶粘剂,比如动力电池用的导热结构胶,之前是结构胶粘住,导热胶填缝,现在直接用导热结构胶一步到位,既减少工序,还能提升PACK包的空间利用率,现在国内头部电池厂的新生产线,基本都换成这种方案了。
别小看这小小的胶粘剂,它就是制造业的隐形骨架,没它,现在多少高端产品都做不出来。真的。谁用谁知道。