焊接结构失效分析:那些毁掉百万设备的隐形坑
干工业这二十年,我见过最亏的返工。全栽在焊接结构的细节上。
刚投产半年的盾构机刀盘裂了,一天停窝工损失三十万。港口起重机主梁断了,赔甲方两千万还砸了招牌。这些事真不是编的,都是我最近五年亲眼碰到的案子。
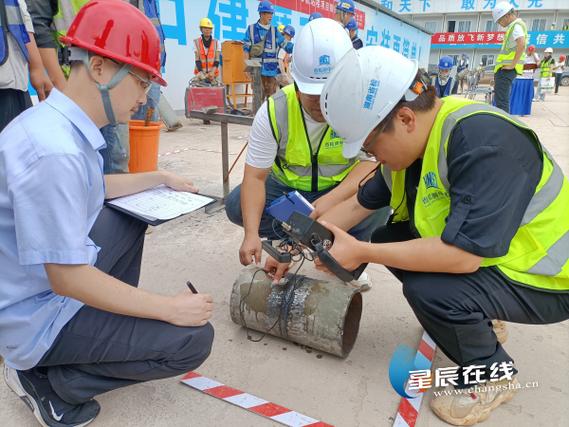
 大型工程机械焊接结构残余应力检测现场
说实话,现在很多工厂对焊接结构的认知还停留在“能焊上就行”,根本没把应力和缺陷当回事。我碰到过一个老板,拍着胸脯说我们探伤全过,怎么会裂?探伤只能查出已经成型的缺陷,残余应力你不专门测,谁看得见?
问:现在很多工厂宣传用超声冲击消应力,真的比热处理好用吗?
答:完全看场景。如果是厚度超过60mm的重型焊接结构,比如盾构机刀盘、核电构件,整体进炉热处理还是最稳妥的方案,超声冲击只能消除表层应力,心部的残余应力根本碰不到。要是薄板结构,或者现场安装没法进炉的大型构件,比如场馆钢架、风电塔筒段,超声冲击的性价比拉满,还能细化接头晶粒,提升抗疲劳性能,选对方法比啥都重要。
问:普通工厂怎么低成本排查焊接结构的隐性风险?
答:别全靠第三方检测,第一步先让你的老焊工去敲一遍焊缝。有内部缺陷或者应力不均的焊缝,敲出来的声音发闷,密实合格的焊缝声音脆亮。这法子是老一辈传下来的,百试百灵,能提前筛掉八成有问题的构件,省掉一大笔检测费。当然最终验收还是要靠专业探伤,经验排查只是帮你提前踩刹车。
海工平台腐蚀开裂的焊接结构焊缝实拍
2024年最新的焊接结构质量控制实践
这两年行业里新技术出来不少,真的能解决很多老问题。
💡 第一个就是焊接数字孪生模拟,现在国内不少做重型构件的厂,已经在设计阶段就用软件模拟焊接过程,算清楚变形量和应力分布,提前留好反变形量,优化焊缝位置,不用再像以前那样靠老师傅经验试错,错了再改。上个月我去张家港一家风电塔筒厂看,他们用了这套方法之后,焊接结构的变形不良率从7.8%降到了1.1%,省下来的返工费半年就收回了软件成本。
💡 第二个就是在线焊接质量监测,现在的焊接机器人都能带熔池监测、温度监测,焊的时候参数不对,出现气孔裂纹前兆,直接报警停焊,不用等焊完了探伤才发现,省了很多无用功。
不过话说回来,新技术再好,也抵不过你对细节的重视。很多厂花大价钱买了新设备,还是不重视焊接结构的设计评审,该犯的错一个不落,那真的怨不得别人。
干工业这行,从来都是细节决定成败。焊接结构看起来门槛低,谁都能焊,但是要焊出能用二三十年不出问题的结构,真的要步步留心。别等出了问题才想起补,那时候,真的太晚了。
为什么焊接结构比铸锻结构更容易出问题?
本质上,焊接结构是把离散的金属材料通过熔化粘接在一起,不是整体一次成型。天生就带了两个绕不开的bug:残余应力,和原生缺陷。 哪怕你焊后做了去应力热处理,厚板多层多道焊留下的不均匀应力,还是会像埋在结构里的定时炸弹,碰到交变载荷或者低温,说炸就炸。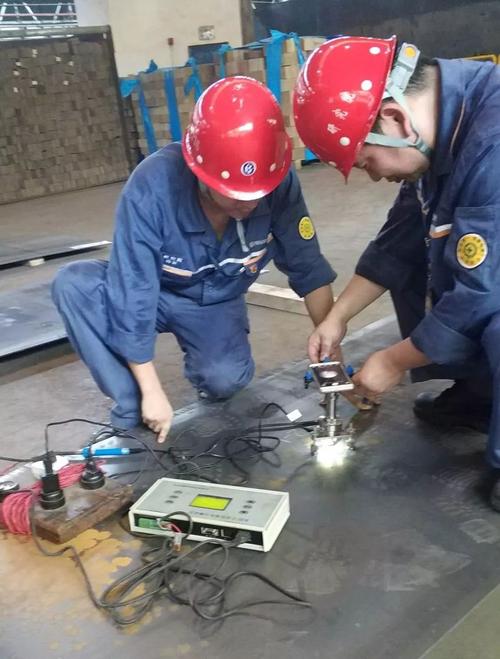 大型工程机械焊接结构残余应力检测现场
说实话,现在很多工厂对焊接结构的认知还停留在“能焊上就行”,根本没把应力和缺陷当回事。我碰到过一个老板,拍着胸脯说我们探伤全过,怎么会裂?探伤只能查出已经成型的缺陷,残余应力你不专门测,谁看得见?
问:现在很多工厂宣传用超声冲击消应力,真的比热处理好用吗?
答:完全看场景。如果是厚度超过60mm的重型焊接结构,比如盾构机刀盘、核电构件,整体进炉热处理还是最稳妥的方案,超声冲击只能消除表层应力,心部的残余应力根本碰不到。要是薄板结构,或者现场安装没法进炉的大型构件,比如场馆钢架、风电塔筒段,超声冲击的性价比拉满,还能细化接头晶粒,提升抗疲劳性能,选对方法比啥都重要。
问:普通工厂怎么低成本排查焊接结构的隐性风险?
答:别全靠第三方检测,第一步先让你的老焊工去敲一遍焊缝。有内部缺陷或者应力不均的焊缝,敲出来的声音发闷,密实合格的焊缝声音脆亮。这法子是老一辈传下来的,百试百灵,能提前筛掉八成有问题的构件,省掉一大笔检测费。当然最终验收还是要靠专业探伤,经验排查只是帮你提前踩刹车。
最常见的三个焊接结构失效雷区
我整理了这些年碰到的失效案子,90%都栽在这三个坑里,个个都是能让你亏到吐血的坑。 ❗ 第一个:接头设计不合理 很多坐办公室的设计师,根本没去车间看过焊接,把焊缝设计在应力最大的转角、开孔位置,甚至直接做十字交叉焊缝。交叉焊缝的应力集中系数是普通对接焊缝的三倍以上,碰到交变载荷,第一个裂的就是这。去年浙江一家做工程机械臂的厂,就是把焊缝设计在了转角变截面处,刚交了一百台,回头三十台返工,损失几百万。 ❗ 第二个:焊材匹配错误 很多小厂为了省成本,要么用低强度焊材焊高强度钢,焊缝强度不够,一拉就裂。要么反过来,用高强度焊材焊低强度钢板,焊缝强度比母材高太多,变形和应力全都跑到母材上,用不了多久母材从焊缝边上裂开。你说冤不冤? ❗ 第三个:忽视工况腐蚀的影响 做海工、港口、风电的焊接结构,一定要用匹配的耐候焊材。我前年碰到一个渤海边的风电项目,施工队图便宜用了普通碳钢焊材,三年不到焊缝就锈穿了,塔筒晃得厉害,不得不停机更换,换一段塔筒的成本就是几百万,够买十年的耐候焊材了。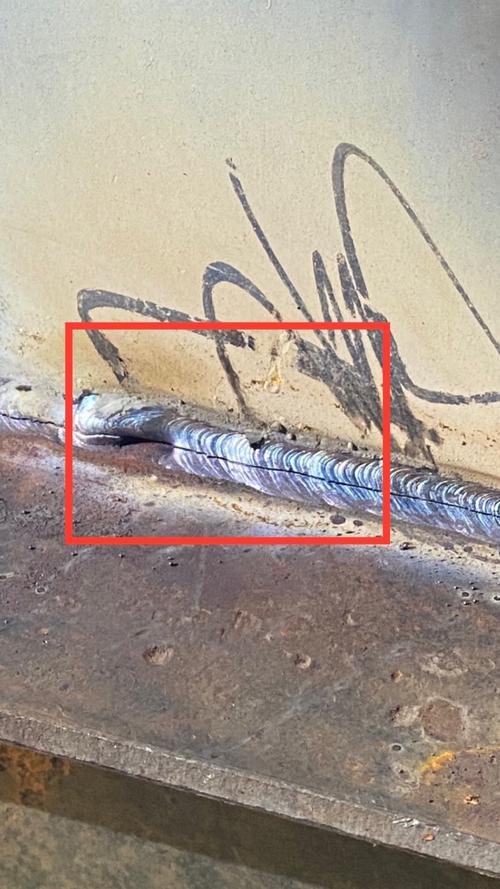 海工平台腐蚀开裂的焊接结构焊缝实拍
2024年最新的焊接结构质量控制实践
 2024年最新的焊接结构质量控制实践
这两年行业里新技术出来不少,真的能解决很多老问题。
💡 第一个就是焊接数字孪生模拟,现在国内不少做重型构件的厂,已经在设计阶段就用软件模拟焊接过程,算清楚变形量和应力分布,提前留好反变形量,优化焊缝位置,不用再像以前那样靠老师傅经验试错,错了再改。上个月我去张家港一家风电塔筒厂看,他们用了这套方法之后,焊接结构的变形不良率从7.8%降到了1.1%,省下来的返工费半年就收回了软件成本。
💡 第二个就是在线焊接质量监测,现在的焊接机器人都能带熔池监测、温度监测,焊的时候参数不对,出现气孔裂纹前兆,直接报警停焊,不用等焊完了探伤才发现,省了很多无用功。
不过话说回来,新技术再好,也抵不过你对细节的重视。很多厂花大价钱买了新设备,还是不重视焊接结构的设计评审,该犯的错一个不落,那真的怨不得别人。
干工业这行,从来都是细节决定成败。焊接结构看起来门槛低,谁都能焊,但是要焊出能用二三十年不出问题的结构,真的要步步留心。别等出了问题才想起补,那时候,真的太晚了。