机加工件降本提优:被很多工厂忽略的细节门道
跑了十几家长三角的机加工厂,发现很多老板都在赚辛苦钱。同样接一批汽车结构件的订单,有的能赚15个点,有的忙活大半年只赚3个点,差距全在机加工件的细节管控上,对吧?
 长三角机加工车间不合格报废机加工件堆放区
出问题的根源,大多不在工人操作,也不在设备精度,全在前期准备的时候偷了懒。很多小厂接了单,拿着客户的图纸就直接开干,根本没考虑不同加工设备的精度余量,也没提前算热处理后的变形量。等加工完了才发现变形超差,要么补焊凑合用,要么直接整批报废,成本蹭蹭往上涨,利润直接被吃掉一大半。
问:做普通的低精度机加工件,也要提前留变形余量吗?
答:当然要。哪怕是公差要求到0.1mm的非配合件,普通的45号钢淬火之后都会有0.05-0.2mm的变形,你不留余量,做出来十有八九超差。别听什么大厂说不用,大厂是有上百次试验出来的稳定热处理工艺参数,提前做了预变形处理,小厂没这工艺积累,老老实实留余量总没错,多车几毫米的事,比整批报废强一万倍。
问:我看很多加工厂把粗精加工分开做,是不是真的比混在一起做好?
答:那肯定啊。粗加工的时候切削力大,工件内部的残余应力会被激活,你粗加工完放个两三天再精加工,应力释放得差不多了,加工出来的尺寸稳定性至少提高30%,很多变形问题直接就解决了,省了多少后期返工的钱。哪怕你赶交期,粗加工完做个去应力退火,也花不了多少钱,总比报废强。
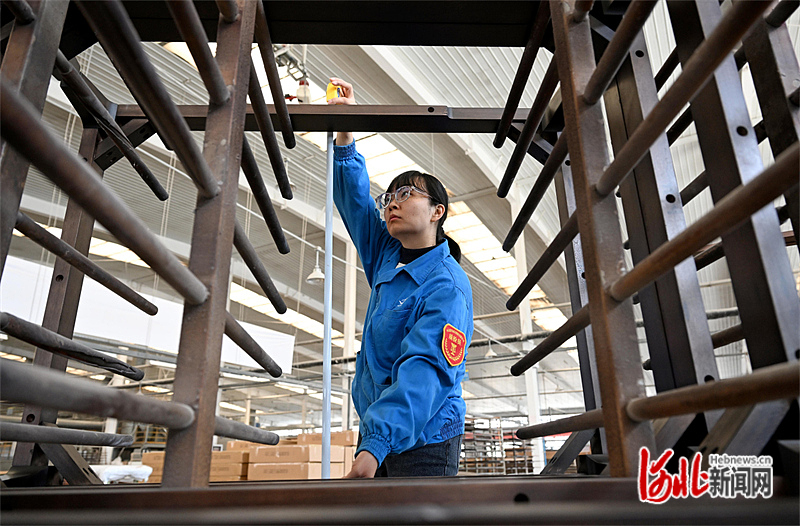
机加工车间通用工装夹具安装调试现场
💡 更新你的切削参数,别抱着十年前的老经验不放
现在的刀具涂层早就升级好几轮了,什么金刚石涂层、氮化铝钛涂层,耐磨性比十年前的旧涂层强太多,只要你的设备精度够,进给量提20%完全没问题,加工效率上去了,单件的人工和设备成本直接降。不过话说回来,薄壁件、复杂曲面件别乱提,容易抖变形,这个得自己厂小批量试,试出来最合适的参数记下来,以后同类型件直接用,试一次终身受益。
小批量多品种机加工件的破局点
现在下游客户都在转定制化,原来那种十万件同一型号的大订单越来越少,更多的是一次几十件上百件的散单,很多工厂卡在中间,接了不赚钱,不接又没活干,进退两难。
我去年见过一家浙江宁波的小厂,只有不到二十台加工中心,专做新能源行业的小批量机加工件,就改了一个流程,利润率直接从8%升到18%。什么流程这么神?他们把所有常用的原材料,比如铝6061、不锈钢304、45号钢,都提前开料做成十几种不同规格的标准毛坯块,客户要什么尺寸,直接拿对应规格的标准块上机加工,不用每次从零开始开料下料,省了至少一天的前期准备时间,交期能比同行提前两三天,还能收5%左右的合理溢价,客户也愿意,毕竟项目赶进度,早拿到货比什么都强。
很多人会说,囤原材料占流动资金啊,其实算算账,常用料价格波动不大,你囤个十万二十万的标准料,周转起来一个多月就能出完,占用的资金真不多,比你每次接了单再去买料等个三四天,强太多了。
❗ 还有最容易被忽略的一点:外协工序一定要控节奏。很多小厂热处理、表面处理都是外协,经常就是外协拖个三五天,整个订单交期就乱了,最后还要被客户扣迟交罚款,本来赚点小钱,最后还亏了本,真的不值当。别嫌麻烦,跟固定合作的外协厂签好滞期赔偿,实在不行多留一两家备选,别把所有单都压给一家。
机加工这行,拼到最后拼的从来不是谁的设备大谁的场地宽,拼的就是对机加工件细节的把控。你把不合格率降一个点,成本降两个点,比你到处去抢十个点的低价单赚的还多,稳扎稳打,比什么都强。
为什么你的机加工件总是交期迟成本高?
很多人一提到降本,第一反应就是砍原材料价格,换更便宜的钢材,或者逼工人加班赶产量。说实话,这都是错得离谱的路子。上个月给一家做工程机械底盘件的工厂做诊断,整批加工好的机加工件,因为内孔公差超了两个丝,直接报废,一百万的原材料打了水漂,老板心疼得半个月没睡好觉。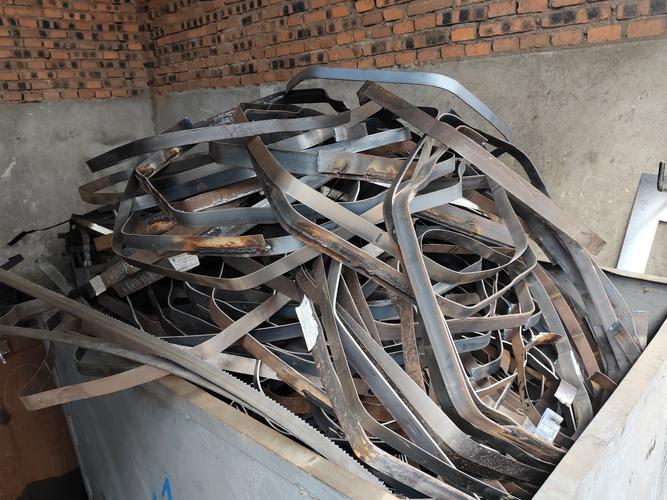 长三角机加工车间不合格报废机加工件堆放区
出问题的根源,大多不在工人操作,也不在设备精度,全在前期准备的时候偷了懒。很多小厂接了单,拿着客户的图纸就直接开干,根本没考虑不同加工设备的精度余量,也没提前算热处理后的变形量。等加工完了才发现变形超差,要么补焊凑合用,要么直接整批报废,成本蹭蹭往上涨,利润直接被吃掉一大半。
问:做普通的低精度机加工件,也要提前留变形余量吗?
答:当然要。哪怕是公差要求到0.1mm的非配合件,普通的45号钢淬火之后都会有0.05-0.2mm的变形,你不留余量,做出来十有八九超差。别听什么大厂说不用,大厂是有上百次试验出来的稳定热处理工艺参数,提前做了预变形处理,小厂没这工艺积累,老老实实留余量总没错,多车几毫米的事,比整批报废强一万倍。
问:我看很多加工厂把粗精加工分开做,是不是真的比混在一起做好?
答:那肯定啊。粗加工的时候切削力大,工件内部的残余应力会被激活,你粗加工完放个两三天再精加工,应力释放得差不多了,加工出来的尺寸稳定性至少提高30%,很多变形问题直接就解决了,省了多少后期返工的钱。哪怕你赶交期,粗加工完做个去应力退火,也花不了多少钱,总比报废强。
2024年机加工件降本的几个实操落地方法
别扯什么全工厂数字化转型那种空泛的大词,讲几个我亲眼见过半年内就见效的实操小方法。 💡 按批量定制毛坯加工余量,别一概而论 很多厂为了省事,不管加工什么件,不管批量多大,都留统一的加工余量,比如10mm厚的板材一律留2mm余量,其实批量大了,你提前算好设备公差,把余量砍到1.2mm完全够用,一批大订单下来,省的原材料钱够你付半个月的车间电费,这都是纯利润啊。 💡 做通用夹具,减少换夹停机时间 说实话,机加工的停机换夹时间,占了总工时的20%都不止,很多老板根本不算这笔账。同一系列的机加工件,改一改定位孔的位置,做一套通用工装夹具,换一次夹能省十几二十分钟,一天下来多做三五件,利润不就出来了?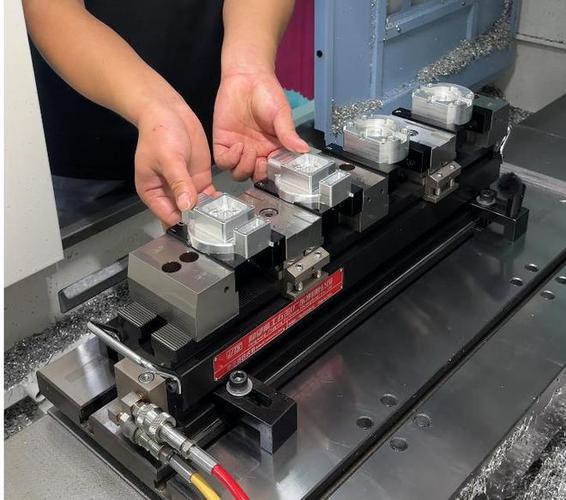 机加工车间通用工装夹具安装调试现场
💡 更新你的切削参数,别抱着十年前的老经验不放
现在的刀具涂层早就升级好几轮了,什么金刚石涂层、氮化铝钛涂层,耐磨性比十年前的旧涂层强太多,只要你的设备精度够,进给量提20%完全没问题,加工效率上去了,单件的人工和设备成本直接降。不过话说回来,薄壁件、复杂曲面件别乱提,容易抖变形,这个得自己厂小批量试,试出来最合适的参数记下来,以后同类型件直接用,试一次终身受益。
小批量多品种机加工件的破局点
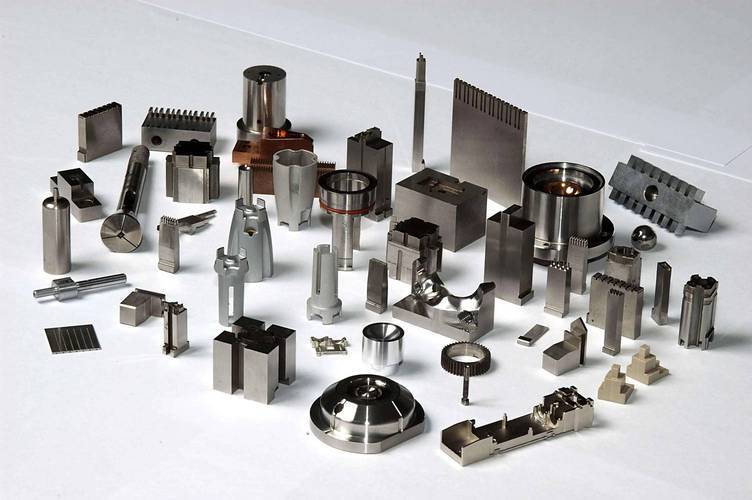 小批量多品种机加工件的破局点
现在下游客户都在转定制化,原来那种十万件同一型号的大订单越来越少,更多的是一次几十件上百件的散单,很多工厂卡在中间,接了不赚钱,不接又没活干,进退两难。
我去年见过一家浙江宁波的小厂,只有不到二十台加工中心,专做新能源行业的小批量机加工件,就改了一个流程,利润率直接从8%升到18%。什么流程这么神?他们把所有常用的原材料,比如铝6061、不锈钢304、45号钢,都提前开料做成十几种不同规格的标准毛坯块,客户要什么尺寸,直接拿对应规格的标准块上机加工,不用每次从零开始开料下料,省了至少一天的前期准备时间,交期能比同行提前两三天,还能收5%左右的合理溢价,客户也愿意,毕竟项目赶进度,早拿到货比什么都强。
很多人会说,囤原材料占流动资金啊,其实算算账,常用料价格波动不大,你囤个十万二十万的标准料,周转起来一个多月就能出完,占用的资金真不多,比你每次接了单再去买料等个三四天,强太多了。
❗ 还有最容易被忽略的一点:外协工序一定要控节奏。很多小厂热处理、表面处理都是外协,经常就是外协拖个三五天,整个订单交期就乱了,最后还要被客户扣迟交罚款,本来赚点小钱,最后还亏了本,真的不值当。别嫌麻烦,跟固定合作的外协厂签好滞期赔偿,实在不行多留一两家备选,别把所有单都压给一家。
机加工这行,拼到最后拼的从来不是谁的设备大谁的场地宽,拼的就是对机加工件细节的把控。你把不合格率降一个点,成本降两个点,比你到处去抢十个点的低价单赚的还多,稳扎稳打,比什么都强。