注塑件降本增效:工厂一线攒出来的实操干货
我前阵子跑东莞,连看三家做注塑的工厂。最大那家老板姓李,拉着我抽烟,拍桌子吐槽。去年订单涨了15%,利润反而掉了8个点。坑全埋在注塑件的隐性成本里,你不扒开看,根本发现不了。
 工厂车间注塑件生产不良品堆放区
很多人说,我做了十几年注塑,不都是这么干的?那你看看隔壁同行,为什么人家报价比你低五个点还能赚钱?
问:注塑件最常见的隐性浪费到底是哪几项?
答:排第一的是不良报废,尤其是做高精度要求的汽配、医疗注塑件,开模初期试模的报废料就能吃掉小半订单的利润;排第二的是后处理人工,披峰、毛边全靠人手修,一个月大几万的人工费纯纯打水漂;排第三是换模待机,一台机换模换四五个小时,这四五个小时租金电费一分钱不少,活没干出来。
工业注塑件模流分析仿真界面
问:我们做出口的注塑件,要求公差控制在±0.02mm,除了买更好的注塑机,还有别的低成本优化方法吗?
答:还真有。我见过中山一家厂,机台还是五年前买的老海天,就靠两个优化做到了这个公差:第一是锁模力动态调整,不是开越大越好,根据不同产品的厚度调整锁模力,减少注塑件飞边和变形;第二是在核心机台周围围了小型恒温区,才花了不到两万块,把环境温度波动控制在2度以内,注塑件的尺寸稳定性直接翻了一倍,比换一台百来万的新注塑机划算太多。
不过话说回来,优化也不能瞎投钱。很多老板一上来就换全车间的新设备,钱砸进去,订单没起来,直接拖死。先从不良率最高的那款注塑件改起,改完看到效益,再慢慢扩,稳得很。
小厂做注塑件怎么抢高端订单
很多小厂老板跟我吐槽,说高端单全被大厂抢走了,我们只能卷低价单,赚点辛苦钱。其实真不是,现在很多品牌方做新品,起订量不高,大厂不愿意接,反而给了小厂机会。
那怎么才能抓住机会?💡 第一个,把你的质量控制能力摆出来,别嘴说“我质量好”,拿得出东西。比如打样的时候,每个注塑件都附抽测的尺寸记录,不用多精准,就是告诉客户你做事靠谱。我见过一个做无人机外壳注塑件的小老板,三十多个人的厂,去年抢了三个大牌的年单,赢就赢在打样的时候,每个样件都用珍珠棉单独包装,附了手写的抽测记录,客户说,比大厂那种印了八百次的通用检测报告顺眼太多,直接就定了他。
❗ 第二个,提前踩新风口。现在很多品牌找可回收塑料做的注塑件,还有可降解的,你提前找好材料供应商,备好检测报告,客户一问你就能拿出来,报价比用全新料低一点,单基本就是你的了。
别卷低价了。真的。把注塑件的细节做好,比你低价接十个烂单都强。我见过太多厂,靠低价抢单,最后因为一点点质量问题赔得底掉,何苦呢?
为什么你的注塑件成本比同行高30%
很多人算成本,就只算原材料、机台折旧和工人工资。那些看不见的浪费,堆起来能吓死你。我给老李算过一笔账,他厂里面12台注塑机,一天产两万套汽车内饰注塑件,不良率大概3%,一天报废600套,一套材料成本8块,一天就是4800块,一个月就是14万多。这还没算修毛边的人工,10个工人专门修披峰,一个月工资开四万五,纯纯是给工人打工。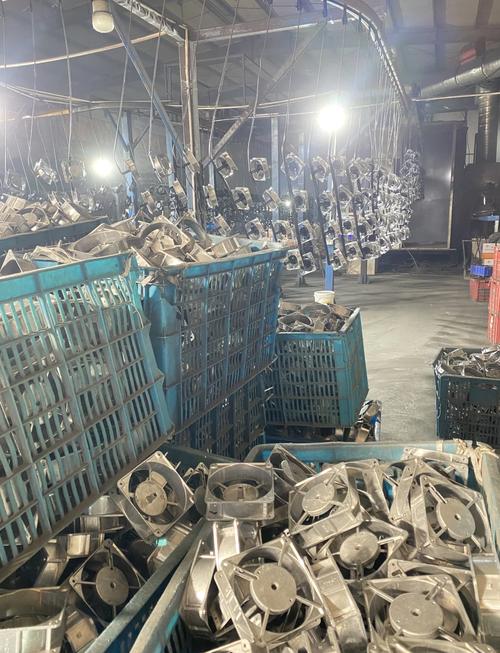 工厂车间注塑件生产不良品堆放区
很多人说,我做了十几年注塑,不都是这么干的?那你看看隔壁同行,为什么人家报价比你低五个点还能赚钱?
问:注塑件最常见的隐性浪费到底是哪几项?
答:排第一的是不良报废,尤其是做高精度要求的汽配、医疗注塑件,开模初期试模的报废料就能吃掉小半订单的利润;排第二的是后处理人工,披峰、毛边全靠人手修,一个月大几万的人工费纯纯打水漂;排第三是换模待机,一台机换模换四五个小时,这四五个小时租金电费一分钱不少,活没干出来。
当前注塑件生产的优化新实践
说实话,现在早就不是拼谁工人多谁能吃苦的年代了。稍微改两个地方,成本直接降下来,我见过最快的,三个月就把改造成本赚回来了。 比如现在很多厂做注塑件,开模前都先做模流分析,不是开完模试出问题再回去改模。改一次模少则几千多则几万,够你做十次模流分析了。我见过深圳一家做智能穿戴注塑件的厂,原来开模成功率不到60%,现在开模前跑一次模流,成功率直接干到95%以上,光试模改模的钱一年省了近百万。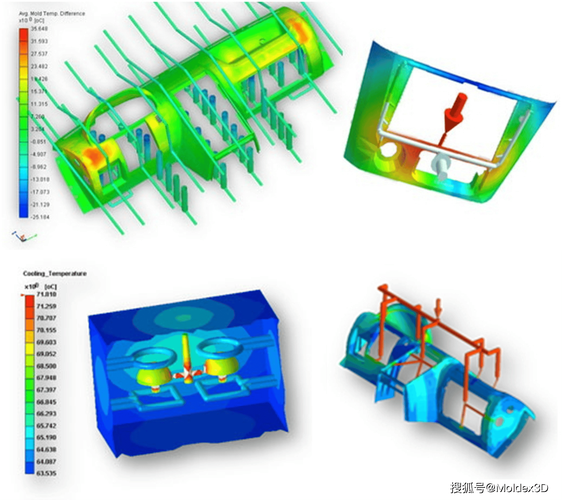 工业注塑件模流分析仿真界面
问:我们做出口的注塑件,要求公差控制在±0.02mm,除了买更好的注塑机,还有别的低成本优化方法吗?
答:还真有。我见过中山一家厂,机台还是五年前买的老海天,就靠两个优化做到了这个公差:第一是锁模力动态调整,不是开越大越好,根据不同产品的厚度调整锁模力,减少注塑件飞边和变形;第二是在核心机台周围围了小型恒温区,才花了不到两万块,把环境温度波动控制在2度以内,注塑件的尺寸稳定性直接翻了一倍,比换一台百来万的新注塑机划算太多。
不过话说回来,优化也不能瞎投钱。很多老板一上来就换全车间的新设备,钱砸进去,订单没起来,直接拖死。先从不良率最高的那款注塑件改起,改完看到效益,再慢慢扩,稳得很。
小厂做注塑件怎么抢高端订单
 小厂做注塑件怎么抢高端订单
很多小厂老板跟我吐槽,说高端单全被大厂抢走了,我们只能卷低价单,赚点辛苦钱。其实真不是,现在很多品牌方做新品,起订量不高,大厂不愿意接,反而给了小厂机会。
那怎么才能抓住机会?💡 第一个,把你的质量控制能力摆出来,别嘴说“我质量好”,拿得出东西。比如打样的时候,每个注塑件都附抽测的尺寸记录,不用多精准,就是告诉客户你做事靠谱。我见过一个做无人机外壳注塑件的小老板,三十多个人的厂,去年抢了三个大牌的年单,赢就赢在打样的时候,每个样件都用珍珠棉单独包装,附了手写的抽测记录,客户说,比大厂那种印了八百次的通用检测报告顺眼太多,直接就定了他。
❗ 第二个,提前踩新风口。现在很多品牌找可回收塑料做的注塑件,还有可降解的,你提前找好材料供应商,备好检测报告,客户一问你就能拿出来,报价比用全新料低一点,单基本就是你的了。
别卷低价了。真的。把注塑件的细节做好,比你低价接十个烂单都强。我见过太多厂,靠低价抢单,最后因为一点点质量问题赔得底掉,何苦呢?