冲压件降本增效:为什么90%的制造工厂都踩错了坑
我接触过不下三十家大小冲压工厂,一半以上老板坐下来第一句就是吐槽。原材料涨得凶,下游客户压价狠,赚点钱全卡在成本里了。
很多人开口就要砍材料成本,一上来就改料厚、换低品级钢材,结果呢?后续不合格率飙升,返工成本翻几倍,最后整批报废的都见过。亏出去的钱,够买十吨好料了。
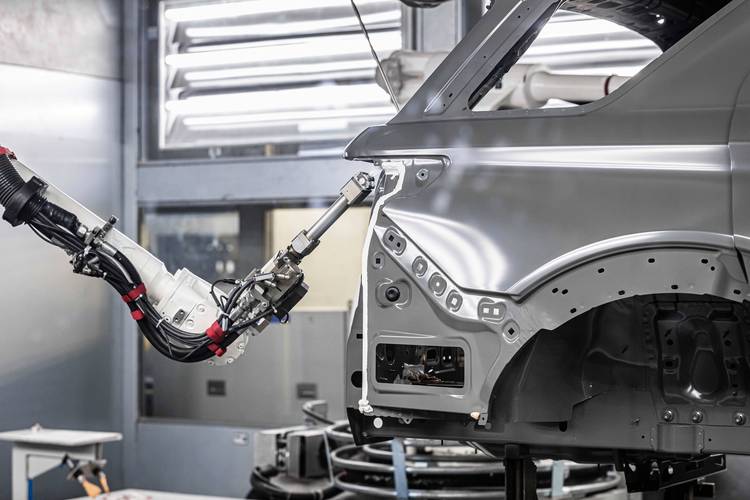
 汽车车身冲压件车间不合格报废料堆
问:冲压件排样优化真的能省出几十万?我感觉最多也就省百分之一,犯不上折腾啊?
答:百分之一已经是天文数字了。就拿普通乘用车四门两盖的冲压件来说,一条成熟生产线一年消耗十几万吨冷轧板,百分之一就是一千多吨,按现在四千多一吨的市场价算,就是五百万真金白银。现在很多工厂排样还是十年前的经验法,实际上最新的排样算法结合CAE模拟,只要开模的时候留了一点点调整空间,改排样不用换模具,几乎零投入就能把废料率压下来1-2个点,这不比换差料砸口碑靠谱?
不过话说回来,也不是所有浪费都能靠优化解决,有些厂子设备老化,冲压精度不够,每片料都多切两毫米,累计下来也是不小的浪费,这种该换设备还是得换,舍不得孩子套不住狼对吧。
工业冲压件CAE回弹模拟仿真电脑界面
问:小厂没有几十万的CAE软件预算,怎么控制冲压件回弹?
答:其实也有低成本的实用方法。第一,拉延筋一定要做成可调整的分段式,不要做整根死的,试模的时候可以一点点打磨调整,比整块磨凹模省时间省料多了。第二,做常见结构件的时候,提前留回弹预判量,比如常用的U型冲压件,开口回弹普遍在1-2度,你开模的时候就预先做1度的负角补偿,开完模基本差不了多少,比开完模再改省事一万倍。当然如果想长期接高端订单,咬咬牙上一套基础版的CAE工具,两三个订单就能回本,还是很值的。
💡小提醒:冲压件的回弹跟材质批次也有关系,拿货的时候尽量找稳定的大钢厂,不要贪便宜拿小厂混炉的料,不然这批合格下批不合格,折腾死你。
2024年冲压件行业的新机会在哪?
很多人说冲压是夕阳行业,都被一体化压铸替代了,扯。一体化压铸只是替代了大的结构件,百分之八十的金属结构件还是得用冲压做,冲压永远是效率最高、成本最低的金属成型工艺,没有之一。
现在反而有很多新机会冒出来,很多人还没反应过来。第一个就是储能PACK箱体的冲压件,现在储能电站大爆发,对防腐蚀高精度的冲压结构件需求疯涨,利润比传统燃油车车身件高至少两成,很多做汽车冲压的厂子,只要调整一下工艺就能做,门槛不算高。
第二个就是人形机器人的关节结构冲压件,现在各大厂都在扩量人形机器人,很多连接片、支撑板都是冲压成型,要求公差小一致性高,现在合格的供应商没多少,只要你能过验厂,订单根本不愁。
❗这里要踩个刹车:转做新领域的冲压件,一定要提前做工艺测试,比如储能箱体用的镀锌铝镁板,冲压成型的开裂风险比普通冷轧板高很多,提前打几十片样测测性能,别上来就干大货,亏了没地方哭。
最近跑了广东和江苏五家做冲压的新厂子,都是抓住储能这波风口,两年产能翻三倍,老板活的比那些卷传统燃油车订单的滋润太多。说白了,做冲压,不是赚不到钱,是你别总盯着那点存量内卷,找对新方向,控好隐性成本,自然就能赚到钱。
别只盯着原材料,冲压件的隐性浪费才是大头
说实话,大部分工厂的冲压件成本浪费,根本不在明面上的原材料采购价,藏在你看不见的地方。 最常见的就是排样浪费。开模的时候图快,随便排一下就开干,后续三五年都不调整,废料率动不动就比最优方案高1.5个点以上。别小看这1个点。 还有试模浪费。新零件上线,调试模具一次浪费十几片料,改一次模又浪费七八片,一款新品下来小半吨钢就变成废铁卖了,这种情况在小厂太常见了。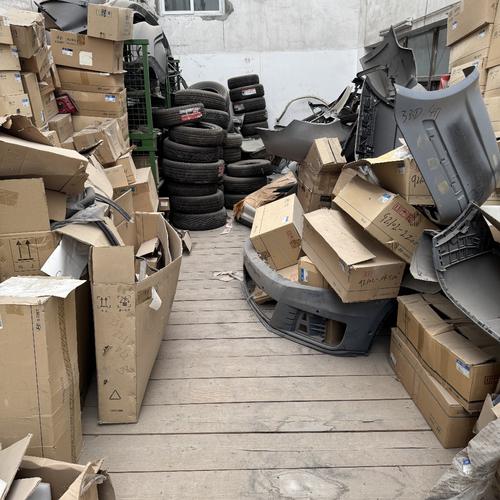 汽车车身冲压件车间不合格报废料堆
问:冲压件排样优化真的能省出几十万?我感觉最多也就省百分之一,犯不上折腾啊?
答:百分之一已经是天文数字了。就拿普通乘用车四门两盖的冲压件来说,一条成熟生产线一年消耗十几万吨冷轧板,百分之一就是一千多吨,按现在四千多一吨的市场价算,就是五百万真金白银。现在很多工厂排样还是十年前的经验法,实际上最新的排样算法结合CAE模拟,只要开模的时候留了一点点调整空间,改排样不用换模具,几乎零投入就能把废料率压下来1-2个点,这不比换差料砸口碑靠谱?
不过话说回来,也不是所有浪费都能靠优化解决,有些厂子设备老化,冲压精度不够,每片料都多切两毫米,累计下来也是不小的浪费,这种该换设备还是得换,舍不得孩子套不住狼对吧。
回弹控制:冲压件精度达标绕不开的坎
现在下游客户对冲压件的精度要求越来越离谱,尤其是新能源汽车的覆盖件、储能结构件,差个0.1毫米都装不上,很多小厂拿不到高端订单,百分之八十都是卡在这里回弹问题上。 很多老技师还信奉“回弹全靠修模,试十次自然对”,说实话那都是十年前的老黄历了,现在时间就是钱,你修模修半个月,客户订单都给别人了。 现在最新的行业实践是,在开模之前就用CAE做回弹模拟,提前把回弹量算进去,直接做补偿型面,开模一次合格率就能做到90%以上,省去了反复修模的时间和试料浪费,一款新品下来能省几万块的调试成本。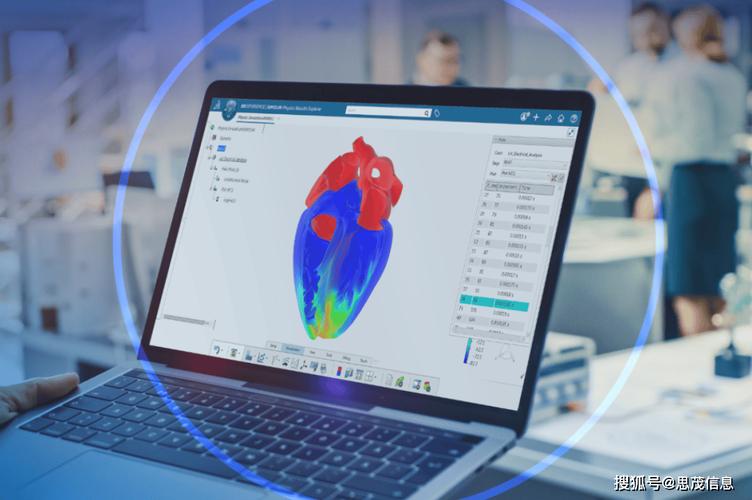 工业冲压件CAE回弹模拟仿真电脑界面
问:小厂没有几十万的CAE软件预算,怎么控制冲压件回弹?
答:其实也有低成本的实用方法。第一,拉延筋一定要做成可调整的分段式,不要做整根死的,试模的时候可以一点点打磨调整,比整块磨凹模省时间省料多了。第二,做常见结构件的时候,提前留回弹预判量,比如常用的U型冲压件,开口回弹普遍在1-2度,你开模的时候就预先做1度的负角补偿,开完模基本差不了多少,比开完模再改省事一万倍。当然如果想长期接高端订单,咬咬牙上一套基础版的CAE工具,两三个订单就能回本,还是很值的。
💡小提醒:冲压件的回弹跟材质批次也有关系,拿货的时候尽量找稳定的大钢厂,不要贪便宜拿小厂混炉的料,不然这批合格下批不合格,折腾死你。
2024年冲压件行业的新机会在哪?
 2024年冲压件行业的新机会在哪?
很多人说冲压是夕阳行业,都被一体化压铸替代了,扯。一体化压铸只是替代了大的结构件,百分之八十的金属结构件还是得用冲压做,冲压永远是效率最高、成本最低的金属成型工艺,没有之一。
现在反而有很多新机会冒出来,很多人还没反应过来。第一个就是储能PACK箱体的冲压件,现在储能电站大爆发,对防腐蚀高精度的冲压结构件需求疯涨,利润比传统燃油车车身件高至少两成,很多做汽车冲压的厂子,只要调整一下工艺就能做,门槛不算高。
第二个就是人形机器人的关节结构冲压件,现在各大厂都在扩量人形机器人,很多连接片、支撑板都是冲压成型,要求公差小一致性高,现在合格的供应商没多少,只要你能过验厂,订单根本不愁。
❗这里要踩个刹车:转做新领域的冲压件,一定要提前做工艺测试,比如储能箱体用的镀锌铝镁板,冲压成型的开裂风险比普通冷轧板高很多,提前打几十片样测测性能,别上来就干大货,亏了没地方哭。
最近跑了广东和江苏五家做冲压的新厂子,都是抓住储能这波风口,两年产能翻三倍,老板活的比那些卷传统燃油车订单的滋润太多。说白了,做冲压,不是赚不到钱,是你别总盯着那点存量内卷,找对新方向,控好隐性成本,自然就能赚到钱。