拉拔工艺:工业金属成型里被低估的高精度狠活
很多人聊金属成型,张嘴就是冲压、铸造、CNC铣削,没人提拉拔。
你天天用的不锈钢冷水管、汽车减震的弹簧钢丝、甚至手术室里的超细缝合针,全是拉拔出来的。
它藏在太多我们看不见的地方,却撑着整个精密金属加工的半壁江山。
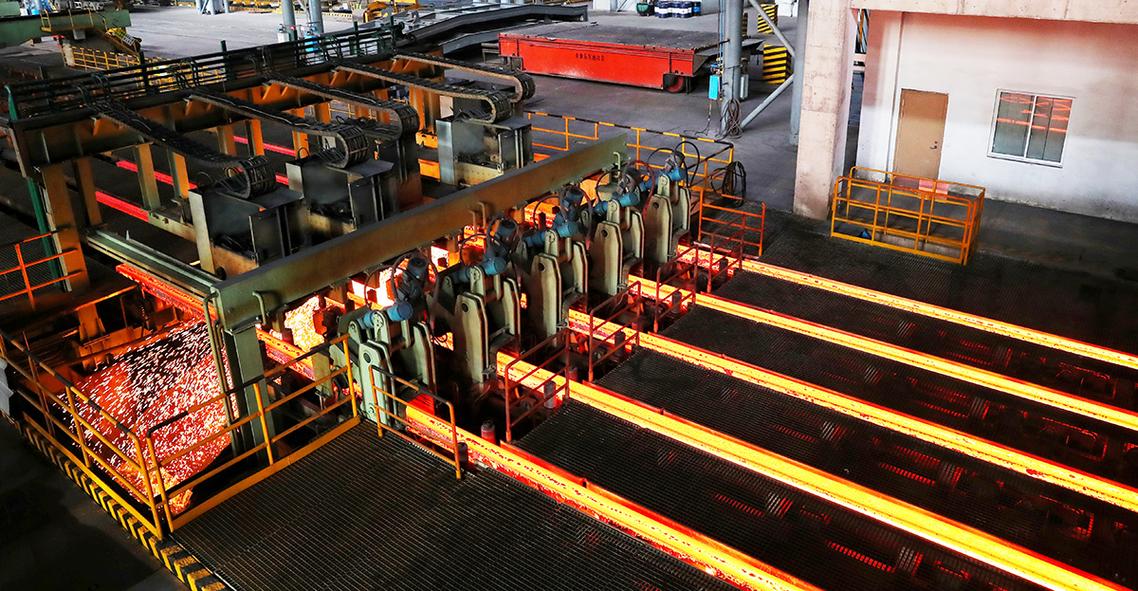
 工业连续拉拔生产线现场图
问:拉拔和轧制不都是减径成型吗?为啥不直接用轧制代替?
答:差得远了。轧制靠轧辊挤压减径,适合做大尺寸型材,精度最多也就做到0.1毫米级别,做长细料的时候直线度根本没法看。拉拔不一样,整个料是匀速拉着紧贴模孔成型,尺寸精度能控到微米级,做几公里长的细钢丝都能保证公差稳得住。而且拉拔过程中金属会产生加工硬化,成品强度能直接提10%-40%,对于承力用的钢丝、钢管来说,这简直是送上来的性能加成。
说实话,要做直径10毫米以下,公差要求超过0.05毫米的长金属料,目前没有比拉拔更省钱更高效的工艺。
高精度硬质合金拉拔模具截面特写
问:拉拔只能做圆形的线材棒材吗?异形件能不能做?
答:当然能!除了最常见的圆钢丝、无缝钢管、紫铜棒,各种奇奇怪怪的截面都能拉。比如汽车雨刮器的方形钢骨、眼镜框用的扁铜丝、电梯轨道的毛坯型材,全是异形拉拔做出来的。只要能开出对应形状的拉拔模,就能拉出精度达标的成品,比用CNC铣削异形料省至少70%的材料,效率还高几十倍。
现在新能源汽车用的扁型定子铜线,公差要求正负0.01毫米,拐角还要做圆弧过渡,目前只有拉拔工艺能稳定批量做出来,给电机缩小体积还能提功率,这就是拉拔的新风口。
干拉拔加工,新手最容易踩的几个坑
❗ 模具选型贪便宜
很多小厂为了省成本,用普通钢制模具代替硬质合金模具,拉个几十吨料模具就磨花了,出来的工件尺寸飘,表面全是划痕,最后赔客户的钱比省的模具钱还多。现在做常规的钢铝拉拔,基本都用硬质合金模具,拉铜铝软料的高端线用聚晶金刚石模具,能拉上百万米不换模,算下来综合成本反而低很多。
💡 道次减缩率瞎排
新手最容易犯的错就是想省工序,本来三道拉拔能搞定的,非要改成两道,一下子减径太多,要么拉到一半断料,要么成品内应力太大,放两三天自己就弯成了香蕉。我前几年见过一个新厂这么干,出了一百多吨弯掉的无缝钢管,全废了,亏了小一百万,直接差点关门。
不同材质的延伸率不一样,道次减缩率得对应调:低碳钢一般每次15%-25%,硬铝合金就得降到10%左右,差几个点都出问题。现在大厂都开始用有限元模拟提前算道次和应力,比原来老师傅瞎试错强太多,这也是最近几年才普及的新玩法。
✅ 退火时机不对
拉拔的加工硬化是好处,但拉多道次之后,硬度过高塑性不够,下一道拉拔就容易断,必须中间退火软化。很多新手要么退火早了,白白多花一道成本,要么退火晚了,拉到一半断料,全白干。
这么说吧,拉拔看起来简单,其实全是积累出来的经验,老厂和新厂出的活,拿过来一比精度和性能,一眼就能看出来差别。
你看,传了上百年的老工艺,现在还能跟着新能源、医疗设备的风口涨订单,就说明它的价值从来没被替代过。好多看起来普通的工业工艺,玩透了,就是别人抢不走的饭碗。对吧。
到底什么是拉拔?不说教科书术语,讲点能落地的
简单说就是:把大尺寸的金属坯料,强行拉过比它本身尺寸还小的硬质模孔,靠模孔把坯料挤细拉长,最终得到我们需要的尺寸、形状和性能。 别觉得这工艺很简单,里面的门道能卡掉九成不合格的小加工厂。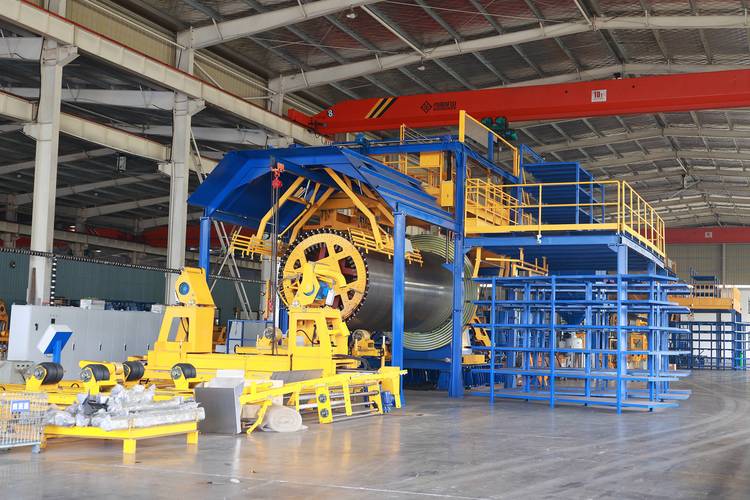 工业连续拉拔生产线现场图
问:拉拔和轧制不都是减径成型吗?为啥不直接用轧制代替?
答:差得远了。轧制靠轧辊挤压减径,适合做大尺寸型材,精度最多也就做到0.1毫米级别,做长细料的时候直线度根本没法看。拉拔不一样,整个料是匀速拉着紧贴模孔成型,尺寸精度能控到微米级,做几公里长的细钢丝都能保证公差稳得住。而且拉拔过程中金属会产生加工硬化,成品强度能直接提10%-40%,对于承力用的钢丝、钢管来说,这简直是送上来的性能加成。
说实话,要做直径10毫米以下,公差要求超过0.05毫米的长金属料,目前没有比拉拔更省钱更高效的工艺。
2024年的拉拔工艺,早就不是你印象里的老粗活了
很多人觉得拉拔是传了上百年的老工艺,没什么新东西。不过话说回来,最近十年拉拔的升级,比过去一百年加起来都多。 原来干拉拔,小厂都是用肥皂块做润滑剂,拉完之后工件表面留一层皂垢,还容易出划痕,得二次酸洗抛光,污染大成本还高。现在主流的干拉都用干式聚合物润滑涂层,高端的细钢丝拉拔用恒温恒湿的湿拉工艺,做出来的304不锈钢传动钢丝,表面粗糙度能做到Ra0.02,直接就能拿来做医用内窥镜的传动丝,不用再抛一遍。 现在新的数控拉拔机,在线激光测径,误差超过0.002毫米直接自动调拉拔速度,不用老师傅守在旁边盯着,成品合格率能从原来的85%涨到98%以上。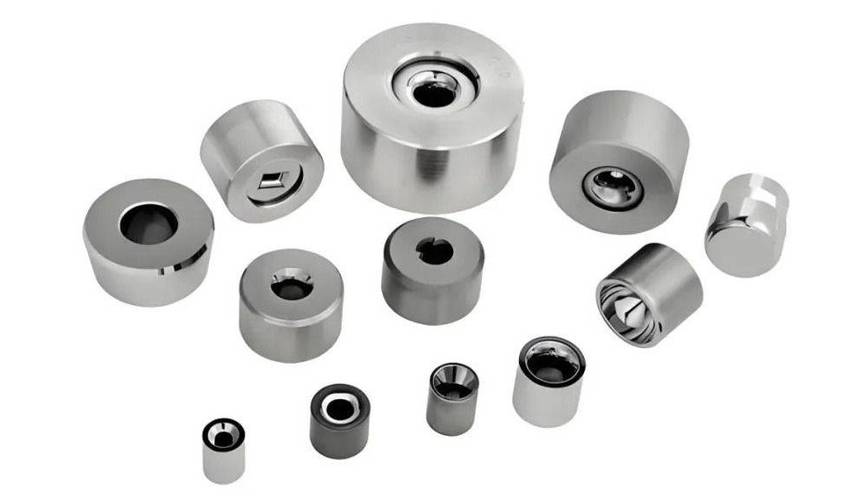 高精度硬质合金拉拔模具截面特写
问:拉拔只能做圆形的线材棒材吗?异形件能不能做?
答:当然能!除了最常见的圆钢丝、无缝钢管、紫铜棒,各种奇奇怪怪的截面都能拉。比如汽车雨刮器的方形钢骨、眼镜框用的扁铜丝、电梯轨道的毛坯型材,全是异形拉拔做出来的。只要能开出对应形状的拉拔模,就能拉出精度达标的成品,比用CNC铣削异形料省至少70%的材料,效率还高几十倍。
现在新能源汽车用的扁型定子铜线,公差要求正负0.01毫米,拐角还要做圆弧过渡,目前只有拉拔工艺能稳定批量做出来,给电机缩小体积还能提功率,这就是拉拔的新风口。
干拉拔加工,新手最容易踩的几个坑
 干拉拔加工,新手最容易踩的几个坑
❗ 模具选型贪便宜
很多小厂为了省成本,用普通钢制模具代替硬质合金模具,拉个几十吨料模具就磨花了,出来的工件尺寸飘,表面全是划痕,最后赔客户的钱比省的模具钱还多。现在做常规的钢铝拉拔,基本都用硬质合金模具,拉铜铝软料的高端线用聚晶金刚石模具,能拉上百万米不换模,算下来综合成本反而低很多。
💡 道次减缩率瞎排
新手最容易犯的错就是想省工序,本来三道拉拔能搞定的,非要改成两道,一下子减径太多,要么拉到一半断料,要么成品内应力太大,放两三天自己就弯成了香蕉。我前几年见过一个新厂这么干,出了一百多吨弯掉的无缝钢管,全废了,亏了小一百万,直接差点关门。
不同材质的延伸率不一样,道次减缩率得对应调:低碳钢一般每次15%-25%,硬铝合金就得降到10%左右,差几个点都出问题。现在大厂都开始用有限元模拟提前算道次和应力,比原来老师傅瞎试错强太多,这也是最近几年才普及的新玩法。
✅ 退火时机不对
拉拔的加工硬化是好处,但拉多道次之后,硬度过高塑性不够,下一道拉拔就容易断,必须中间退火软化。很多新手要么退火早了,白白多花一道成本,要么退火晚了,拉到一半断料,全白干。
这么说吧,拉拔看起来简单,其实全是积累出来的经验,老厂和新厂出的活,拿过来一比精度和性能,一眼就能看出来差别。
你看,传了上百年的老工艺,现在还能跟着新能源、医疗设备的风口涨订单,就说明它的价值从来没被替代过。好多看起来普通的工业工艺,玩透了,就是别人抢不走的饭碗。对吧。