金属挤压成型:被低估的高端制造隐形基石
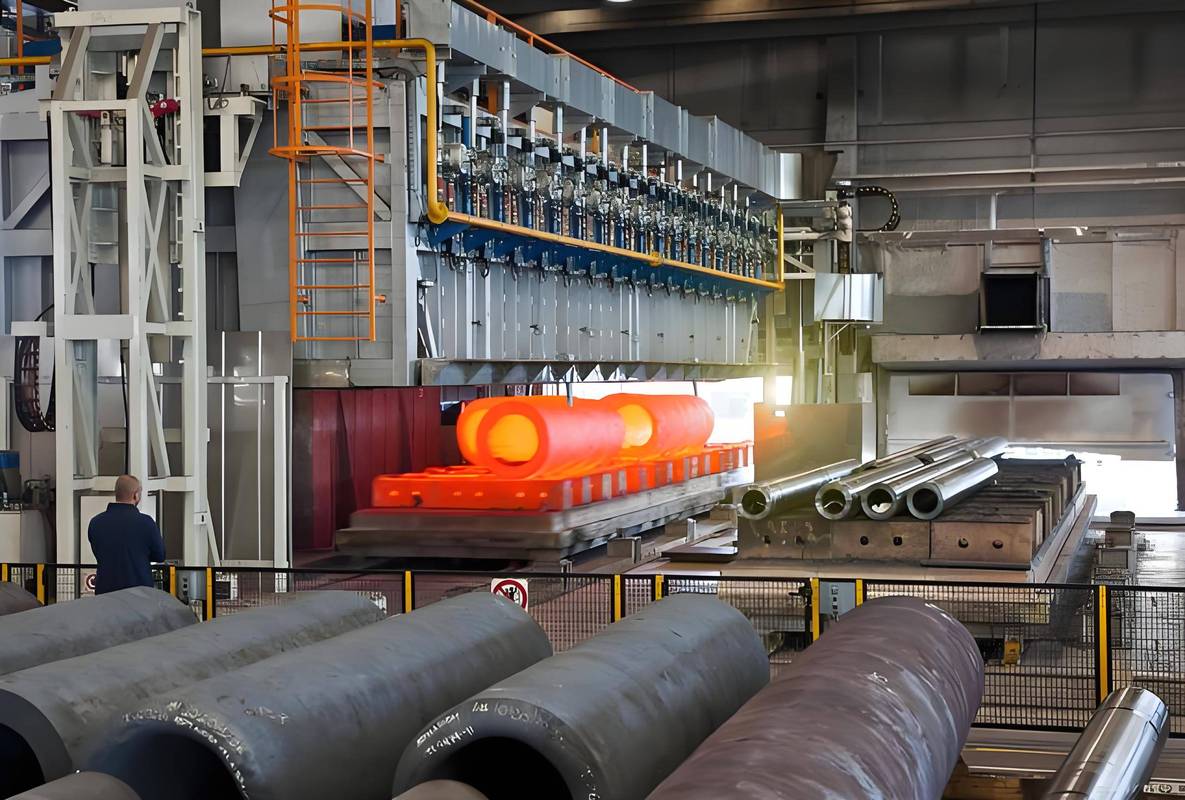
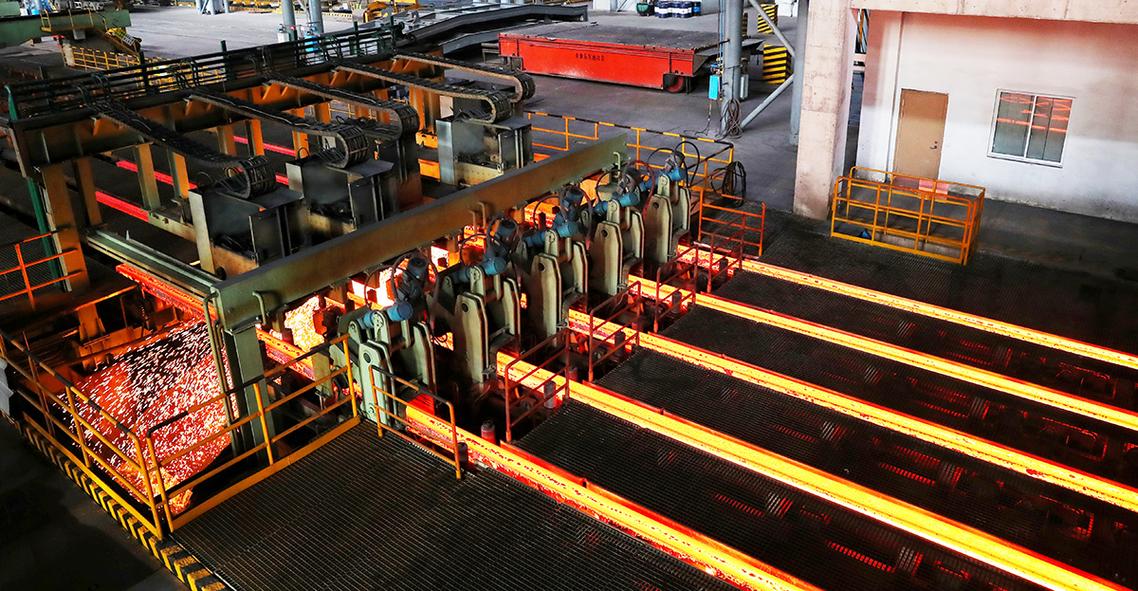
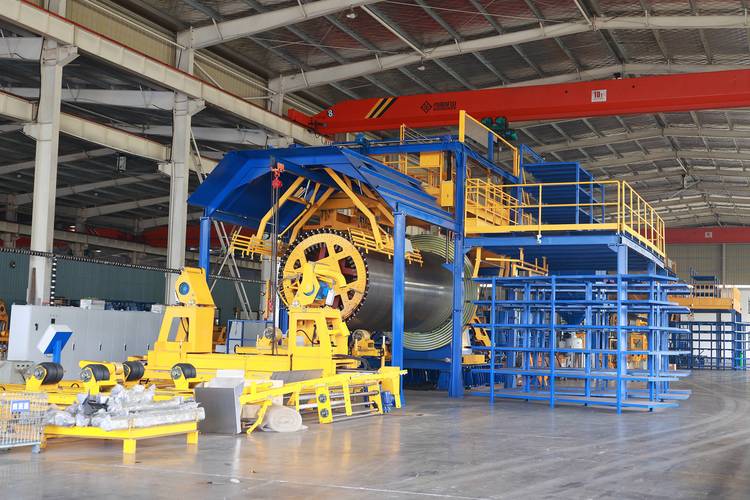
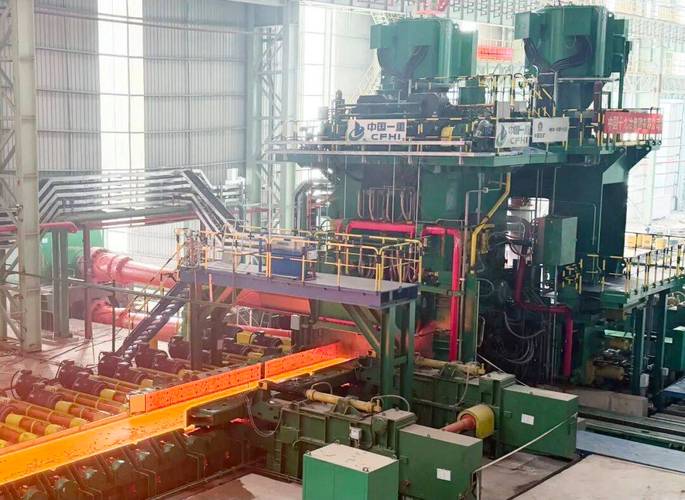
上个月跑珠三角的高端汽配供应链,进了东莞一家做新能源铝构件的工厂,车间门口那台8000吨的卧式挤压机一开机,脚底下都跟着发麻。灰银色的铝坯从炉里出来,推进挤压筒,几秒功夫,一根十几米长的精度型材就顺着导轨滑出来,带着余温,闪着均匀的金属光。
 新能源汽车车架铝合金挤压型材成品
问:挤压和压铸都是铝成型工艺,为什么现在电池托盘很多转用挤压型材拼接?
答:算过一笔账你就懂了。做一个一米五见方的电池托盘,一体压铸需要万吨以上的大压机,光是设备投入就好几亿,大尺寸压铸件的良率现在还爬不到90%,一旦报废就是十几万的料损。挤压呢?可以分块挤出不同截面的型材,再拼接焊接,设备投入只有压铸的三分之一,良率能稳定在98%以上,整体成本低至少三成,强度还能满足碰撞要求,现在800V高压平台的电池托盘,大半都是这么做的。
说实话,挤压不止能做铝。现在铜排、钛合金航天构件、甚至高温合金的燃气轮机叶片毛坯,都在用挤压工艺成型。今年上半年我看西南铝的新品,就是用挤压做出来的大尺寸钛合金型材,强度比锻造的还高五个百分点,直接用在新一代载人火箭的舱体结构上。
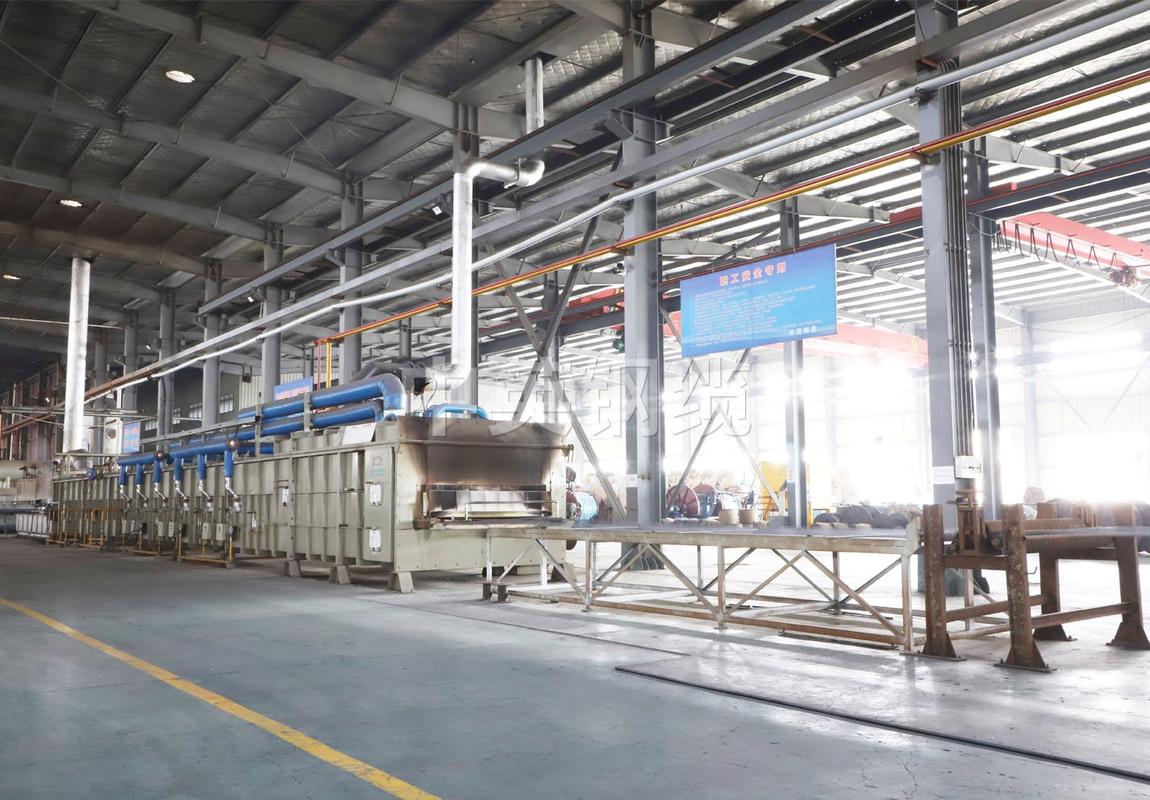
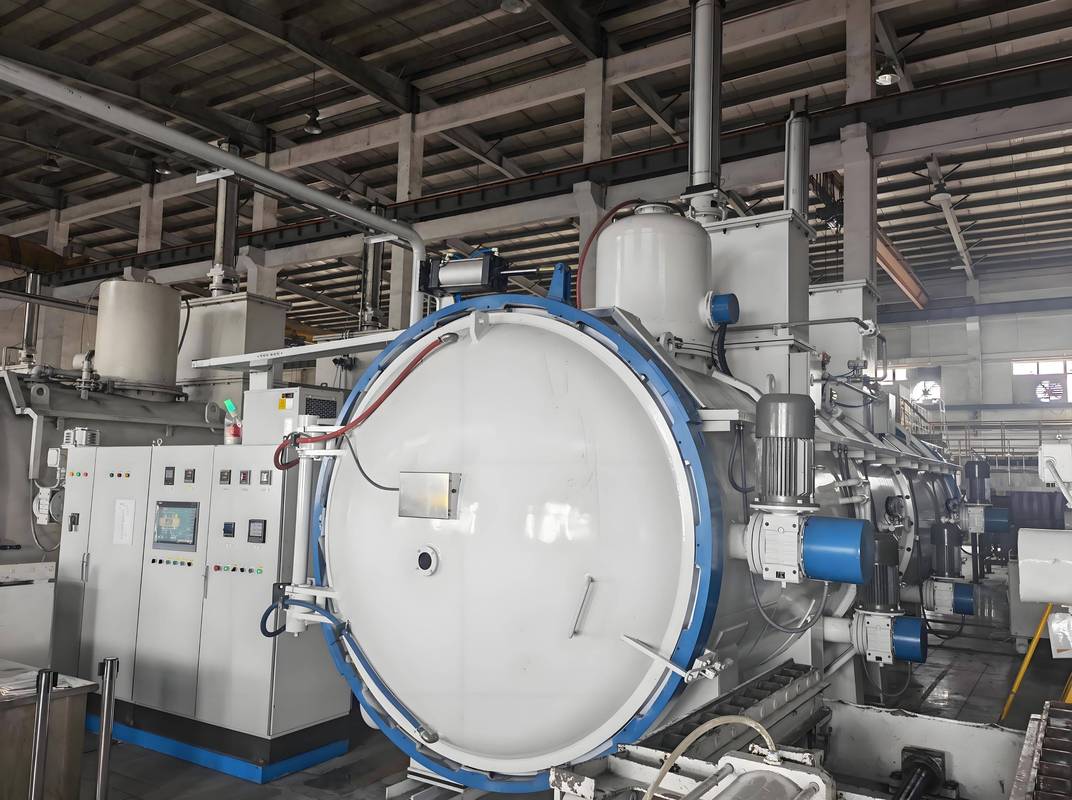
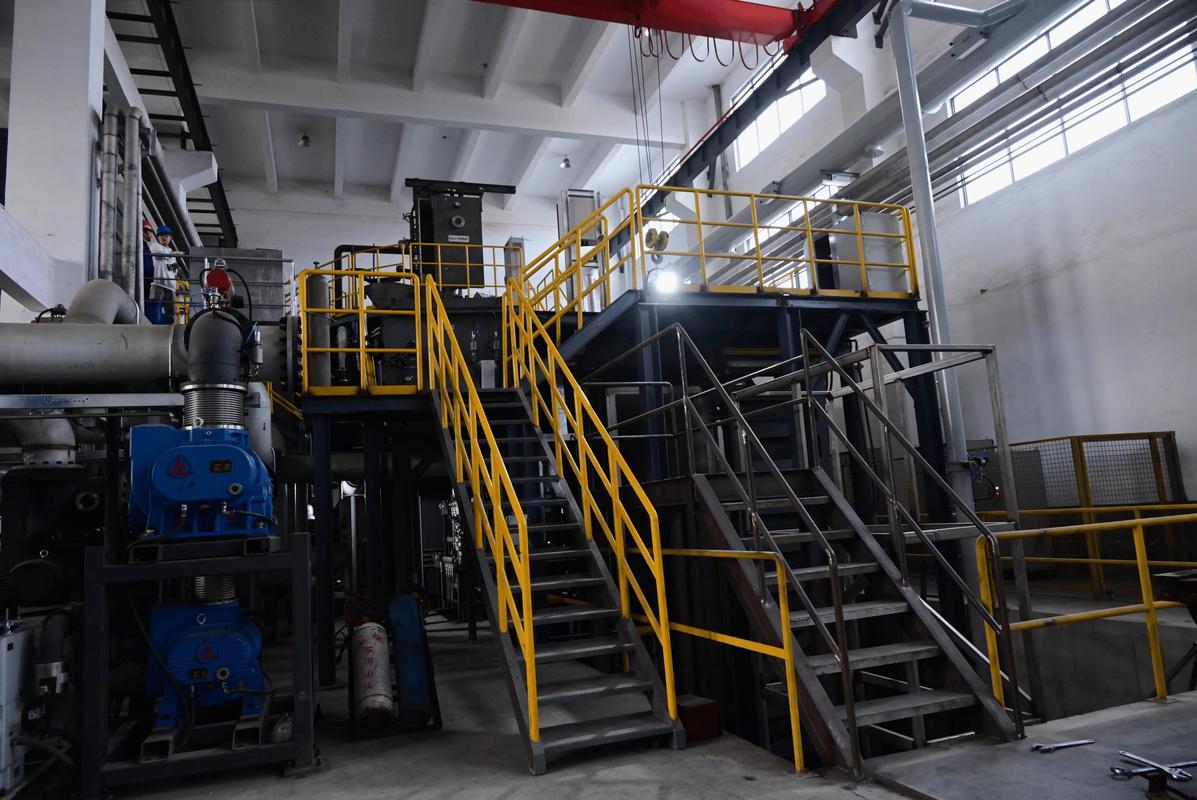
大型工业卧式挤压机生产车间场景
问:市场上好多厂家都喊着能做高精度挤压,甲方采购怎么避坑?
答:给你两个可落地的判断标准,拿走不谢。✅ 第一看设备,做高端铝合金挤压,吨位至少要5000吨以上,得是近10年出产的带闭环控制系统的新设备,老挤压机都是开环控制,温度压力全靠师傅手感,这批合格下批可能就废了。✅ 第二看截面,拿锯切开型材看内截面,好的挤压型材晶粒均匀,没有分层暗纹,用砂纸磨了能出镜面效果,差的型材随便一弯就能看到裂纹,放三个月自己都能变形。
不过话说回来,现在最前沿的挤压玩法,已经不是单一金属了。现在头部的电池材料厂,已经在试产铝包铜异种材料挤压集流体,比传统纯铜集流体减重40%,导电率只降不到6%,适配大容量磷酸铁锂电池,今年下半年就会有装车的量产车型出来,这又是挤压工艺给新能源带来的新惊喜。
挤压行业现在卡在哪?未来往哪走?
说点实在的,现在国内挤压行业,做得很大,但高端环节还有两个痛点没解决。
第一个就是挤压模具。挤压模具的工作环境真的太恶劣了——几百吨的持续压力,四五百摄氏度的高温,连续生产几十个小时,模具本身的损耗特别大。现在做高端挤压的热作模具钢,大部分还依赖进口,进口坯料价格是国产的四五倍,交货期要两三个月,动不动就卡你产能。
不过好消息是,这两年国内特钢企业已经做出来对标进口H13、HD钢的挤压模具钢了,现在不少厂都在试用,寿命已经能达到进口的九成以上,价格低一半,预计再过三五年,高端挤压模具的国产替代率能超过七成,这个卡脖子点很快就能打通。
第二个痛点是能耗。挤压行业本来就是高能耗行业,熔铝、加热坯料、挤成型,一吨铝挤下来,大几百块的电费就没了。双碳目标下,很多厂都在找降本的路子,现在已经成熟的方案就是挤压余热回收,把刚挤出来的带几百摄氏度余温的型材,放进保温舱预热待加工的冷坯,能省超过两成的电,一年下来,一个中型挤压厂就能省出上千万的电费,这个改造现在已经在行业里慢慢普及开了。
很多人聊高端制造,张嘴就是芯片光刻机,张口就是大飞机发动机。没多少人注意到挤压这种藏在产业链最底层的工艺。可你回头看看,我们坐的高铁车厢型材,风电发电机的导电铜排,新能源汽车的电池框架,哪一样离得开合格的挤压成型?工业就是这样,所有的高光,都靠这些不起眼的基础工艺撑着。对吧。
为什么高端制造抢着升级挤压工艺?
很多人对挤压的印象,还停留在做铝合金门窗、普通五金件的粗加工。错了。现在新能源、风电、航天这些高端领域,几乎一半的轻金属结构件,都离不开挤压。 挤压工艺最大的优势,就是能做出强度均匀、截面连续的超长构件,这是冲压、压铸都比不了的。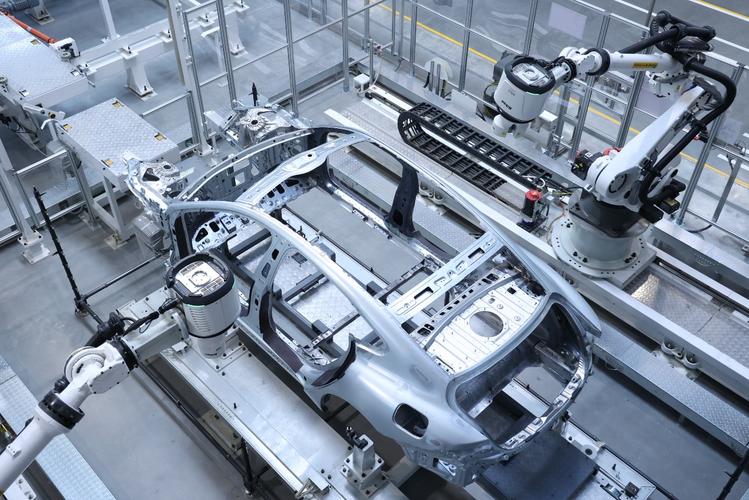 新能源汽车车架铝合金挤压型材成品
问:挤压和压铸都是铝成型工艺,为什么现在电池托盘很多转用挤压型材拼接?
答:算过一笔账你就懂了。做一个一米五见方的电池托盘,一体压铸需要万吨以上的大压机,光是设备投入就好几亿,大尺寸压铸件的良率现在还爬不到90%,一旦报废就是十几万的料损。挤压呢?可以分块挤出不同截面的型材,再拼接焊接,设备投入只有压铸的三分之一,良率能稳定在98%以上,整体成本低至少三成,强度还能满足碰撞要求,现在800V高压平台的电池托盘,大半都是这么做的。
说实话,挤压不止能做铝。现在铜排、钛合金航天构件、甚至高温合金的燃气轮机叶片毛坯,都在用挤压工艺成型。今年上半年我看西南铝的新品,就是用挤压做出来的大尺寸钛合金型材,强度比锻造的还高五个百分点,直接用在新一代载人火箭的舱体结构上。
现代挤压工艺的隐形升级,藏在细节里
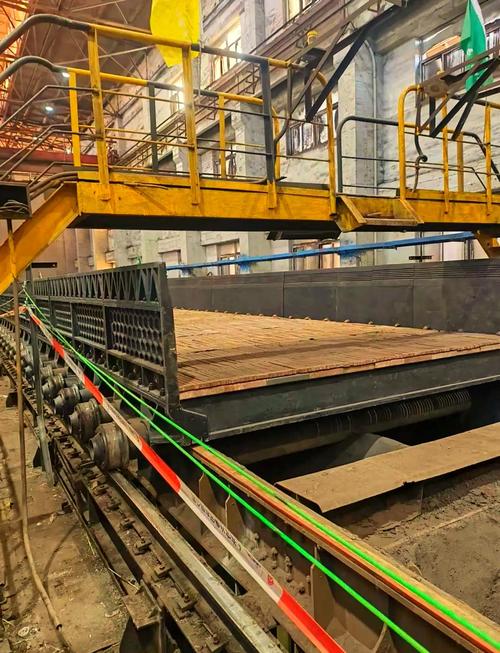
很多外行觉得,挤压不就是把加热的坯料硬挤过模具吗?有什么技术含量? 💡 这话你说出来,行业内的老师傅能笑你外行。现在的挤压工艺,早就不是当年靠师傅经验调机的老路子了。 等温挤压,要求整个挤压过程中,模具和坯料的温度波动控制在±5℃以内,差一度,型材的屈服强度就能差几十兆帕,表面粗糙度差两个等级。高速挤压现在能做到每分钟出料超过80米,精度还能稳定在±0.03mm以内,放在十年前,想都不敢想。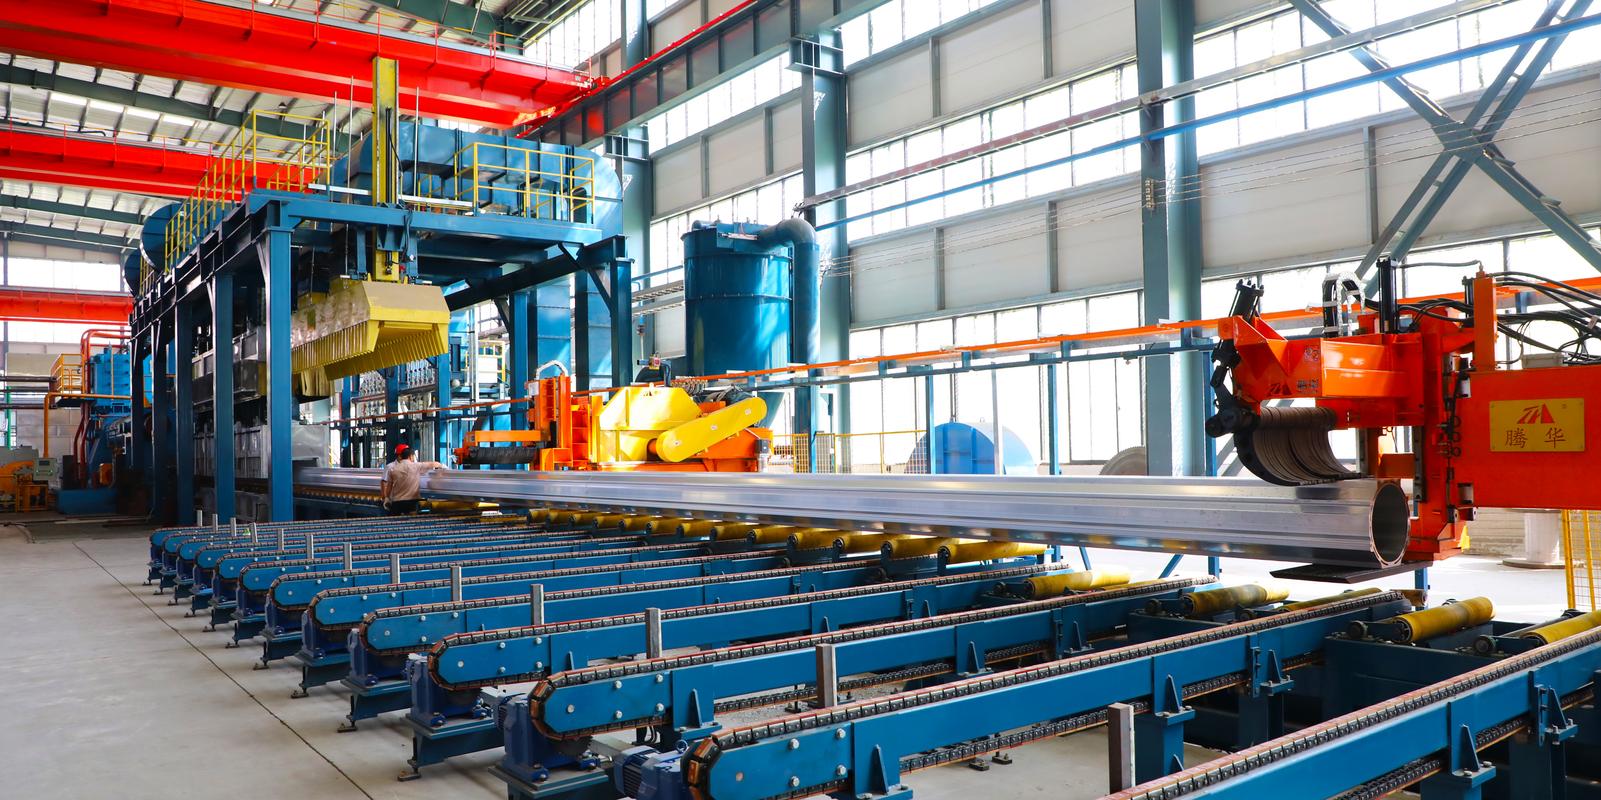 大型工业卧式挤压机生产车间场景
问:市场上好多厂家都喊着能做高精度挤压,甲方采购怎么避坑?
答:给你两个可落地的判断标准,拿走不谢。✅ 第一看设备,做高端铝合金挤压,吨位至少要5000吨以上,得是近10年出产的带闭环控制系统的新设备,老挤压机都是开环控制,温度压力全靠师傅手感,这批合格下批可能就废了。✅ 第二看截面,拿锯切开型材看内截面,好的挤压型材晶粒均匀,没有分层暗纹,用砂纸磨了能出镜面效果,差的型材随便一弯就能看到裂纹,放三个月自己都能变形。
不过话说回来,现在最前沿的挤压玩法,已经不是单一金属了。现在头部的电池材料厂,已经在试产铝包铜异种材料挤压集流体,比传统纯铜集流体减重40%,导电率只降不到6%,适配大容量磷酸铁锂电池,今年下半年就会有装车的量产车型出来,这又是挤压工艺给新能源带来的新惊喜。
挤压行业现在卡在哪?未来往哪走?
 挤压行业现在卡在哪?未来往哪走?
说点实在的,现在国内挤压行业,做得很大,但高端环节还有两个痛点没解决。
第一个就是挤压模具。挤压模具的工作环境真的太恶劣了——几百吨的持续压力,四五百摄氏度的高温,连续生产几十个小时,模具本身的损耗特别大。现在做高端挤压的热作模具钢,大部分还依赖进口,进口坯料价格是国产的四五倍,交货期要两三个月,动不动就卡你产能。
不过好消息是,这两年国内特钢企业已经做出来对标进口H13、HD钢的挤压模具钢了,现在不少厂都在试用,寿命已经能达到进口的九成以上,价格低一半,预计再过三五年,高端挤压模具的国产替代率能超过七成,这个卡脖子点很快就能打通。
第二个痛点是能耗。挤压行业本来就是高能耗行业,熔铝、加热坯料、挤成型,一吨铝挤下来,大几百块的电费就没了。双碳目标下,很多厂都在找降本的路子,现在已经成熟的方案就是挤压余热回收,把刚挤出来的带几百摄氏度余温的型材,放进保温舱预热待加工的冷坯,能省超过两成的电,一年下来,一个中型挤压厂就能省出上千万的电费,这个改造现在已经在行业里慢慢普及开了。
很多人聊高端制造,张嘴就是芯片光刻机,张口就是大飞机发动机。没多少人注意到挤压这种藏在产业链最底层的工艺。可你回头看看,我们坐的高铁车厢型材,风电发电机的导电铜排,新能源汽车的电池框架,哪一样离得开合格的挤压成型?工业就是这样,所有的高光,都靠这些不起眼的基础工艺撑着。对吧。