钣金拉深:老手也容易踩的坑,最新生产实践总结
干钣金冲压快二十年,见过太多厂子栽在拉深这一步。好好的订单,拉深出来起皱、开裂,一废就是几百件,上百万的成本打了水漂。
 冲压车间不锈钢水槽拉深成型现场
问:拉深和拉伸到底有什么区别?好多资料写得很乱,新人分不清。
答:说穿了就是行业叫法的区别,冲压圈说的拉深,不少北方工厂叫拉伸,其实是同一个工艺。你只要别和材料力学里的“拉伸试验”混了就行,那是两码事,别闹笑话。
汽车钣金覆盖件拉深开裂缺陷样件
❗ 再提一个容易忽略的点:凹模间隙太大也会起皱,很多模具做的时候放余量放多了,间隙大了,厚板拉深必皱,这个坑我见过最少十个厂踩过。
问:拉深后的回弹问题,现在有什么好办法解决吗?我做高强钢拉深,回弹总是超差,校形都校不过来。
答:回弹问题确实头疼,尤其是高强钢和铝板拉深,弹性大,出模就回弹。现在最新的实践是做拉深模型面补偿,用CAE模拟提前把回弹量算出来,做模具的时候直接把型面做反向补偿,一次拉深成型就能达标,不用后续校形。要是批量小,精度要求不高,也可以试试液压校形,就是慢一点,比人工敲强多了。
新工艺带来的改变,别守着老经验不放
这几年伺服冲压机普及得很快,给拉深工艺带来的变化真的很大。以前用普通机械冲床,拉深速度是固定的,快了容易裂,慢了产能上不去。现在伺服冲可以随便调速度,拉深进料快,成型到位的时候慢下来,既提了产能,还降了开裂率,我见过好几个厂换了伺服线之后,拉深合格率直接提了15个点,这个投入真的划算。
💡 还有现在热门的热拉深,很多人问是不是适合自己。说实话,热拉深只适合厚度超过8mm的高强钢、钛合金大件,需要专门的加热设备和耐高温模具,成本很高。去年见过一个小厂老板,接了一年五千件的钛合金零件订单,非要上热拉深线,最后模具钱都没赚回来,亏得底掉。小批量普通零件,老老实实做冷拉深就够,现在国产的拉深模具钢性能也上来了,十几万件的寿命完全够。
润滑这块也得提,别再用便宜机油做拉深润滑了,现在水溶性环保拉深油,润滑性好,残料好清理,还符合环保要求,做不锈钢和铝件拉深,选对油能少一半的不良。尤其是铝件拉深,千万不能用含硫的润滑油,会腐蚀表面留黑斑,抛都抛不掉,这个点记死了。
拉深这活,说难不难,说容易也不容易。全在分寸之间,压边力大一点小一点,速度快一点慢一点,结果天差地别。多试试新工艺,别抱着三十年前的老经验不放,少废两件料,什么成本都回来了。
什么是拉深?别拿教科书定义骗新人
很多新人刚入行,翻教科书看到“拉深是利用模具使平板坯料变成开口空心件的冲压加工方法”,看完还是一头雾水。说白了,你要做一个不锈钢碗,不能直接把一块钢板折成碗状吧?必须靠模具把钢板一点点“拉”成需要的形状,这个过程就是拉深。 小到你家里用的不锈钢保温杯、洗菜盆,大到汽车的顶盖、动力电池的外壳,甚至飞机的蒙皮零件,90%以上的空心钣金件都要过拉深这道关。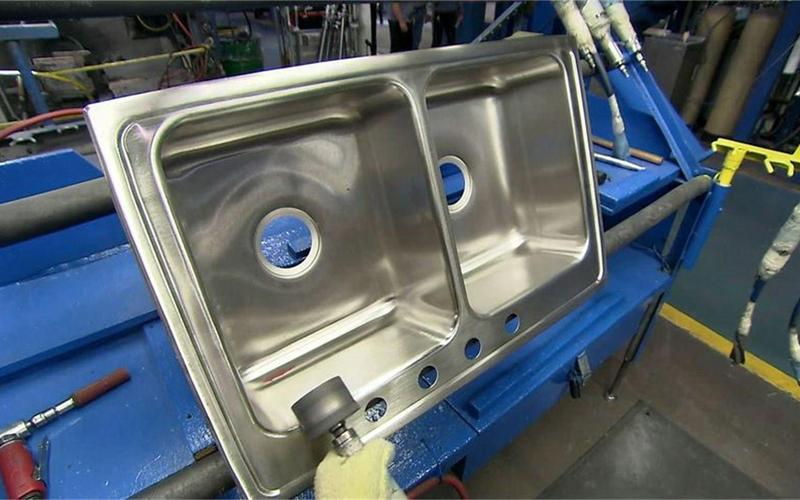 冲压车间不锈钢水槽拉深成型现场
问:拉深和拉伸到底有什么区别?好多资料写得很乱,新人分不清。
答:说穿了就是行业叫法的区别,冲压圈说的拉深,不少北方工厂叫拉伸,其实是同一个工艺。你只要别和材料力学里的“拉伸试验”混了就行,那是两码事,别闹笑话。
拉深生产最常见的失效问题,最新解决方法整理
干拉深的,谁没遇到过开裂、起皱、回弹?说几个我最近跑厂见到的真实案例,还有最新的解决办法。 ✅ 开裂:别一上来就调降压边力 说实话,我上个月在佛山一个汽配厂,他们给新能源车企做门槛加强件,连续一周出开裂问题,调了三天压边力都不对,最后查出来是坯料落料的时候,边缘的毛刺超差了0.15mm,应力都集中在毛刺位置,一拉就裂。换了落料刀片,合格率直接从40%涨到98%。 如果是厚板拉深开裂,现在常用的办法是提前给坯料做退火软化,或者用伺服冲床做变速拉深,快进慢冲,能有效降应力。 ✅ 起皱:别只盯着压边力 起皱绝大多数是压边力不够,坯料进料的时候皱了。不过话说回来,现在很多复杂形状的拉深件,用变压边力技术比定压边力好用太多。就是把压边圈分成几段,不同位置调不同的压边力,哪里起皱压哪里,比整板调压好用太多,这个技术现在国内成熟的模具厂都能做,起皱不良能降80%以上。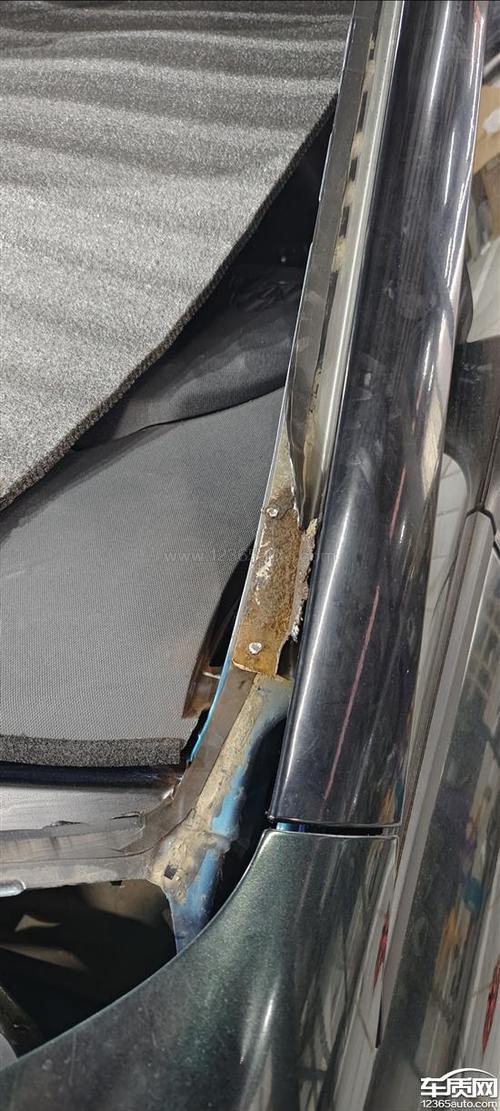 汽车钣金覆盖件拉深开裂缺陷样件
❗ 再提一个容易忽略的点:凹模间隙太大也会起皱,很多模具做的时候放余量放多了,间隙大了,厚板拉深必皱,这个坑我见过最少十个厂踩过。
问:拉深后的回弹问题,现在有什么好办法解决吗?我做高强钢拉深,回弹总是超差,校形都校不过来。
答:回弹问题确实头疼,尤其是高强钢和铝板拉深,弹性大,出模就回弹。现在最新的实践是做拉深模型面补偿,用CAE模拟提前把回弹量算出来,做模具的时候直接把型面做反向补偿,一次拉深成型就能达标,不用后续校形。要是批量小,精度要求不高,也可以试试液压校形,就是慢一点,比人工敲强多了。
新工艺带来的改变,别守着老经验不放
 新工艺带来的改变,别守着老经验不放
这几年伺服冲压机普及得很快,给拉深工艺带来的变化真的很大。以前用普通机械冲床,拉深速度是固定的,快了容易裂,慢了产能上不去。现在伺服冲可以随便调速度,拉深进料快,成型到位的时候慢下来,既提了产能,还降了开裂率,我见过好几个厂换了伺服线之后,拉深合格率直接提了15个点,这个投入真的划算。
💡 还有现在热门的热拉深,很多人问是不是适合自己。说实话,热拉深只适合厚度超过8mm的高强钢、钛合金大件,需要专门的加热设备和耐高温模具,成本很高。去年见过一个小厂老板,接了一年五千件的钛合金零件订单,非要上热拉深线,最后模具钱都没赚回来,亏得底掉。小批量普通零件,老老实实做冷拉深就够,现在国产的拉深模具钢性能也上来了,十几万件的寿命完全够。
润滑这块也得提,别再用便宜机油做拉深润滑了,现在水溶性环保拉深油,润滑性好,残料好清理,还符合环保要求,做不锈钢和铝件拉深,选对油能少一半的不良。尤其是铝件拉深,千万不能用含硫的润滑油,会腐蚀表面留黑斑,抛都抛不掉,这个点记死了。
拉深这活,说难不难,说容易也不容易。全在分寸之间,压边力大一点小一点,速度快一点慢一点,结果天差地别。多试试新工艺,别抱着三十年前的老经验不放,少废两件料,什么成本都回来了。