钣金折弯:老技师压箱底的避坑经验和最新工艺变化
干了快二十年钣金加工,见过太多栽在折弯上的案子。不是折歪了公差超差,就是R角不对留压痕,批量报废下来,几十万说没就没。
很多外行人觉得,折弯不就是把钢板按角度压弯?说白了就是靠压力怼出来的活,能有什么技术含量?
这话真错得离谱。
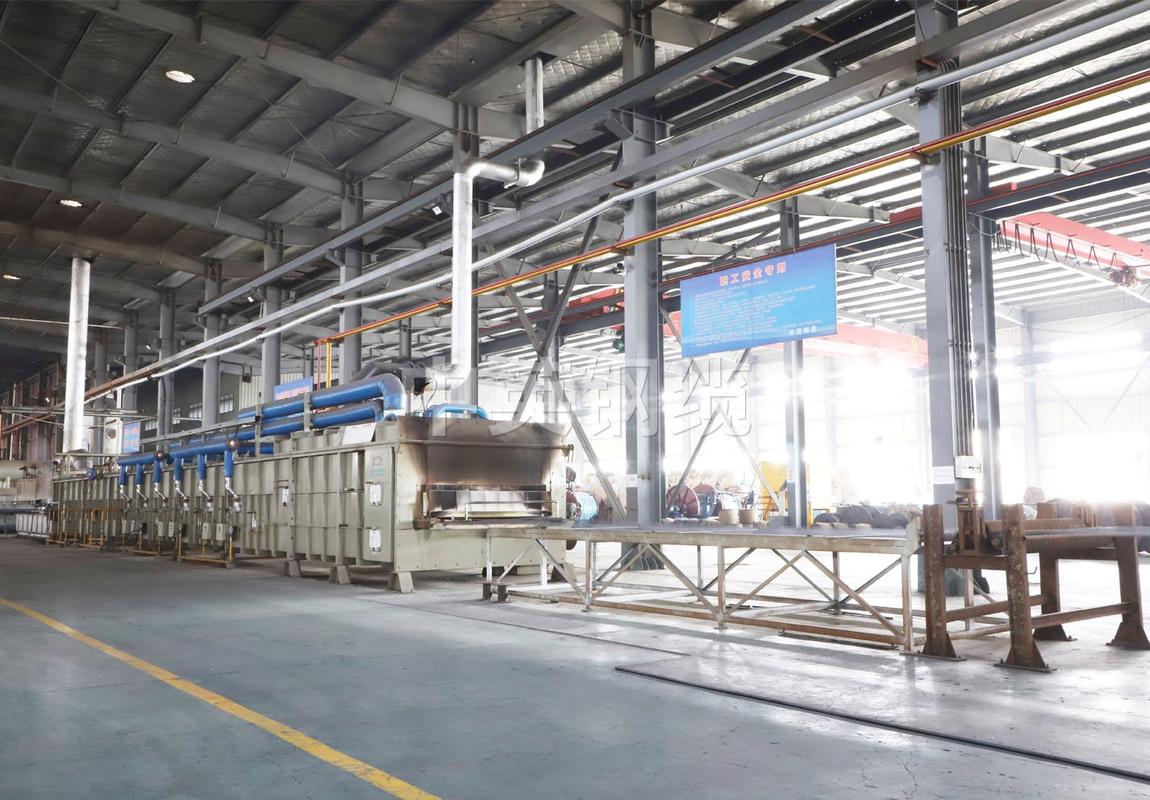
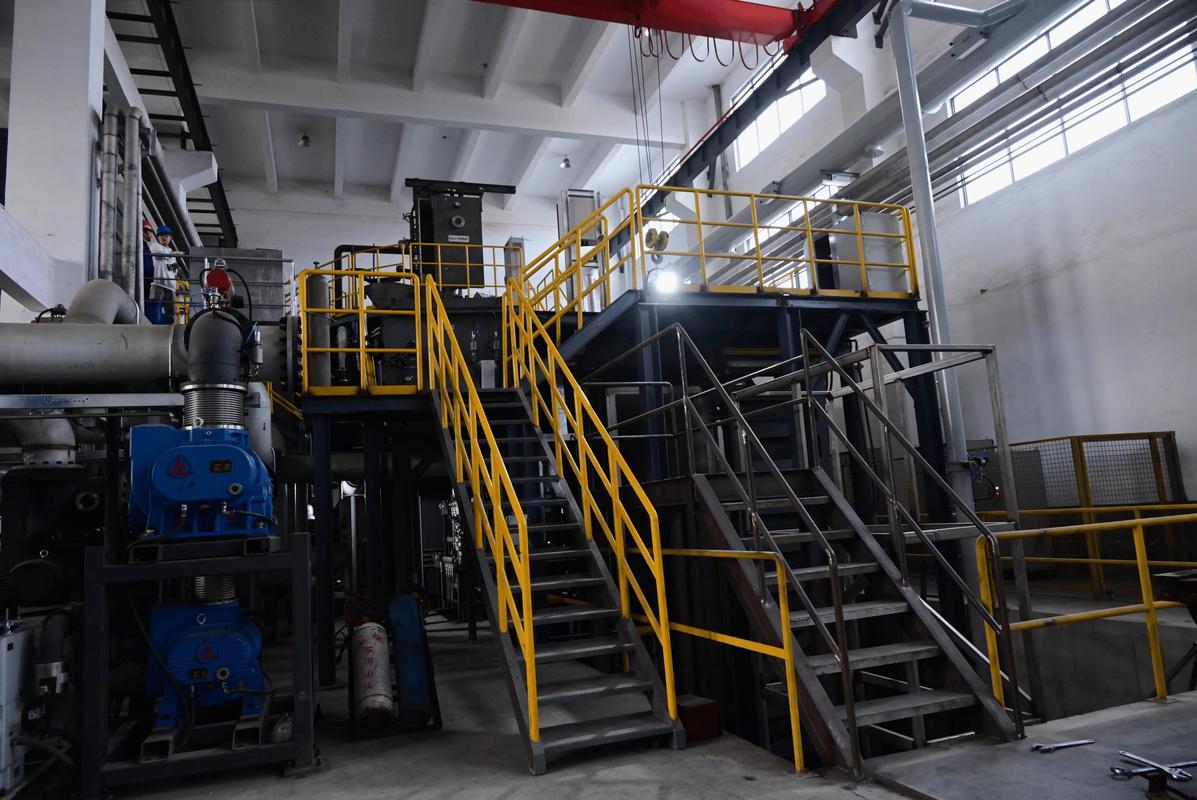
 工业数控折弯机现场加工钣金工件图
去年有个刚开厂的年轻老板,为了省人工,找了个剪板工兼职开折弯机,一批医疗机箱订单,激光切料用的是进口设备,精度没得说,结果折完出来,十个有七个拼不起来,公差飘出快一毫米,白瞎了一整批料,亏了十几万。
问:现在不都有数控折弯编程了吗,为什么还容易出公差?
答:数控程序是死的,料是活的。同样厚度的冷板和不锈钢,回弹量差出10度都有可能。新买的原卷开出来的钢板,和放了半年库存的旧料,内部应力不一样,回弹也不一样。哪怕是同一块料,顺着轧制方向折和垂直轧制方向折,回弹都能差两三度。数控程序只是给个初始值,老技师都会先试折一次,再微调下模间隙和压力,这步省不得,新手就是容易偷懒。
问:现在不是出了带自动回弹补偿的新型折弯机吗?还要手工调?
答:自动补偿能解决八九成的常规问题,碰到特殊材料就抓瞎。比如1.5mm厚的钛合金钣金,或者带PET保护膜的装饰板,设备自带的数据库里根本没有对应参数,还是得靠师傅试。而且批量加工的时候,折个几百件,模具发热了,热胀冷缩之后间隙都会变,你不随时微调,后面的件照样废。
说实话,现在很多加工厂拼价格,拼激光切割精度,拼焊接平整度,最后偏偏栽在折弯这道不起眼的工序上。
新型数控空气折弯机加工钣金装饰面板图
💡 提醒一句:空气折弯对机床的压力控制精度、导轨刚性要求特别高,旧机床改不了,别盲目砸钱换工艺,适合自己订单结构才最重要。
❗ 还有现在的伺服折弯机,确实比原来的液压折弯机精度高很多,尤其是折薄料,正负0.1度的精度很轻松,小工件高精度订单,换伺服绝对不亏。
折弯避坑的核心经验,都是拿钱砸出来的
干了这么多年,总结出来的几条硬规则,每一条都对应着一堆报废的料:
第一,折弯余量一定要提前算对,别等料切完才拍脑袋
很多新手图省事,激光切料的时候直接按成品净尺寸算展开,忘了折弯R角的扣除量,结果折完总长度长了半个毫米,拼缝直接歪到没法看。不同料厚、不同下槽宽,扣除量都不一样,别死套书本上的表格,试折一块花不了十分钟,这点时间绝对不能省。
第二,带保护模折弯,别贪省那几块钱成本
尤其是折拉丝不锈钢面板、预喷漆的家电钣金件,直接用钢模具折,百分百出压痕,到时候抛光都抛不掉,整批都得报废。现在几块钱一根的聚氨酯保护条,贴在模具上就解决问题,这点小钱真不能省。我见过太多工厂为了省这点成本,最后亏几万,说出去都可笑。
第三,复杂工件先排折弯顺序,错了根本下不了刀
举个最简单的例子,折一个带内翻边的方盒子,你先折完四边内翻边,再折外角,最后模具伸不进去,你怎么折?正确的顺序得先折外角,再折内翻边,顺序错了,再好的机床也白搭。
我之前见过一个新来的编程员,对着三维图排顺序,软件里看起来完全没问题,上机才发现,折完大边折不了小边,活生生废了八块10mm厚的铝板,那一块铝板大几百啊,老板当时脸都绿了。
不过话说回来,现在年轻师傅都愿意学编程玩新设备,干了十几年的老折弯师傅越来越少,行业确实在变,新设备把门槛降了很多,但核心的经验,还是得靠一件件活堆出来,对吧?
折弯说穿了就是钣金里的细活,没什么惊天动地的黑科技,但就是这道工序,最能看出一个加工厂的功底。你激光切得再准,焊接焊得再漂亮,折弯折歪了,整个产品都废了。现在下游客户要求越来越高,机箱机柜拼缝要小于0.1mm,外观不能有一丝压痕,折弯的要求早就不是能折出角度就行,得准,得漂亮,还得快。
都是干现场攒出来的干货,能帮大家少踩几个坑,就值了。
别小看折弯,它是钣金加工的隐形门槛
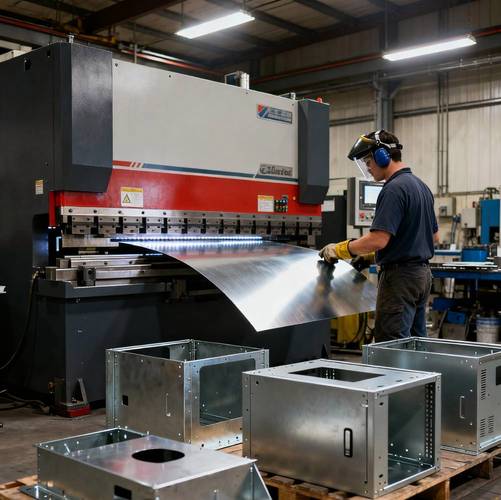 工业数控折弯机现场加工钣金工件图
去年有个刚开厂的年轻老板,为了省人工,找了个剪板工兼职开折弯机,一批医疗机箱订单,激光切料用的是进口设备,精度没得说,结果折完出来,十个有七个拼不起来,公差飘出快一毫米,白瞎了一整批料,亏了十几万。
问:现在不都有数控折弯编程了吗,为什么还容易出公差?
答:数控程序是死的,料是活的。同样厚度的冷板和不锈钢,回弹量差出10度都有可能。新买的原卷开出来的钢板,和放了半年库存的旧料,内部应力不一样,回弹也不一样。哪怕是同一块料,顺着轧制方向折和垂直轧制方向折,回弹都能差两三度。数控程序只是给个初始值,老技师都会先试折一次,再微调下模间隙和压力,这步省不得,新手就是容易偷懒。
问:现在不是出了带自动回弹补偿的新型折弯机吗?还要手工调?
答:自动补偿能解决八九成的常规问题,碰到特殊材料就抓瞎。比如1.5mm厚的钛合金钣金,或者带PET保护膜的装饰板,设备自带的数据库里根本没有对应参数,还是得靠师傅试。而且批量加工的时候,折个几百件,模具发热了,热胀冷缩之后间隙都会变,你不随时微调,后面的件照样废。
说实话,现在很多加工厂拼价格,拼激光切割精度,拼焊接平整度,最后偏偏栽在折弯这道不起眼的工序上。
近几年折弯工艺的几个实打实的新变化
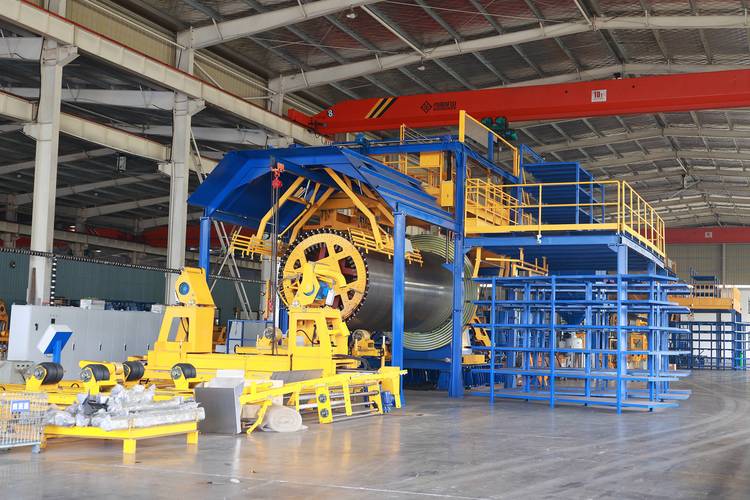
我刚入行的时候,开的还是手动摇杆折弯机,压多深全靠脚感和眼睛,现在这十几年,设备和工艺变化真的大,说两个现在工厂用得越来越多的新工艺。 第一个就是滚压折弯做大件。原来折超过四米的整板,尤其是五六毫米厚的建筑用铝单板,普通折弯机要分好几次折,每次的应力都不一样,折完出来整板是翘的,还要校平,费时间还不准。现在用连续滚压折弯,一次走刀成型,平整度比多次折弯好太多,现在做装配式建筑外墙、大型集装箱侧板的厂家,基本都换了这个工艺。 第二个就是空气折弯的普及。很多人可能没听过,简单说就是不用下模把工件顶死,靠控制系统精准停止滑块行程,利用材料回弹刚好得到需要的角度。好处是什么?换产品不用频繁换模具,改个参数就行,现在小批量多品种的定制钣金订单越来越多,这种工艺太香了,换模时间能省一半不止。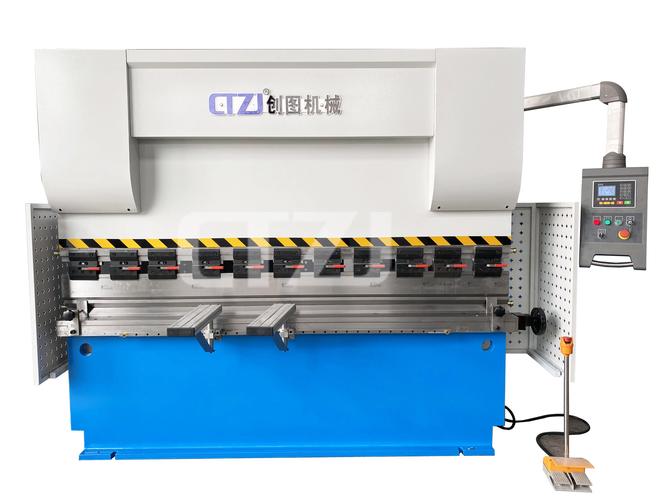 新型数控空气折弯机加工钣金装饰面板图
💡 提醒一句:空气折弯对机床的压力控制精度、导轨刚性要求特别高,旧机床改不了,别盲目砸钱换工艺,适合自己订单结构才最重要。
❗ 还有现在的伺服折弯机,确实比原来的液压折弯机精度高很多,尤其是折薄料,正负0.1度的精度很轻松,小工件高精度订单,换伺服绝对不亏。
折弯避坑的核心经验,都是拿钱砸出来的
 折弯避坑的核心经验,都是拿钱砸出来的
干了这么多年,总结出来的几条硬规则,每一条都对应着一堆报废的料:
第一,折弯余量一定要提前算对,别等料切完才拍脑袋
很多新手图省事,激光切料的时候直接按成品净尺寸算展开,忘了折弯R角的扣除量,结果折完总长度长了半个毫米,拼缝直接歪到没法看。不同料厚、不同下槽宽,扣除量都不一样,别死套书本上的表格,试折一块花不了十分钟,这点时间绝对不能省。
第二,带保护模折弯,别贪省那几块钱成本
尤其是折拉丝不锈钢面板、预喷漆的家电钣金件,直接用钢模具折,百分百出压痕,到时候抛光都抛不掉,整批都得报废。现在几块钱一根的聚氨酯保护条,贴在模具上就解决问题,这点小钱真不能省。我见过太多工厂为了省这点成本,最后亏几万,说出去都可笑。
第三,复杂工件先排折弯顺序,错了根本下不了刀
举个最简单的例子,折一个带内翻边的方盒子,你先折完四边内翻边,再折外角,最后模具伸不进去,你怎么折?正确的顺序得先折外角,再折内翻边,顺序错了,再好的机床也白搭。
我之前见过一个新来的编程员,对着三维图排顺序,软件里看起来完全没问题,上机才发现,折完大边折不了小边,活生生废了八块10mm厚的铝板,那一块铝板大几百啊,老板当时脸都绿了。
不过话说回来,现在年轻师傅都愿意学编程玩新设备,干了十几年的老折弯师傅越来越少,行业确实在变,新设备把门槛降了很多,但核心的经验,还是得靠一件件活堆出来,对吧?
折弯说穿了就是钣金里的细活,没什么惊天动地的黑科技,但就是这道工序,最能看出一个加工厂的功底。你激光切得再准,焊接焊得再漂亮,折弯折歪了,整个产品都废了。现在下游客户要求越来越高,机箱机柜拼缝要小于0.1mm,外观不能有一丝压痕,折弯的要求早就不是能折出角度就行,得准,得漂亮,还得快。
都是干现场攒出来的干货,能帮大家少踩几个坑,就值了。