钣金加工降本:老技师才肯说的隐形诀窍
很多做制造的老板,一到月底盘账,看到钣金加工的开销就得皱眉头。明明订单量没涨多少,成本怎么就蹭蹭往上走了?
 钣金数控冲床开料优化排板示意图
现在头部的钣金加工厂早就用上了动态排料软件,电脑自动排版,能把材料利用率拉到90%以上。很多小厂还停留在老技师凭经验排板的阶段,能用到85%就算顶了天。差这5个点,一百吨材料就是五吨,那就是几万块打水漂啊。
问:小厂本身订单量就不大,花大几千买排料软件,划算吗?
答:算笔最直白的账,你每个月下料10吨钣金材料,利用率提3个点就是0.3吨,按均价一万块一吨算,一个月省三千,一年就是三万六。软件钱半年就能赚回来,更何况现在还有按月付费的SaaS版,一个月几百块就能用,试错成本几乎为零,怎么算都不亏。
问:剩下的那些奇形怪状的小边角料,留着占仓库,扔了又可惜,该怎么处理?
答:通用规格的常规厚度边角料,比如1mm、2mm的冷轧板、304不锈钢,一定要留着。平时客户打样,或者小批量定制配件,直接就能用,省了开整料的钱。非标的特殊厚度,量又小的,攒个三个月卖一次废料,也比随手丢给保洁卖零钱强啊。
新能源汽车充电桩钣金外壳折弯加工现场图
这些容易忽略的小细节,个个都是钱
说实话,很多成本都是在不起眼的地方偷偷溜走的。我随便说几个,你对照看看是不是这么回事。
第一个就是表面处理。很多人觉得钣金做喷塑,漆越厚越结实,越耐用。错!喷塑厚度超过80微米,不仅浪费粉,附着力反而会下降,用两年就容易掉皮开裂。常规户外用的钣金件,60到80微米完全够用,很多加工厂默认给你做100微米,多收你每平方几块钱的材料费,你还觉得人家给你用料足,赚了呢。
第二个是焊接。很多钣金拼接,根本不需要满焊。点几个固定点,打一圈密封胶,强度完全够,还省了焊接的人工,也不用后续打磨,外观还更平整好看。不少老师傅习惯了满焊,说这样结实,其实就是多赚点工时费,你不问的话,根本不会跟你说还有更便宜的做法。
还有折弯的公差,很多人不管用不用得到,上来就给标个正负0.1mm。你知道公差缩一半,加工费涨多少吗?至少涨三成啊!普通的钣金结构件,正负0.5mm完全够用,真没必要花那个冤枉钱提公差。
不过话说回来,降本也不能瞎砍。该保的强度,该留的公差,不能动。要是为了省几十块钱,出去的货出问题,售后一趟就得几百上千,反而亏大了。说白了,钣金加工这行,拼的就是细节,你多懂一点门道,就能多省一点钱,日积月累下来,就是一笔不小的利润。
别盯着材料砍价,废料利用才是钣金降本的大头
绝大多数人拿到钣金订单,第一步就是找供应商压材料进价。几块钱一公斤的差价抠得头破血流,转头就把开料剩下的一堆边角料,几块钱一公斤当废铁卖了。一年下来,亏出去十万几十万,连个水花都没有。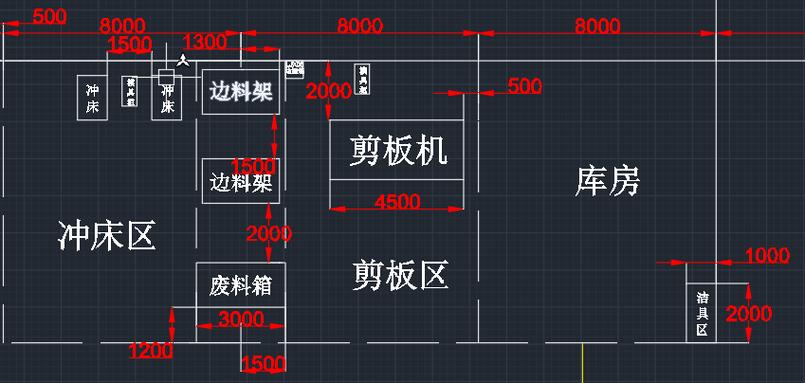 钣金数控冲床开料优化排板示意图
现在头部的钣金加工厂早就用上了动态排料软件,电脑自动排版,能把材料利用率拉到90%以上。很多小厂还停留在老技师凭经验排板的阶段,能用到85%就算顶了天。差这5个点,一百吨材料就是五吨,那就是几万块打水漂啊。
问:小厂本身订单量就不大,花大几千买排料软件,划算吗?
答:算笔最直白的账,你每个月下料10吨钣金材料,利用率提3个点就是0.3吨,按均价一万块一吨算,一个月省三千,一年就是三万六。软件钱半年就能赚回来,更何况现在还有按月付费的SaaS版,一个月几百块就能用,试错成本几乎为零,怎么算都不亏。
问:剩下的那些奇形怪状的小边角料,留着占仓库,扔了又可惜,该怎么处理?
答:通用规格的常规厚度边角料,比如1mm、2mm的冷轧板、304不锈钢,一定要留着。平时客户打样,或者小批量定制配件,直接就能用,省了开整料的钱。非标的特殊厚度,量又小的,攒个三个月卖一次废料,也比随手丢给保洁卖零钱强啊。
工艺选对,钣金加工的隐形浪费直接砍半
我见过太多设计师画钣金图,只盯着功能和外观,完全不管加工能不能做,会不会增加成本。出来的图,加工厂一看就头疼,成本自然往上涨。 比如说,本来批量几十个零件,用数控冲床几十分钟就能干完,你非得把所有孔都设计成不规则异形,要求镭射满板切。速度差了十倍,加工费能翻一倍都不止。再比如说折弯,你一个小零件给我设计八个折边,公差还要求正负0.1mm,老师傅调机就得调半小时,不收你双倍调机费才怪。 现在行业里最新的做法,就是DFM面向制造的设计,在画图纸的阶段,就把钣金加工厂的工艺师拉进来,提前改不合理的设计,很多成本问题直接就解决了。上个月我跟东莞一个做充电桩的朋友聊天,他们原来的充电桩外壳设计成四块板拼接焊接,光焊接打磨就得两个工,后来工艺师改成整板两次折弯成型,强度没降,加工成本直接降了18%,一个外壳省小一百,一年几万台就是好几百万啊。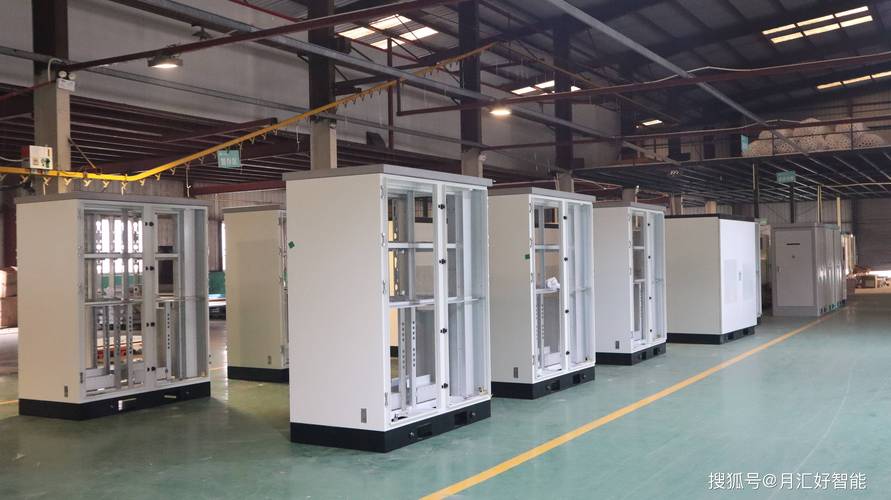 新能源汽车充电桩钣金外壳折弯加工现场图
这些容易忽略的小细节,个个都是钱
 这些容易忽略的小细节,个个都是钱
说实话,很多成本都是在不起眼的地方偷偷溜走的。我随便说几个,你对照看看是不是这么回事。
第一个就是表面处理。很多人觉得钣金做喷塑,漆越厚越结实,越耐用。错!喷塑厚度超过80微米,不仅浪费粉,附着力反而会下降,用两年就容易掉皮开裂。常规户外用的钣金件,60到80微米完全够用,很多加工厂默认给你做100微米,多收你每平方几块钱的材料费,你还觉得人家给你用料足,赚了呢。
第二个是焊接。很多钣金拼接,根本不需要满焊。点几个固定点,打一圈密封胶,强度完全够,还省了焊接的人工,也不用后续打磨,外观还更平整好看。不少老师傅习惯了满焊,说这样结实,其实就是多赚点工时费,你不问的话,根本不会跟你说还有更便宜的做法。
还有折弯的公差,很多人不管用不用得到,上来就给标个正负0.1mm。你知道公差缩一半,加工费涨多少吗?至少涨三成啊!普通的钣金结构件,正负0.5mm完全够用,真没必要花那个冤枉钱提公差。
不过话说回来,降本也不能瞎砍。该保的强度,该留的公差,不能动。要是为了省几十块钱,出去的货出问题,售后一趟就得几百上千,反而亏大了。说白了,钣金加工这行,拼的就是细节,你多懂一点门道,就能多省一点钱,日积月累下来,就是一笔不小的利润。