冲压工艺避坑:干了10年冲压师傅才会告诉你的实用细节
上个月跑长三角,碰上个做汽配的老板,拉着我在废料堆旁站了半小时,脸黑的像锅底。三批刚冲好的汽车B柱加强板,全废了。二十多万的高强钢板,直接变成回炉料。
没人想到问题出在哪?设计图纸对,材料对,模具刚开的新模,冲压参数也试了三次,怎么就全裂了?最后还是请来的老师傅一眼看出来——拉伸筋的位置磨错了两毫米。就两毫米。
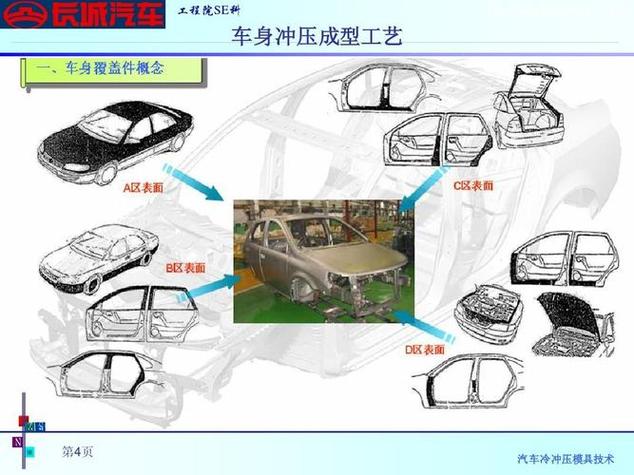
 汽车B柱加强板冲压模具拉伸筋布置图
问:冲压转角开裂一定是材料的问题吗?
答:至少一半不是。大部分开裂都是拉伸阻力不均匀导致的。1mm以下的软钢转角开裂,大多是进料太慢,拉应变超过了材料本身的延伸率;1mm以上的高强度钢,反过来,很多是进料太快,转角位置刚性不够先起皱,再被模具挤裂。真遇到开裂,先别着急换材料,先调拉伸筋的间隙或者圆角,成本低,见效还快。
说实话,现在很多年轻的工艺员,都靠软件模拟出工艺,软件说没问题就直接开模,根本不考虑实际生产的误差。软件能给你方案,给不了老师傅手上那点对冲压的感觉,对吧?
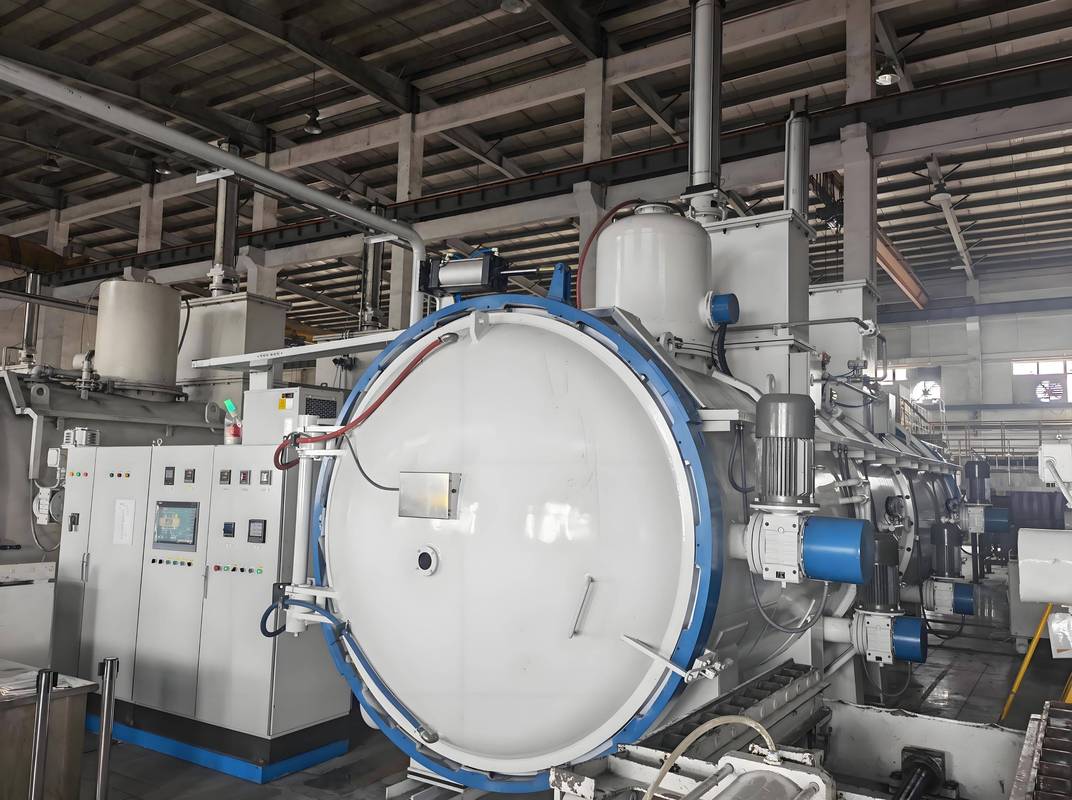
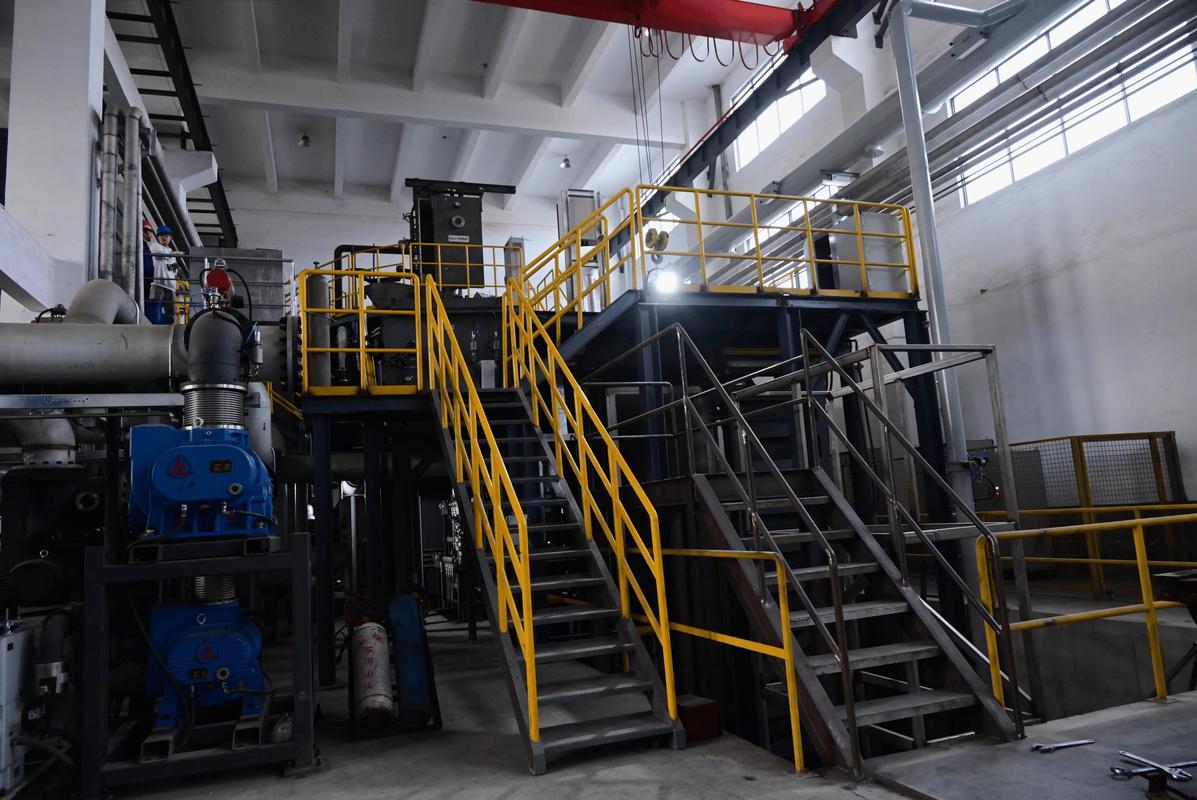
新能源汽车电池壳伺服冲压生产线现场
问:做新能源零件,必须换伺服冲压线吗?普通机械冲压不能用?
答:看产品说话。如果是做普通的支架、结构件,精度要求不高,原来的设备改改模具、调整参数就能用,没必要花大价钱换线。但如果是做电池壳、电芯外壳这种对精度和成型质量要求高的产品,那真得上伺服冲压。伺服冲压可以任意调整滑块的行程速度,拉深阶段慢走、缓压,能极大减少开裂和起皱,成品率能提十几个点,看似贵了大几百万,不到两年就能从良品率里赚回来。
不过话说回来,现在很多厂为了拿订单,盲目上高端设备,忽略了工艺本身的打磨,最后设备买了,钱没赚到,把自己拖死的也不在少数。
冲压厂降本,最容易被忽略的几个实用方向
干冲压的,天天喊降本,大多都盯着原材料砍价,要么就是抠人工,其实真正的大蛋糕,都在工艺细节里。我给你列几个我见过的见效最快的:
💡 排样优化。别小看开料那一步,我见过一个做门锁冲压零件的厂,原来的直排排样废料率18%,后来改成交叉对排,废料率直接降到11%,一年下来多省了三百多万原材料,改排样就换了个落料刀模,花了不到八万。这钱赚的,比接十个订单都爽。
❗ 模具润滑别瞎堆。很多厂为了防粘模、减磨损,死命涂润滑油,不仅润滑油成本高,后续清洗零件还要多花好几道工序的钱。现在很多做中薄板冲压的厂,换成半干式冲压加模具纳米涂层,能省70%以上的润滑油成本,零件还干净,后续省了不少清洗钱。
✅ 定期检查凸凹模间隙。很多厂都是模具坏了才修,间隙大了零点几毫米都不管,结果冲出来的零件毛刺超标,直接报废,还伤冲床。改成每月抽查一次间隙,磨一次刃口,报废率直接降3个点出头,对中小冲压厂来说,这3个点就是纯利润啊。
干冲压这行,说难也难,说简单也简单。就是那一下压下去的事儿,可就是这一下,里面藏着几十年的功夫。你对进料的速度、材料的性子、模具的力道摸得越透,废的料就越少,赚的钱就越多。没什么捷径可走。
为什么绝大多数冲压报废,都出在不起眼的小细节?
很多外行人觉得,冲压不就是把钢板往模具上一压,出形状就行?技术含量全在模具和设备。 真不是。我干这行快二十年,见过百分之七八十的冲压报废,跟设备模具材料都没关系,就是工艺细节没调对。 就拿刚才说的那件事来说,客户改了料厚,从1.2mm改成1.5mm,设计图改了,模具毛坯也改了,就是没动拉伸筋的位置和宽度。料厚变了,拉伸阻力完全变了,进料速度不均,转角位置直接拉裂。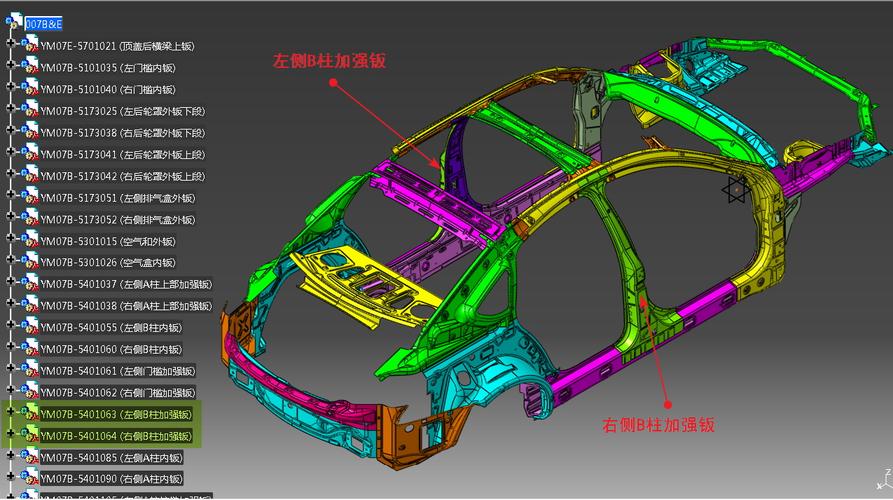 汽车B柱加强板冲压模具拉伸筋布置图
问:冲压转角开裂一定是材料的问题吗?
答:至少一半不是。大部分开裂都是拉伸阻力不均匀导致的。1mm以下的软钢转角开裂,大多是进料太慢,拉应变超过了材料本身的延伸率;1mm以上的高强度钢,反过来,很多是进料太快,转角位置刚性不够先起皱,再被模具挤裂。真遇到开裂,先别着急换材料,先调拉伸筋的间隙或者圆角,成本低,见效还快。
说实话,现在很多年轻的工艺员,都靠软件模拟出工艺,软件说没问题就直接开模,根本不考虑实际生产的误差。软件能给你方案,给不了老师傅手上那点对冲压的感觉,对吧?
新能源风口下,冲压工艺长出了哪些新变化?
这两年新能源汽车爆火,原来做传统冲压的厂,都抢着分一杯羹。可新能源要的冲压零件,跟原来传统汽车零件完全不是一回事。 原来我们做冲压,大多是做车身覆盖件、小结构件,尺寸公差放个0.5mm都能凑合用,现在做新能源,什么电池壳、电芯外壳、电机铁芯冲片,公差要求直接干到0.1mm以内,还要无毛刺、无划痕,对冲压的精度、稳定性要求翻了好几倍。 我去年接触过一个东莞的冲压厂,原来做家电零件,攒了两千万换了新线抢电池壳订单,做出来的零件平面度总是超差,合格率才六成。老板急得掉头发,找了好几拨人都没解决。最后还是发现,级进模的压料板弹力分布不对,落料的时候料片就翘了,后面冲压怎么可能准。改了四个压料弹簧的位置,合格率直接干到96%。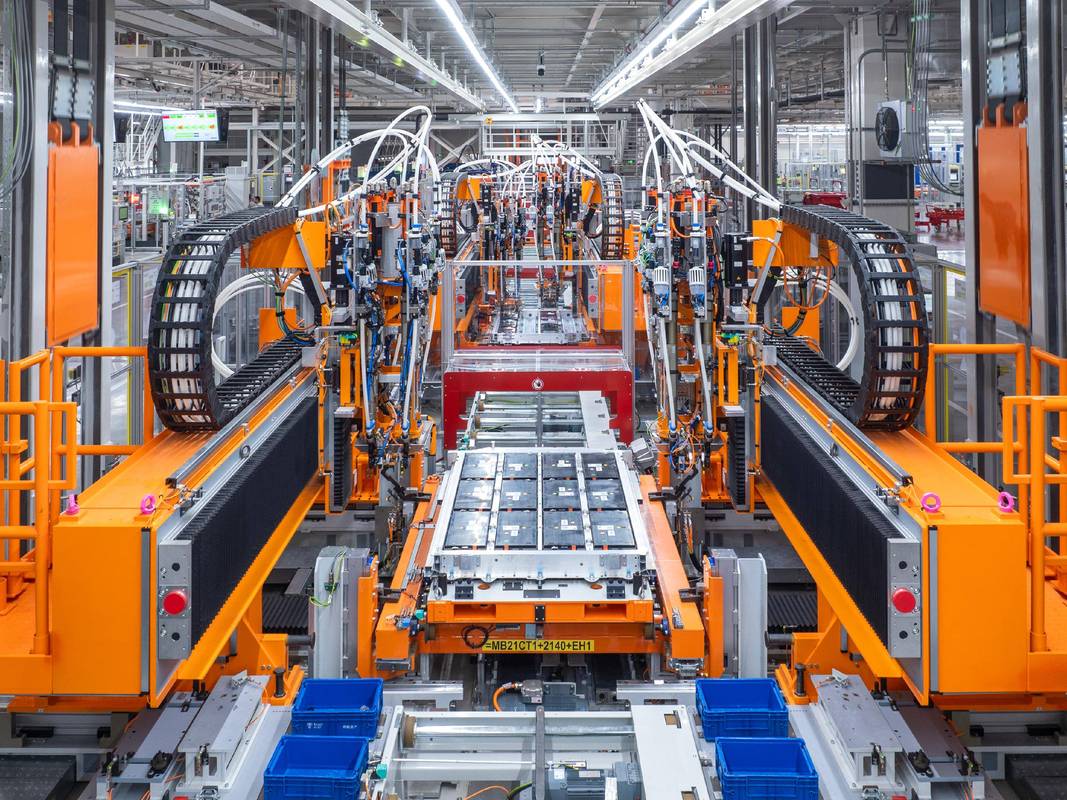 新能源汽车电池壳伺服冲压生产线现场
问:做新能源零件,必须换伺服冲压线吗?普通机械冲压不能用?
答:看产品说话。如果是做普通的支架、结构件,精度要求不高,原来的设备改改模具、调整参数就能用,没必要花大价钱换线。但如果是做电池壳、电芯外壳这种对精度和成型质量要求高的产品,那真得上伺服冲压。伺服冲压可以任意调整滑块的行程速度,拉深阶段慢走、缓压,能极大减少开裂和起皱,成品率能提十几个点,看似贵了大几百万,不到两年就能从良品率里赚回来。
不过话说回来,现在很多厂为了拿订单,盲目上高端设备,忽略了工艺本身的打磨,最后设备买了,钱没赚到,把自己拖死的也不在少数。
冲压厂降本,最容易被忽略的几个实用方向
 冲压厂降本,最容易被忽略的几个实用方向
干冲压的,天天喊降本,大多都盯着原材料砍价,要么就是抠人工,其实真正的大蛋糕,都在工艺细节里。我给你列几个我见过的见效最快的:
💡 排样优化。别小看开料那一步,我见过一个做门锁冲压零件的厂,原来的直排排样废料率18%,后来改成交叉对排,废料率直接降到11%,一年下来多省了三百多万原材料,改排样就换了个落料刀模,花了不到八万。这钱赚的,比接十个订单都爽。
❗ 模具润滑别瞎堆。很多厂为了防粘模、减磨损,死命涂润滑油,不仅润滑油成本高,后续清洗零件还要多花好几道工序的钱。现在很多做中薄板冲压的厂,换成半干式冲压加模具纳米涂层,能省70%以上的润滑油成本,零件还干净,后续省了不少清洗钱。
✅ 定期检查凸凹模间隙。很多厂都是模具坏了才修,间隙大了零点几毫米都不管,结果冲出来的零件毛刺超标,直接报废,还伤冲床。改成每月抽查一次间隙,磨一次刃口,报废率直接降3个点出头,对中小冲压厂来说,这3个点就是纯利润啊。
干冲压这行,说难也难,说简单也简单。就是那一下压下去的事儿,可就是这一下,里面藏着几十年的功夫。你对进料的速度、材料的性子、模具的力道摸得越透,废的料就越少,赚的钱就越多。没什么捷径可走。