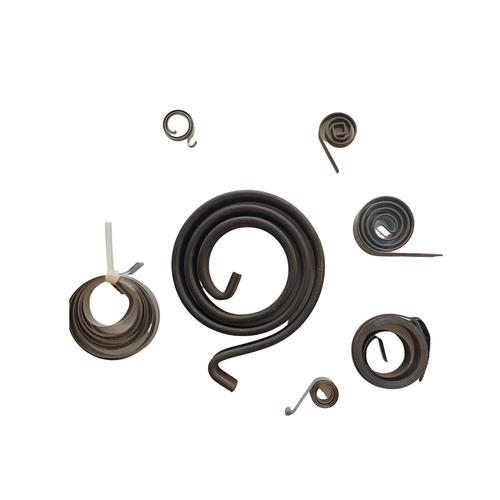
粉末冶金:被高端制造低估的隐形支柱
我跑了十几家长三角的精密零部件加工厂,最大的感受就是——现在制造业喊破头的降本、轻量化,一半的解法藏在粉末冶金里。以前谁瞧得上这个工艺?不就是做个门锁齿轮、自行车衬套的低端活吗?现在不一样了。
 新能源汽车粉末冶金变速箱零部件
很多刚接触的设计师都最关心核心差异问题,刚好整理成问答:
问:粉末冶金比传统机加工、锻造好在哪?真就只是便宜?
答:不全对。机加工是减材制造,切掉多余材料,普通复杂零件的材料利用率最多也就40%-50%,高端合金钢一吨几万块,切下来的废料卖都不值钱,贵的就是浪费的材料。粉末冶金是近净成型,金属粉末压完直接烧结,材料利用率能摸到95%以上,几乎没浪费。而且那些带多孔结构、复杂内齿的零件,机加工要开好几套工装,CNC车好几天,粉末冶金一次压型烧结就搞定,批量生产下来,单件成本直接砍30%到50%,这不香吗?现在最火的金属注射成形MIM,本身就是粉末冶金的分支,能做到微米级公差,手机摄像头支架、汽车毫米波雷达的结构件全靠它。
国产高端粉末冶金烧结炉生产车间
很多做小批量研发的客户都问过同一个问题,整理出来:
问:我只做几百件的小批量定制,用粉末冶金划算吗?
答:放在以前真不划算。传统压烧工艺要开钢模,一套模就是几万块,少于几千件根本收不回成本。现在不一样了,结合3D打印预成型的新工艺,小到几十件的定制样件,都能做,成本比开模低一半还多。当然,如果你的批量过万件,传统压烧还是性价比最高的选择,这个没得打。
之前碰到一个做了二十年机械设计的老工程师,开口就说粉末冶金容易有孔隙,强度不够不能用在受力件上。我只能说,这都是哪年的老黄历了?现在热等静压烧结工艺普及了,烧结完再用高温高压压一遍,零件密度能做到接近铸锻件,强度差不到5%,重量还轻了10%-15%,给风电做轴承保持架都能用,怎么就不能做受力件了?💡 别拿十年前的经验套现在的工艺。
选粉末冶金供应商,最容易踩的坑是什么?
我接触过不下二十个设计师,踩过的坑总结下来就这几个:
❗ 千万别只看报价不看原料。很多小厂为了压价格,用回收的废旧金属粉做原料,杂质多不说,流动性差,烧结出来的尺寸公差波动大,一批零件里有三分之一不合格,你做出来的整机都要跟着砸牌子。
❗ 一定要提前让供应商的工艺师介入设计。粉末冶金脱模有要求,不能做深槽直角、也不能做突然变截面的结构,一开始设计的时候没考虑,开模出来脱模脱不下来,改模的钱都够你重新开一套了。
✅ 靠谱的供应商一定会给你讲清楚烧结收缩率的问题。粉末冶金烧结完一定会收缩,差一点的厂家收缩率控制不准,做出来的零件尺寸差个几十丝,你装都装不上。
不过话说回来,现在整个制造业对粉末冶金的认知真的在变。以前它就是躲在产业链下游的配套小工艺,现在风电、新能源汽车、VR设备、人形机器人,哪个不要轻量化?哪个不想降本?粉末冶金刚好踩中了所有的需求点。就连最新的固态电池,研究人员都在试用水溶性粉末冶金做多孔集流体,一旦跑通量产,又是一个几千亿的新市场。
很多人找升级方向找破头,其实答案就在这些被你看不起的老工艺里。就说粉末冶金,再发展个五十年,它还能给你出新惊喜。
为什么新能源汽车抢着用粉末冶金零件?
现在打开任何一个新势力车企的零部件供应商名录,你都能找到好几家做粉末冶金的企业。特斯拉上海工厂的电机转子铁芯、国内混动车型的减速器行星架,很多都是粉末冶金成型的。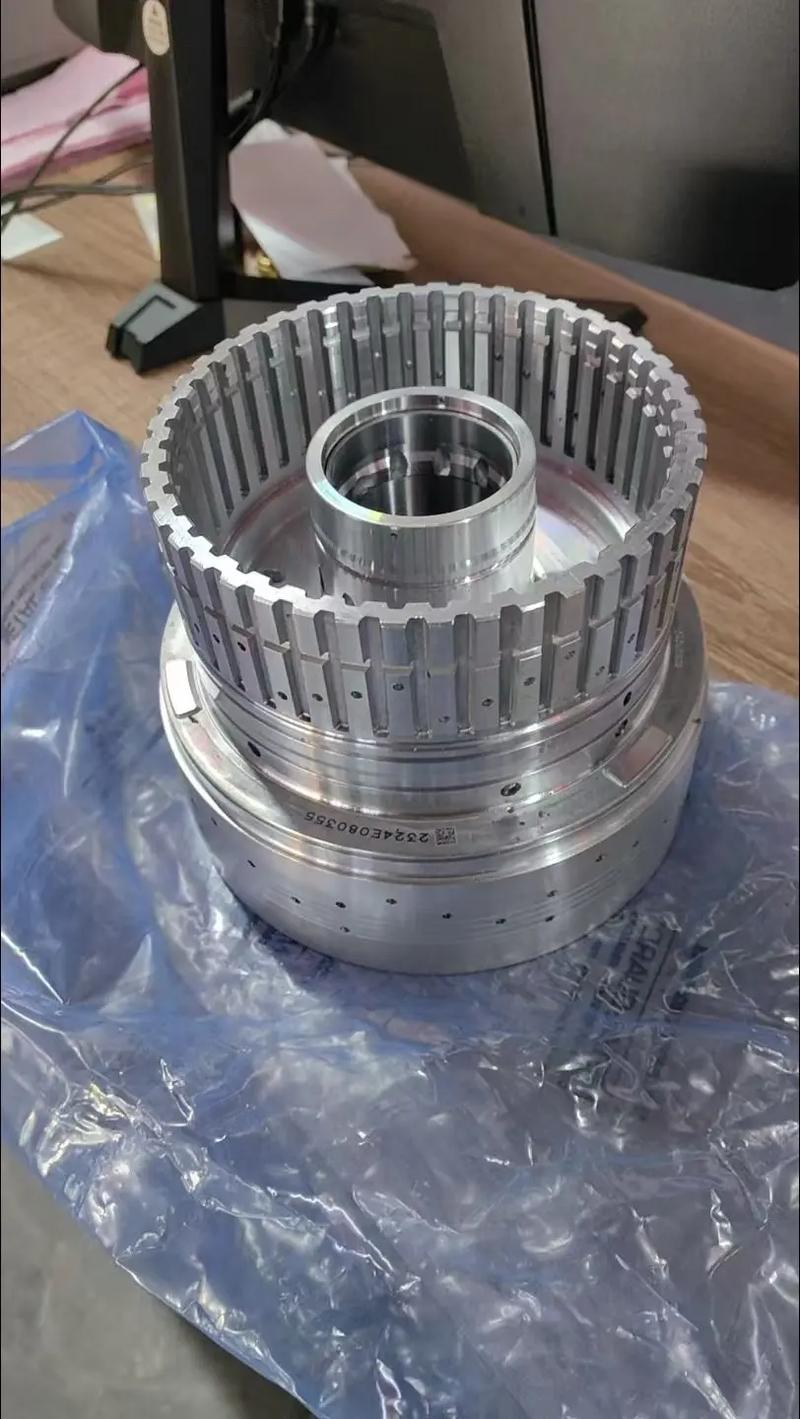 新能源汽车粉末冶金变速箱零部件
很多刚接触的设计师都最关心核心差异问题,刚好整理成问答:
问:粉末冶金比传统机加工、锻造好在哪?真就只是便宜?
答:不全对。机加工是减材制造,切掉多余材料,普通复杂零件的材料利用率最多也就40%-50%,高端合金钢一吨几万块,切下来的废料卖都不值钱,贵的就是浪费的材料。粉末冶金是近净成型,金属粉末压完直接烧结,材料利用率能摸到95%以上,几乎没浪费。而且那些带多孔结构、复杂内齿的零件,机加工要开好几套工装,CNC车好几天,粉末冶金一次压型烧结就搞定,批量生产下来,单件成本直接砍30%到50%,这不香吗?现在最火的金属注射成形MIM,本身就是粉末冶金的分支,能做到微米级公差,手机摄像头支架、汽车毫米波雷达的结构件全靠它。
国产粉末冶金真的能碰高端领域了?
说实话,放在十年前,这话我不敢说。高端粉末冶金的两个卡脖子点:一是高性能金属粉末原料,二是高精度烧结工艺,以前大半都捏在外资手里。航空用的高温合金粉末、新能源电机用的高致密软磁粉末,想买都要配额,价格翻三倍都不一定拿得到。 现在呢?上个月我去湖南宁乡调研,当地一家头部粉末冶金企业,已经拿出了量产的粘结钕铁硼粉末冶金零件,给大疆的工业无人机做电机定子,性能对标日本进口货,价格直接降了两成。很多人不知道,现在火出圈的金属3D打印,本质上也是粉末冶金的一个分支——都是粉末成型再烧结致密化,只是成型方法换了。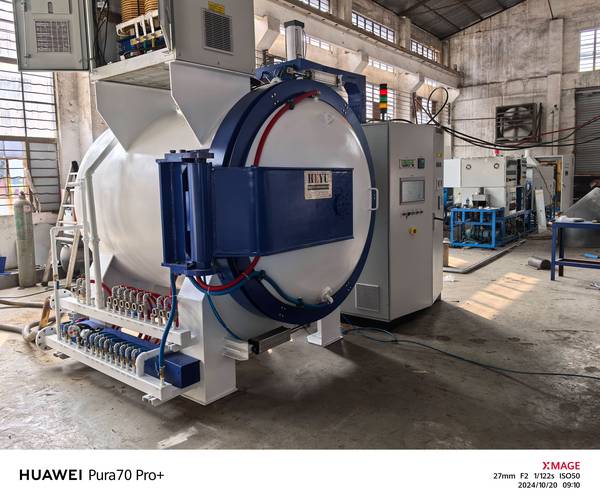 国产高端粉末冶金烧结炉生产车间
很多做小批量研发的客户都问过同一个问题,整理出来:
问:我只做几百件的小批量定制,用粉末冶金划算吗?
答:放在以前真不划算。传统压烧工艺要开钢模,一套模就是几万块,少于几千件根本收不回成本。现在不一样了,结合3D打印预成型的新工艺,小到几十件的定制样件,都能做,成本比开模低一半还多。当然,如果你的批量过万件,传统压烧还是性价比最高的选择,这个没得打。
之前碰到一个做了二十年机械设计的老工程师,开口就说粉末冶金容易有孔隙,强度不够不能用在受力件上。我只能说,这都是哪年的老黄历了?现在热等静压烧结工艺普及了,烧结完再用高温高压压一遍,零件密度能做到接近铸锻件,强度差不到5%,重量还轻了10%-15%,给风电做轴承保持架都能用,怎么就不能做受力件了?💡 别拿十年前的经验套现在的工艺。
选粉末冶金供应商,最容易踩的坑是什么?
 选粉末冶金供应商,最容易踩的坑是什么?
我接触过不下二十个设计师,踩过的坑总结下来就这几个:
❗ 千万别只看报价不看原料。很多小厂为了压价格,用回收的废旧金属粉做原料,杂质多不说,流动性差,烧结出来的尺寸公差波动大,一批零件里有三分之一不合格,你做出来的整机都要跟着砸牌子。
❗ 一定要提前让供应商的工艺师介入设计。粉末冶金脱模有要求,不能做深槽直角、也不能做突然变截面的结构,一开始设计的时候没考虑,开模出来脱模脱不下来,改模的钱都够你重新开一套了。
✅ 靠谱的供应商一定会给你讲清楚烧结收缩率的问题。粉末冶金烧结完一定会收缩,差一点的厂家收缩率控制不准,做出来的零件尺寸差个几十丝,你装都装不上。
不过话说回来,现在整个制造业对粉末冶金的认知真的在变。以前它就是躲在产业链下游的配套小工艺,现在风电、新能源汽车、VR设备、人形机器人,哪个不要轻量化?哪个不想降本?粉末冶金刚好踩中了所有的需求点。就连最新的固态电池,研究人员都在试用水溶性粉末冶金做多孔集流体,一旦跑通量产,又是一个几千亿的新市场。
很多人找升级方向找破头,其实答案就在这些被你看不起的老工艺里。就说粉末冶金,再发展个五十年,它还能给你出新惊喜。