为什么你的零件精度总不合格?90%的工厂都错在了量具选型上
我跑过不下一百家制造工厂,见过太多离谱的事。
花几百万换了进口五轴加工中心,良品率死活上不去。
拆了零件反复测,最后发现——问题出在一把几十块的游标卡尺上。
很多工厂把钱都砸在了设备上,偏偏在量具上抠抠搜搜,选型使用全凭经验,最后亏得底掉。
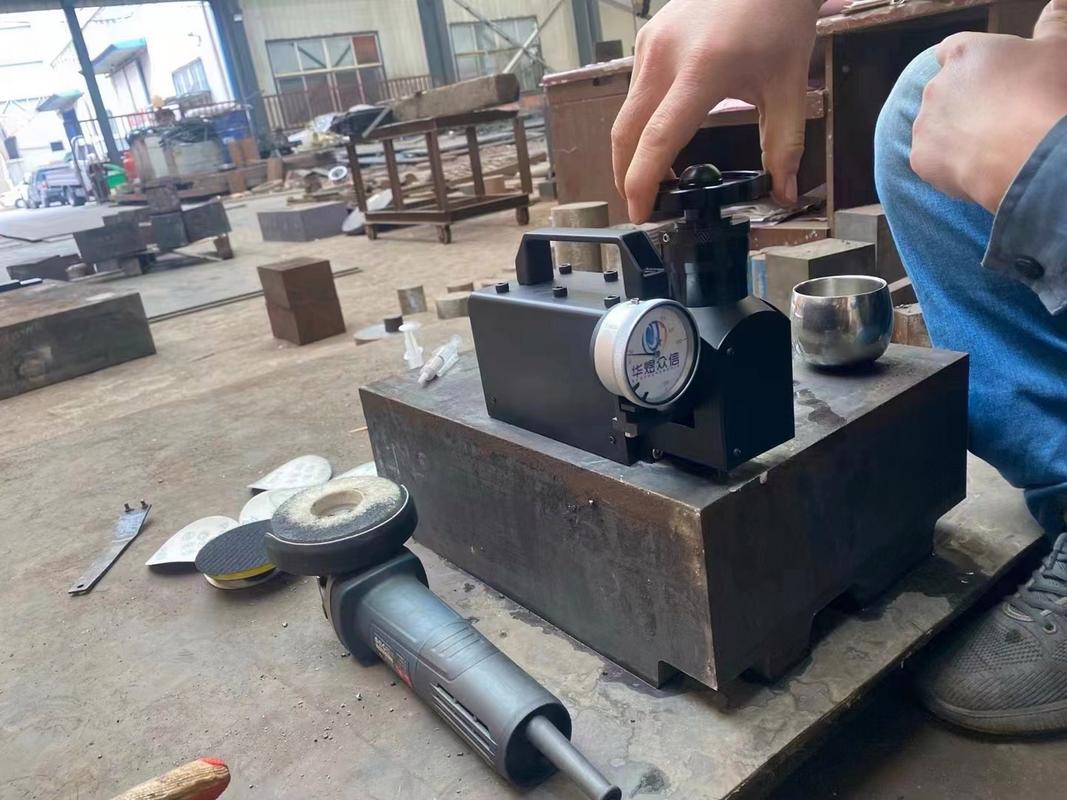
 机加工车间不同类型量具摆放图
问:我们工厂规模小,预算有限,买不起高端测量设备,能不能用基础量具凑合用?
答:完全没问题。小工厂做批量加工,根本没必要追求全尺寸检测。抓核心公差,用合格的通止规、校准过的千分尺,精度完全能满足要求。只要你定期校准,不比几万块的便携测量仪差,性价比高太多。
不过话说回来,要是做新品研发、小批量多品种加工,那一台靠谱的三坐标还是必须的,测复杂曲面轮廓,人工量具根本搞不定。对吧?
工业量具第三方校准实验室操作图
说实话,很多工厂对校准的认知错的离谱。校准不是拿个证给审核员看的,是给你自己的精度兜底的。量具不准,你所有的加工都是瞎蒙。
还有一个很多人忽略的细节:量具的存放。千分尺、游标卡尺用完随便扔工具箱里,和刀具螺丝撞在一起,用不了半年精度就歪了。好点的工厂放定置盒,高端量具要放进干燥柜,不然南方梅雨季节一闷,导轨生锈,直接废了。
✅ 给大家提个简单的存放要求:常用量具离开放定置台,不常用的锁干燥柜,定期清洁导轨上的切屑油污,一把千分尺用五六年精度都不会歪。
当下工厂量具管理的新实践
今年跑工厂,发现很多做新能源、高端汽配的工厂,量具管理早就数字化了。
每个量具贴个二维码,什么时候买的,下次校准时间是什么,谁在领用,扫一下就清楚。超期未校的量具,系统直接锁定不让用,从根源上避免了用错量具的问题。
💡 在线式量具现在用的越来越多了,直接对接工厂的MES系统,零件测完数据自动上传,自动归档,不会出现人工填数错填、漏填的问题,应付客户的追溯要求太方便了。之前帮一家新能源电池壳工厂做优化,他们换了在线式量具后,人工记录错误率从12%直接降到0,省了三个录数据的人工,太香了。
以前大家买量具,张嘴就要进口,蔡司、三丰怎么怎么好。现在不一样了,国产量具的精度进步太快,普通加工用的千分尺、卡尺、甚至入门级三坐标,国产的精度完全达标,价格比进口便宜一半,售后还快,一个电话当天就有人上门处理,进口品牌要等三四天,耽误生产谁耗得起?
❗ 这里提个醒:不管进口国产,新量具买回来了,千万不要拆包就直接用。一定要先校一遍,出厂也有不合格品,我见过不止一次新千分尺出厂误差就超了0.01mm,白干了半个月活才发现。
工业制造,差之毫厘谬以千里。
你机床再贵,工艺再先进,最后尺寸对不对,还是得靠量具说了算。把量具的事捋顺了,良品率自然就上去了,亏的钱自然就少了。就这么简单。
别把标准量具当万能钥匙用
大部分工厂的工具箱里,永远是那几样:游标卡尺、外径千分尺、百分表。不管什么零件什么工序,拿起来就测。 这不对。 不同的工序、不同的尺寸要求,匹配的量具完全不一样。 批量生产的定型零件,关键尺寸用定制通止规,效率比三坐标高十倍,成本只有百分之一。偏偏有人觉得通止规是低端货,非要每一件都上三坐标测,耽误产能不说,三坐标的探针耗损一年多花十几万,完全没必要。 高精度的平面度、粗糙度测量,你拿钢直尺塞进去怼,能测出准数才怪。必须换轮廓粗糙度仪,不然你连误差在哪都找不到。 还有温度的坑。 很多人没概念,不同材料的量具热膨胀系数差很多。你测100mm的尺寸,车间温度比20度的标准温度高10度,普通碳素钢制量具的误差就能到0.01mm,刚好超过很多精密零件的公差带。在高温车间做精密测量,一定要用低膨胀率的不锈钢或者碳化钨量具,别嫌贵,出一次废件的钱够买十把。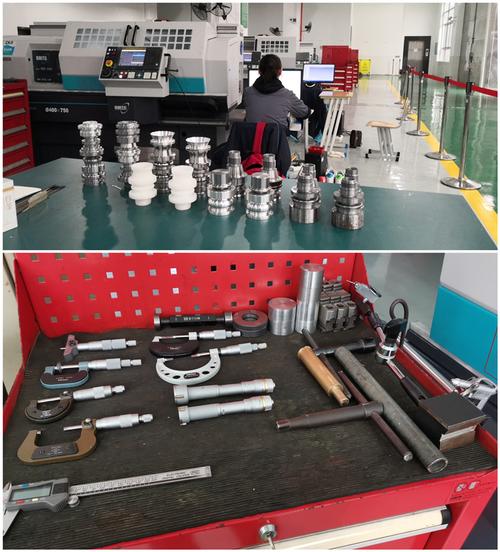 机加工车间不同类型量具摆放图
问:我们工厂规模小,预算有限,买不起高端测量设备,能不能用基础量具凑合用?
答:完全没问题。小工厂做批量加工,根本没必要追求全尺寸检测。抓核心公差,用合格的通止规、校准过的千分尺,精度完全能满足要求。只要你定期校准,不比几万块的便携测量仪差,性价比高太多。
不过话说回来,要是做新品研发、小批量多品种加工,那一台靠谱的三坐标还是必须的,测复杂曲面轮廓,人工量具根本搞不定。对吧?
量具校准的隐形坑,大部分工厂都没躲过
我接触过很多工厂,量具校准就是走个流程。每年把一堆量具送出去外校,拿一叠校准证书回来锁柜子里,之后一年再也不管。 你知道天天用的千分尺,砧面磨耗一个月就能偏出0.02mm吗?等到你整批零件出货被客户退回来,才发现量具偏了,晚了。 我亲眼见过一家做汽配的工厂,十万件转向器支架因为千分尺误差超差,全被客户退回,老板赔了两百万,才想起给量具做月度核查。说起来都心疼。 问:内校和外校到底该怎么安排,才既能符合要求又不浪费钱? 答:外校负责溯源,你的最高计量标准比如标准量块、基准量具,必须送有资质的机构外校,用来应付审核也保证精度溯源。日常在用的工作量具,一定要自己做期间核查,拿校准过的块规每周或者每月抽测,超差了立刻调整或者报废,别等出问题再补救。花不了多少时间,能帮你省几百万的废品损失。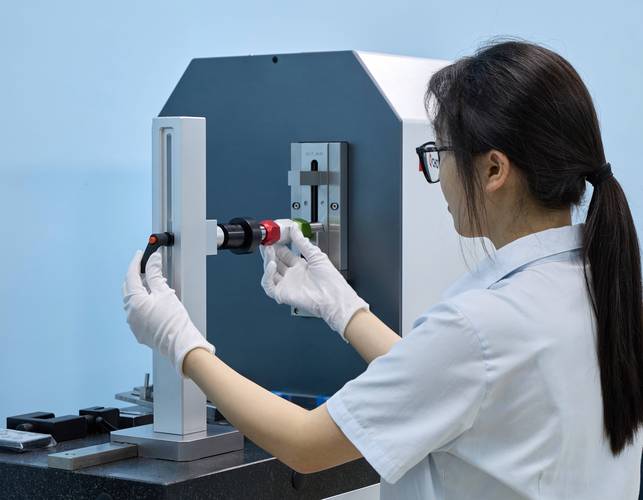 工业量具第三方校准实验室操作图
说实话,很多工厂对校准的认知错的离谱。校准不是拿个证给审核员看的,是给你自己的精度兜底的。量具不准,你所有的加工都是瞎蒙。
还有一个很多人忽略的细节:量具的存放。千分尺、游标卡尺用完随便扔工具箱里,和刀具螺丝撞在一起,用不了半年精度就歪了。好点的工厂放定置盒,高端量具要放进干燥柜,不然南方梅雨季节一闷,导轨生锈,直接废了。
✅ 给大家提个简单的存放要求:常用量具离开放定置台,不常用的锁干燥柜,定期清洁导轨上的切屑油污,一把千分尺用五六年精度都不会歪。
当下工厂量具管理的新实践
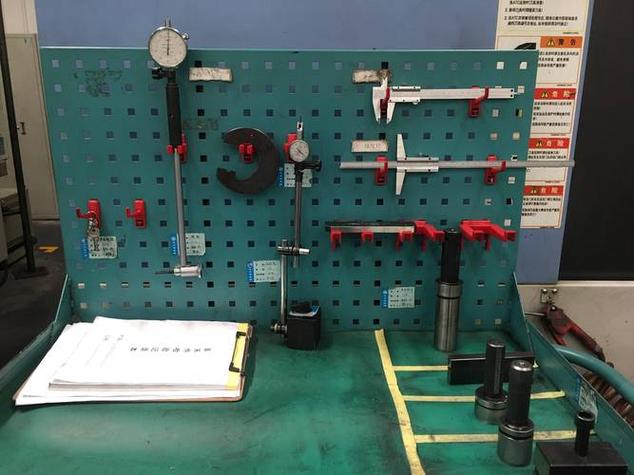 当下工厂量具管理的新实践
今年跑工厂,发现很多做新能源、高端汽配的工厂,量具管理早就数字化了。
每个量具贴个二维码,什么时候买的,下次校准时间是什么,谁在领用,扫一下就清楚。超期未校的量具,系统直接锁定不让用,从根源上避免了用错量具的问题。
💡 在线式量具现在用的越来越多了,直接对接工厂的MES系统,零件测完数据自动上传,自动归档,不会出现人工填数错填、漏填的问题,应付客户的追溯要求太方便了。之前帮一家新能源电池壳工厂做优化,他们换了在线式量具后,人工记录错误率从12%直接降到0,省了三个录数据的人工,太香了。
以前大家买量具,张嘴就要进口,蔡司、三丰怎么怎么好。现在不一样了,国产量具的精度进步太快,普通加工用的千分尺、卡尺、甚至入门级三坐标,国产的精度完全达标,价格比进口便宜一半,售后还快,一个电话当天就有人上门处理,进口品牌要等三四天,耽误生产谁耗得起?
❗ 这里提个醒:不管进口国产,新量具买回来了,千万不要拆包就直接用。一定要先校一遍,出厂也有不合格品,我见过不止一次新千分尺出厂误差就超了0.01mm,白干了半个月活才发现。
工业制造,差之毫厘谬以千里。
你机床再贵,工艺再先进,最后尺寸对不对,还是得靠量具说了算。把量具的事捋顺了,良品率自然就上去了,亏的钱自然就少了。就这么简单。