工业弹簧:被低估的设备隐形核心,决定整机寿命
你逛工厂的时候,眼睛总盯着几米高的油缸,几十万的电机转,没人会多看机架角落那根不起眼的弹簧一眼。对吧?我五年前去苏南一家工程机械厂做技改,亲眼见过一台刚发出去的三百吨挖掘机整机拉回来报废,拆到最后找原因,就是液压泵里一根五块钱的复位弹簧断了。就一根。亏了小一百万。这事我记到现在。
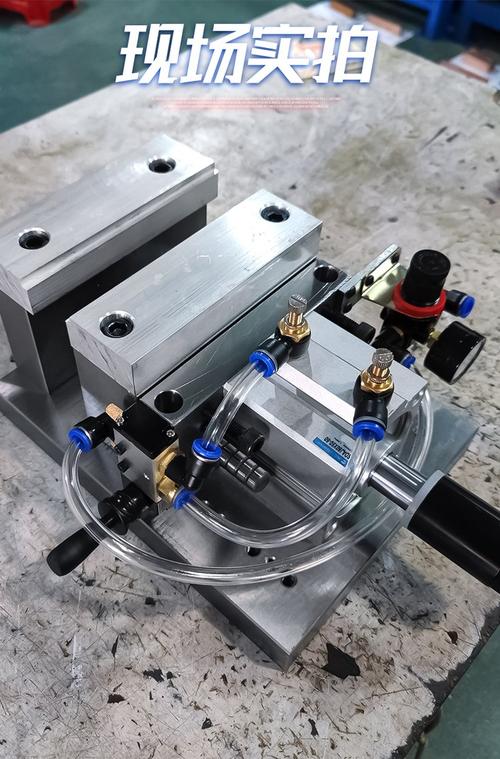
 工程机械液压系统复位弹簧实物图
很多采购选弹簧只看价格,比报价的时候一块钱都要砍,殊不知原料差一丝,热处理差一度,寿命差十倍都不止。
问:弹簧断裂大部分是什么原因?真的是材料硬度不够吗?
答:90%的弹簧断裂都和硬度没关系,都是疲劳失效。很多小厂做弹簧,下料的时候留毛刺,热处理的时候应力没消干净,应力全都集中在毛刺那一点,循环个几万次就裂了。还有不少是选型错了,把压缩弹簧当拉伸弹簧用,初始弹力就超了额定值,不出一年肯定断。
现在国内做高端工业弹簧的,早就不是当年的粗加工了。2023年之后,不少头部厂都用上了在线应力检测,每一根弹簧出来都过疲劳测试,不合格直接打回,给新能源车企做的悬架弹簧,已经能做到10年20万公里零衰减,这个水平放在十年前,想都不敢想。
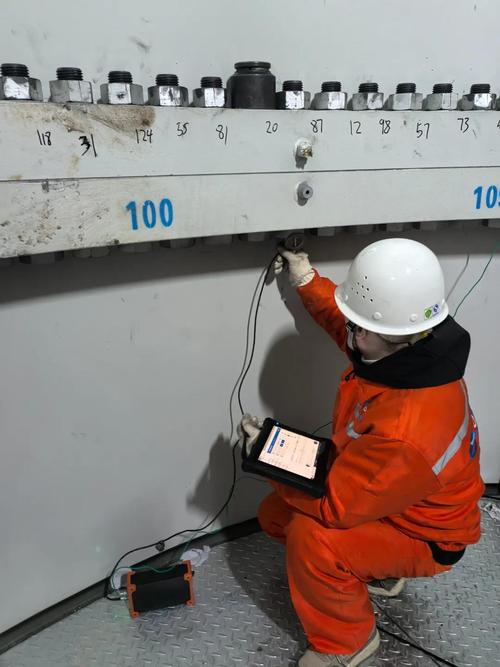
新能源汽车悬架弹簧成品硬度检测图
2024年弹簧行业的新变化你得知道
说实话,我今年跑了七八个弹簧厂,变化真的超出我预期。之前弹簧都是大批量标准化生产,小批量定制要开模,等半个月,几万块开模费,现在不对了。数控卷簧机普及之后,异形弹簧小批量定制,三天就能交货,开模费都省了,很多做小批量设备研发的工厂,终于不用蹲等弹簧了。
还有,现在碳中和抓的严,很多弹簧厂都把原来的氰化热处理改成了无氰渗氮,污染降了八成不说,弹簧的表面硬度更均匀,疲劳寿命还能提15%左右,成本只涨了不到5%,这个是真的双赢。
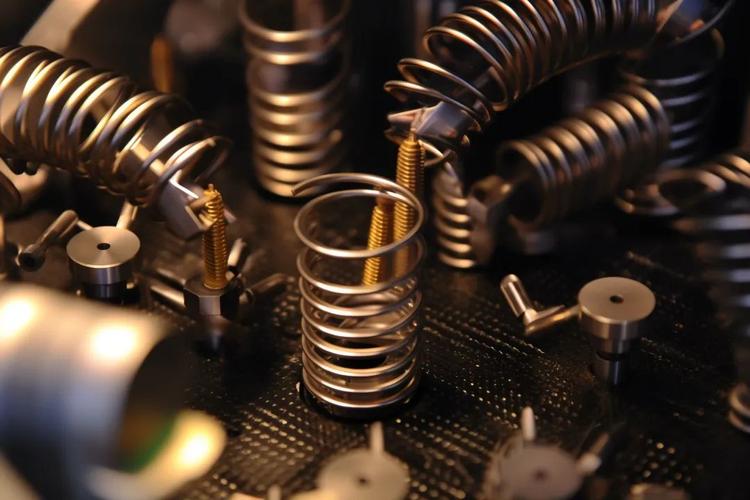
哦对,还有3D打印定制弹簧。上个月我去一个医疗设备厂,他们研发微创机器人,需要异形的微小弹簧,之前开模要六万,还做不了这么小,现在用金属3D打印,一天就打出来,几千块搞定,试错成本直接降了一个量级。
这事。改变了很多小批量高端设备研发的节奏。
你别不信,工业里的事故,十分之九都是小零件出问题。我见过太多团队,花几百万把主机设计的天衣无缝,最后栽在一根几块钱的弹簧上。前半年还有个做自动售卖机的客户找我吐槽,出货机构三个月就卡,换了三版结构,改了两次程序,折腾三个月,还是卡,最后拆开来发现,就是弹簧选了便宜货,弹力三个月就掉了20%,勾不住货,换了一根合格的弹簧,八块钱,问题立马解决。亏了上百万的订单,就因为省了三块钱。
工业从来都是拼细节。弹簧看着小,撑着的是整个设备的受力,真的不能马虎。
对吧?
别拿弹簧不当核心受力部件
很多人对弹簧的认知还停留在「能弹就行」,放在二十年前的普通农具里,这话没错。放到现在的工业设备里,不对。现在工业弹簧要扛的是什么?是每天几百万次的交变载荷,是零下几十度到零上几百度的温差,是化工腐蚀、海风盐蚀,还要保证十年不衰减,公差不能出半根头发丝。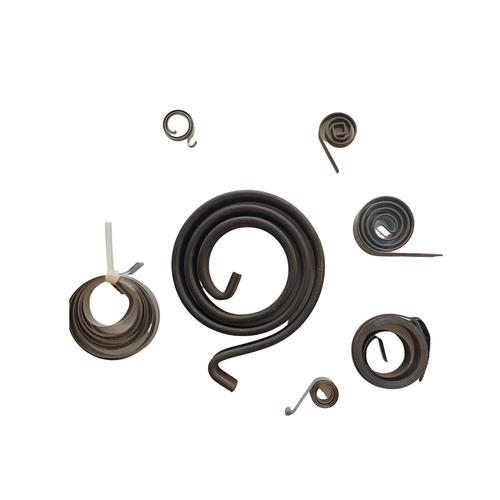 工程机械液压系统复位弹簧实物图
很多采购选弹簧只看价格,比报价的时候一块钱都要砍,殊不知原料差一丝,热处理差一度,寿命差十倍都不止。
问:弹簧断裂大部分是什么原因?真的是材料硬度不够吗?
答:90%的弹簧断裂都和硬度没关系,都是疲劳失效。很多小厂做弹簧,下料的时候留毛刺,热处理的时候应力没消干净,应力全都集中在毛刺那一点,循环个几万次就裂了。还有不少是选型错了,把压缩弹簧当拉伸弹簧用,初始弹力就超了额定值,不出一年肯定断。
现在国内做高端工业弹簧的,早就不是当年的粗加工了。2023年之后,不少头部厂都用上了在线应力检测,每一根弹簧出来都过疲劳测试,不合格直接打回,给新能源车企做的悬架弹簧,已经能做到10年20万公里零衰减,这个水平放在十年前,想都不敢想。
工业弹簧选型的几个避坑要点
说实话,选型错了,再好的弹簧也用不长。我整理几个见过最多的坑,给大家提个醒: ❗ 120℃以上的工作环境,别选普通碳素弹簧钢 普通弹簧钢超过100℃就开始慢慢应力松弛,弹力越来越小,到150℃直接掉一半都不止。电厂锅炉风门、发动机排气系统这些地方,必须选硅锰弹簧钢或者高温合金弹簧,别省那点钱,换一次弹簧停产一天,损失都够买一车好弹簧了。 ❗ 海边、化工环境的弹簧,一定要做防腐表面处理 很多人买弹簧只问弹力,忘了提腐蚀要求。风电塔筒的变桨弹簧、化工管道的阀门弹簧,不做镀硬镉或者达克罗防腐,最多两年就锈断,你爬一次几十米的塔筒换弹簧,人工费都好几万。 💡 高精度检测、自动化设备用弹簧,一定要定螺距 很多小厂做压缩弹簧都是变螺距,弹力误差能到15%,你装在高精度压力传感器上,检测数据直接飘,几十万的设备精度白瞎了。 问:现在进口弹簧还是比国产靠谱吗?有没有必要多花几倍钱买进口? 答:放在十年前,我肯定劝你高端设备用进口。现在真不是这个说法了。国内头部钢厂的弹簧钢原料,成分、纯净度已经能对标日本、德国的进口料,国内一线弹簧厂的卷簧精度能控制在0.01mm以内,氮化处理后的疲劳寿命,和进口弹簧差不到5%,价格只有进口的三分之一,交货还快,大部分工业场景完全够用。只有航天航空、高端芯片设备这种极端要求的,才需要选进口,真没必要盲目崇洋。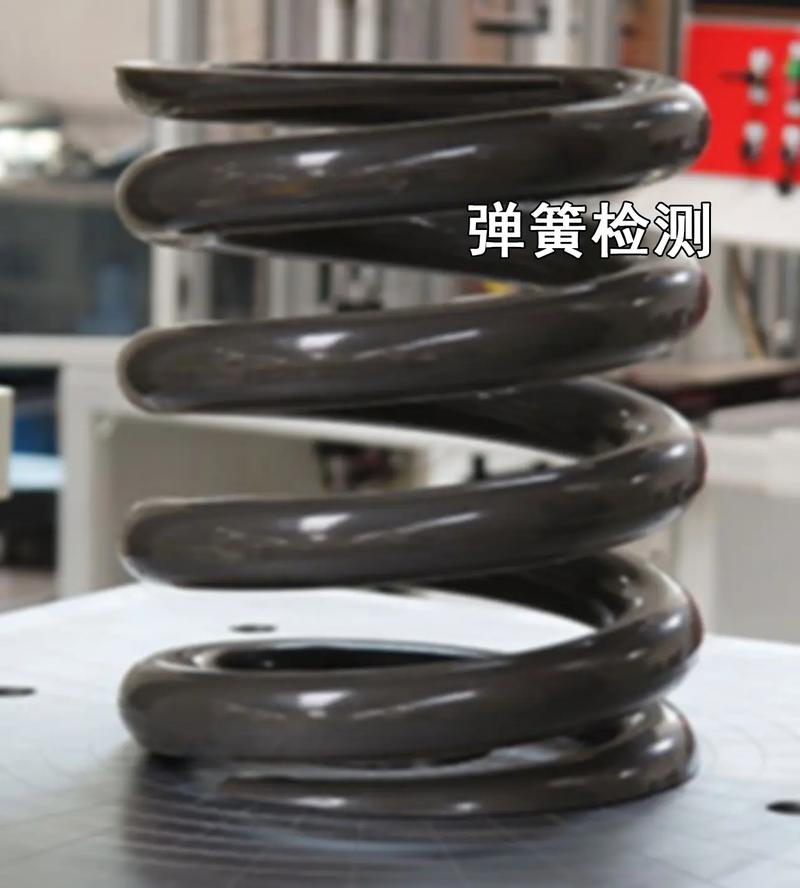 新能源汽车悬架弹簧成品硬度检测图
2024年弹簧行业的新变化你得知道
 2024年弹簧行业的新变化你得知道
说实话,我今年跑了七八个弹簧厂,变化真的超出我预期。之前弹簧都是大批量标准化生产,小批量定制要开模,等半个月,几万块开模费,现在不对了。数控卷簧机普及之后,异形弹簧小批量定制,三天就能交货,开模费都省了,很多做小批量设备研发的工厂,终于不用蹲等弹簧了。
还有,现在碳中和抓的严,很多弹簧厂都把原来的氰化热处理改成了无氰渗氮,污染降了八成不说,弹簧的表面硬度更均匀,疲劳寿命还能提15%左右,成本只涨了不到5%,这个是真的双赢。
哦对,还有3D打印定制弹簧。上个月我去一个医疗设备厂,他们研发微创机器人,需要异形的微小弹簧,之前开模要六万,还做不了这么小,现在用金属3D打印,一天就打出来,几千块搞定,试错成本直接降了一个量级。
这事。改变了很多小批量高端设备研发的节奏。
你别不信,工业里的事故,十分之九都是小零件出问题。我见过太多团队,花几百万把主机设计的天衣无缝,最后栽在一根几块钱的弹簧上。前半年还有个做自动售卖机的客户找我吐槽,出货机构三个月就卡,换了三版结构,改了两次程序,折腾三个月,还是卡,最后拆开来发现,就是弹簧选了便宜货,弹力三个月就掉了20%,勾不住货,换了一根合格的弹簧,八块钱,问题立马解决。亏了上百万的订单,就因为省了三块钱。
工业从来都是拼细节。弹簧看着小,撑着的是整个设备的受力,真的不能马虎。
对吧?