旋转机械设备振动控制:从故障抢修到预判维护的工业落地指南
上个月去南方的一家造纸厂做技术支持,厂长拉着我去看刚停掉的制浆线,三台主驱动电机烧了两台。拆开来一看,轴承磨得不成样子。问了一圈,运维说半年前就觉得振动不对,想着凑合用,结果这下好了,停线三天,损失快两百万!
这不是个例对吧?工业领域里,电机、泵、风机、汽轮机这些旋转设备,八成以上的故障都能从振动前兆里追踪到,振动控制做不好,说再多降本增效都是空中楼阁。
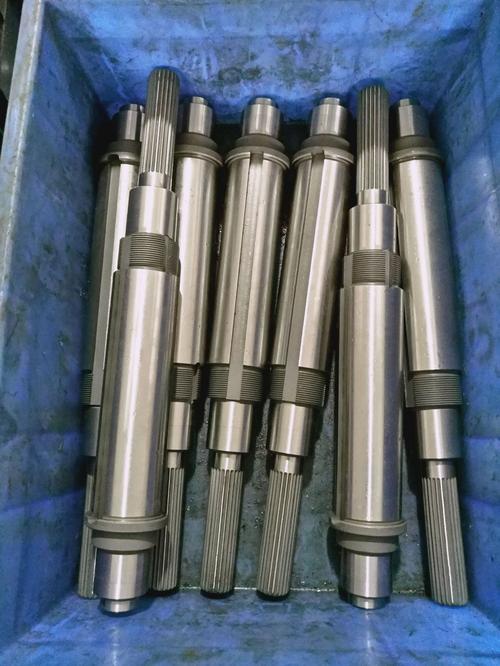
 造纸厂主驱动电机振动故障拆解现场图
很多工厂老板提起振动控制,第一反应就是“这是大设备才要做的事,我们小厂用不着”,还有人觉得振动控制就是坏了再修,平时没必要花那个钱。
说实话,这种认知不知道坑了多少工厂。
振动是个典型的累积过程,一点点动平衡偏差,一点点基础松动,慢慢就会放大磨损速度,最后直接打坏整个轴系,等到出问题再抢修,成本是提前控制的十几倍都不止。
问:我们厂都是几十千瓦的小型加工设备,也需要做振动控制吗?
答:太需要了。我早年在汽配行业跑现场,见过一家冲压厂,一台15kw的冲床因为底座螺栓松了振动超标,打出的零件公差偏了0.2mm,整批十万件零件全废,损失比做十年振动维护的钱都多。振动控制从来不是大项目大设备的专属,只要是做转动、往复运动的设备,都有振动,超标就会出问题。
很多人还会把振动检测和振动控制混为一谈,检测只是手段,控制才是最终目的。你花大价钱测出来振动超标,不去处理,等于白扔钱。
锂电卷绕机主动振动控制模块安装现场图
3. 源头结构优化振动控制:这是在设备设计阶段就做的工作,现在很多离心泵厂改叶轮叶片的数量和角度,就是为了避开流体激振的频率,从源头上降低振动产生。老设备改造也常用,很多老设备用了十几年基础沉降,刚好撞上共振,就需要重新做结构补强,改变固有频率解决问题。
问:我们厂有一批用了十年的老引风机,振动一直超标,换了三次阻尼垫都不管用,该选哪种方案?
答:先去测共振啊!绝大多数情况都是基础沉降后,固有频率变了,刚好和风机转动频率对上形成共振,这种情况换阻尼根本没用。要么重新做基础补强改变固有频率,要么微调风机转速错开共振区,问题直接就解决了,别上来就瞎换零件白花钱。
2024年振动控制的新实践:从治已病到治未病
这两年工业互联网在制造业落地速度真的超出我预期,振动控制早就跳出了“出问题再抢修”的老路子,现在都是提前控,和预测性维护绑得死死的。
现在国产的低功耗振动传感器已经做到几十块钱一个,给核心设备都装上,实时把振动数据传到本地平台,算法自动识别振动烈度、频率成分的异常,一旦偏离合格区间就提前报警,运维提前做动平衡、换轴承,把振动控制在标准范围内,根本不会等到停线出事。
上个月去苏州一家风电运维企业,他们给十几个风场做了这套振动控制预判体系,原来每台风机每年因为振动故障停个两三次,现在一年最多停一次,整体运维成本降了快30%。真的挺惊喜的。
💡 给中小工厂提个醒:不要上来就砸钱做全工厂的预判式振动控制,先挑三五台你厂离不开的核心设备,先做,先尝到甜头再慢慢扩,不香吗?
❗ 还有个大坑一定要避:很多人做振动控制,只调设备本身,不查基础。我见过不下十次,设备本身动平衡做得没问题,基础软得像豆腐,振动还是降不下来,全白忙活。所以排查问题第一步,一定先查基础,再查设备。
说实话,工业生产里,太多人盯着大项目大投资,反而忽略了振动控制这种不起眼的小事。可就是这种小事,往往决定了你一年能省多少钱,能多赚多少钱。设备安稳转,比什么都强。
为什么工业现场的振动控制总被低估
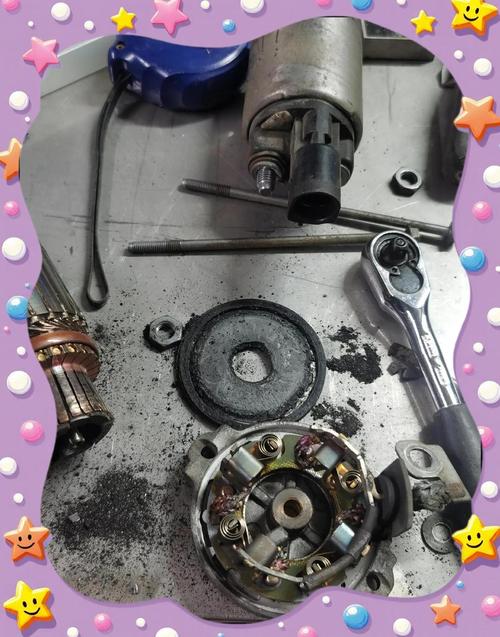 造纸厂主驱动电机振动故障拆解现场图
很多工厂老板提起振动控制,第一反应就是“这是大设备才要做的事,我们小厂用不着”,还有人觉得振动控制就是坏了再修,平时没必要花那个钱。
说实话,这种认知不知道坑了多少工厂。
振动是个典型的累积过程,一点点动平衡偏差,一点点基础松动,慢慢就会放大磨损速度,最后直接打坏整个轴系,等到出问题再抢修,成本是提前控制的十几倍都不止。
问:我们厂都是几十千瓦的小型加工设备,也需要做振动控制吗?
答:太需要了。我早年在汽配行业跑现场,见过一家冲压厂,一台15kw的冲床因为底座螺栓松了振动超标,打出的零件公差偏了0.2mm,整批十万件零件全废,损失比做十年振动维护的钱都多。振动控制从来不是大项目大设备的专属,只要是做转动、往复运动的设备,都有振动,超标就会出问题。
很多人还会把振动检测和振动控制混为一谈,检测只是手段,控制才是最终目的。你花大价钱测出来振动超标,不去处理,等于白扔钱。
工业现场落地的三类振动控制方案,没有花架子
我做了十几年工业现场支持,从来不推那些看起来高大上实际用不起的方案,能用、省钱、解决问题就是好方案。目前主流落地的方案分三类,适合不同场景: 1. 被动振动控制:这是目前80%现场问题的首选方案,成本最低,见效最快。说白了就是通过加减振垫、阻尼器,重新调整设备的固有频率,避开共振区,或者吸收多余振动能量。新安装的风机启动振动大,重新做动平衡换个适配硬度的橡胶阻尼垫,大部分问题当场就能解决。 2. 主动振动控制:适合对振动精度要求极高的场景,比如精密五轴机床、锂电卷绕机、风电主轴这些,被动控制压不住的振动,就得上主动模块,通过振动传感器实时采集数据,反向输出一个抵消振动的作用力,消振效果非常惊艳...就是前期成本不低。不过话说回来,做精密加工的工厂,哪怕多花十万块,能把产品良率提两个点,不出三个月就能回本对吧?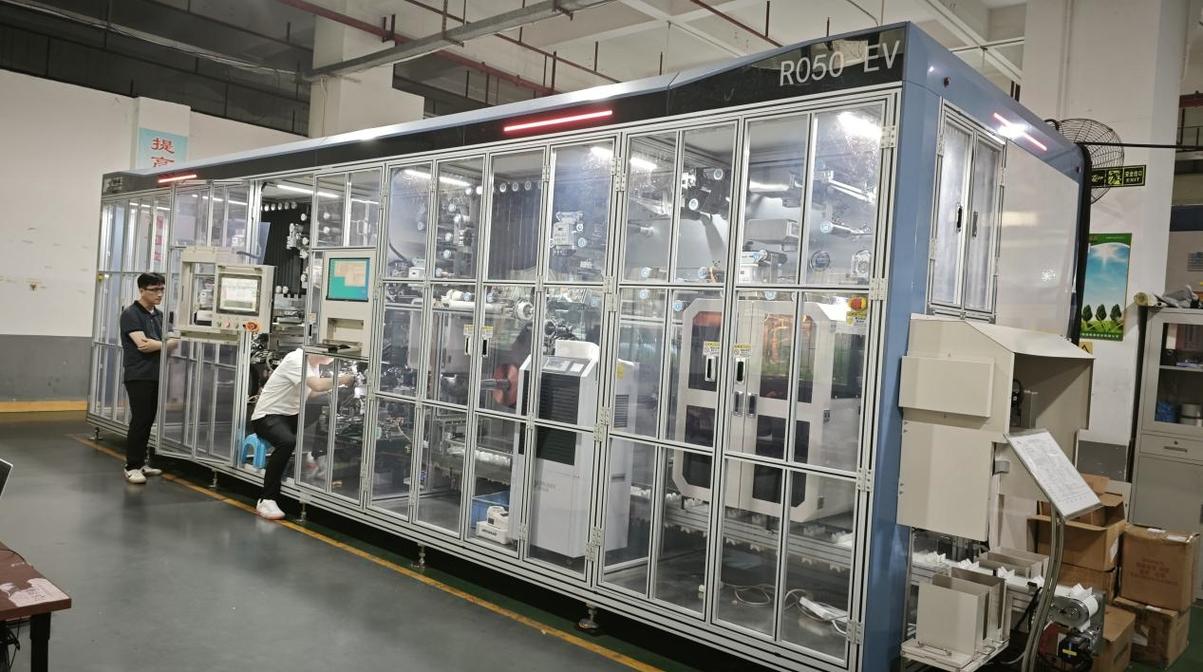 锂电卷绕机主动振动控制模块安装现场图
3. 源头结构优化振动控制:这是在设备设计阶段就做的工作,现在很多离心泵厂改叶轮叶片的数量和角度,就是为了避开流体激振的频率,从源头上降低振动产生。老设备改造也常用,很多老设备用了十几年基础沉降,刚好撞上共振,就需要重新做结构补强,改变固有频率解决问题。
问:我们厂有一批用了十年的老引风机,振动一直超标,换了三次阻尼垫都不管用,该选哪种方案?
答:先去测共振啊!绝大多数情况都是基础沉降后,固有频率变了,刚好和风机转动频率对上形成共振,这种情况换阻尼根本没用。要么重新做基础补强改变固有频率,要么微调风机转速错开共振区,问题直接就解决了,别上来就瞎换零件白花钱。
2024年振动控制的新实践:从治已病到治未病
 2024年振动控制的新实践:从治已病到治未病
这两年工业互联网在制造业落地速度真的超出我预期,振动控制早就跳出了“出问题再抢修”的老路子,现在都是提前控,和预测性维护绑得死死的。
现在国产的低功耗振动传感器已经做到几十块钱一个,给核心设备都装上,实时把振动数据传到本地平台,算法自动识别振动烈度、频率成分的异常,一旦偏离合格区间就提前报警,运维提前做动平衡、换轴承,把振动控制在标准范围内,根本不会等到停线出事。
上个月去苏州一家风电运维企业,他们给十几个风场做了这套振动控制预判体系,原来每台风机每年因为振动故障停个两三次,现在一年最多停一次,整体运维成本降了快30%。真的挺惊喜的。
💡 给中小工厂提个醒:不要上来就砸钱做全工厂的预判式振动控制,先挑三五台你厂离不开的核心设备,先做,先尝到甜头再慢慢扩,不香吗?
❗ 还有个大坑一定要避:很多人做振动控制,只调设备本身,不查基础。我见过不下十次,设备本身动平衡做得没问题,基础软得像豆腐,振动还是降不下来,全白忙活。所以排查问题第一步,一定先查基础,再查设备。
说实话,工业生产里,太多人盯着大项目大投资,反而忽略了振动控制这种不起眼的小事。可就是这种小事,往往决定了你一年能省多少钱,能多赚多少钱。设备安稳转,比什么都强。