机加工人藏在抽屉里的秘密:为什么好刀具能省出一套房?
上周去东莞长安的汽配产业园跑客户,进了一家做新能源汽车结构件的加工厂,厂长拉开车间角落一个半人高的铁抽屉,满满当当全是用过的废刀具。
堆得最上面的几个,刀头还亮着,没怎么磨损,就是精度掉了两个丝,就被扔在这儿了。
全是钱啊。
厂长说,这一抽屉,小两万块,一年下来光扔废刀具就能扔出去十几万,赶上行情不好的时候,这就是小半个工人的年薪。
 机加工车间废刀具回收箱
问:现在国产刀具进步这么大,是不是还有必要买进口刀具?
答:这个问题我每周都能被问到三次,其实核心还是看你干的什么活。你要是干普通的钣金机架、钻几个安装孔,几十块钱的国产刀完全够用,没必要花那个冤枉钱。但要是干硬度HRC50以上的模具钢,或者精度要求控制在1丝以内的航空结构件,目前进口刀具的寿命和稳定性还是比国产高一大截——不是崇洋媚外,是人家确实做了几十年的涂层积累,这个差距得承认。你活要求高,就得用好刀,不然做废一个零件,损失顶得上十把进口刀钱,太亏了。
说实话,现在机加工的利润薄得像张纸,一个零件赚个几分几毛,哪里经得住你在刀具上瞎造?
数控加工中心模块化刀具组装展示
问:模块化刀具看起来好,但是入门费高不高?中小厂要不要跟风换?
答:还是看你的生产情况。如果你厂就一两台加工中心,一年到头就干一款产品,换型次数一年都没几次,那真没必要,你买一套模块化刀的钱,够买五六把传统整刀了,划不来。但如果你是做多品种小批量,每个月换个三五次产品,不同工序要换不同的刀头,那模块化绝对能帮你省大钱。原来你不同工序得备不同的整刀,库存压一大堆,现在一根刀杆换不同头就能搞定,库存直接降70%,而且对刀精度还更高,换刀快了,开机时间就多了,一个月多干不少活。
三个踩坑踩出来的选刀经验,看完就能用
我整理了几个日常选刀最容易错的点,都是老机加工们摔过跟头总结出来的:
💡 不是越硬的刀具越好
很多人一听HRC60的刀就眼睛发亮,不管干什么活都买最硬的,结果干软铝的时候粘刀粘得一塌糊涂,切出来的面全是毛刺,反而不如低硬度的刀好用。选刀得看加工材料,软铝、铜这类塑性材料,要选涂层光滑、韧性好的,高硬度钢材才需要高硬度的刀具基材。
❗ 别在刀柄上省钱
好多人刀买的是几千块的进口好刀,刀柄贪便宜买几百块的杂牌,结果刀柄跳动差了两三丝,刀具的寿命直接砍半,加工精度还达不到,真的是白瞎了好刀!一把好刀柄能用五六年,平均下来一年没几个钱,千万别省这个。
✅ 修磨过的刀别碰精加工
很多厂为了省钱,粗加工用完的刀磨一磨,接着干精加工,看起来省了买新刀的钱,结果加工出来的表面粗糙度差一倍,要么返工要么报废,反而亏得更多。修磨刀用来干粗活没问题,精加工一定要用新刀或者精度达标的刀。
不过话说回来,一千个人干机加工有一千种选刀的方法,没有最好的刀具,只有最适合你当前活的刀具。
前几天碰到一个干了三十年的老铣工,他说刀具就是机加工的手,你用顺手了,干起活来才能快准稳,才能赚到钱。
深以为然。
为什么90%的中小加工厂都在刀具上吃暗亏
我跑机加工圈子快十五年,见过太多老板在刀具成本上算错账。 开口第一句永远是“你这刀多少钱一把?”,从来不会问“这一把刀能干多少个活?”。 只看单把进价,不看单位加工成本,是最多人踩的坑。 我去年接触过一家做铝合金轮毂的工厂,原来一直用十几块钱一把的杂牌铣刀,每天至少换两次刀,磨个两三次就直接废了,算下来干一个轮毂的刀具成本快五毛钱,一个月出十万个轮毂,就是五万块打水漂。后来换了国内大厂做的AlTiN纳米涂层刀,单把进价八十多,是原来的四倍,但是一把刀能干满12天不用换,单位成本直接降到一毛二,一个月省了三万八。 一年下来,省出一辆SUV不是瞎说。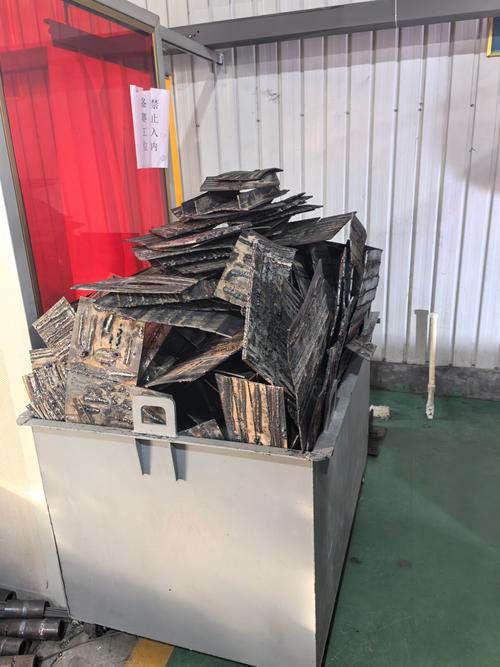 机加工车间废刀具回收箱
问:现在国产刀具进步这么大,是不是还有必要买进口刀具?
答:这个问题我每周都能被问到三次,其实核心还是看你干的什么活。你要是干普通的钣金机架、钻几个安装孔,几十块钱的国产刀完全够用,没必要花那个冤枉钱。但要是干硬度HRC50以上的模具钢,或者精度要求控制在1丝以内的航空结构件,目前进口刀具的寿命和稳定性还是比国产高一大截——不是崇洋媚外,是人家确实做了几十年的涂层积累,这个差距得承认。你活要求高,就得用好刀,不然做废一个零件,损失顶得上十把进口刀钱,太亏了。
说实话,现在机加工的利润薄得像张纸,一个零件赚个几分几毛,哪里经得住你在刀具上瞎造?
2024年刀具圈的新玩法,中小厂也能用得上
这两年刀具圈变化真的不小,不是说材料变了,是整个玩法都变了。 原来你买刀,都是整把买,整把扔,现在越来越多的品牌做模块化可换头刀具,刀杆不用换,只换刀头,成本直接降了一半不说,换刀时间也从十分钟缩到两分钟,对多品种小批量的加工厂太友好了。 还有就是刀具全生命周期管理,现在不少第三方服务商给你包了,从刀具入库、修磨、回收全管,你按加工出来的合格零件数给服务费就行,不用自己囤几十上百万的刀具库存,现金流一下就活了,很多小厂原来囤刀具占了几十万的周转资金,现在全解放出来买新设备了。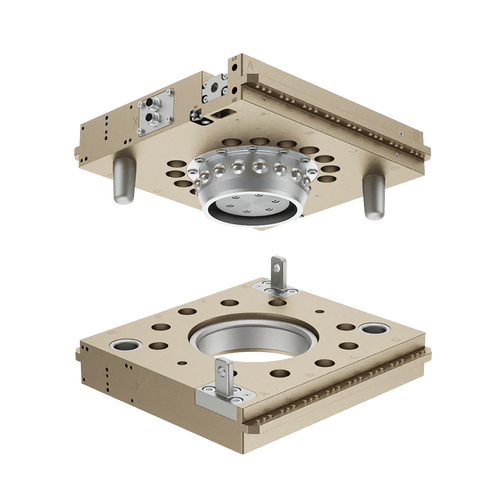 数控加工中心模块化刀具组装展示
问:模块化刀具看起来好,但是入门费高不高?中小厂要不要跟风换?
答:还是看你的生产情况。如果你厂就一两台加工中心,一年到头就干一款产品,换型次数一年都没几次,那真没必要,你买一套模块化刀的钱,够买五六把传统整刀了,划不来。但如果你是做多品种小批量,每个月换个三五次产品,不同工序要换不同的刀头,那模块化绝对能帮你省大钱。原来你不同工序得备不同的整刀,库存压一大堆,现在一根刀杆换不同头就能搞定,库存直接降70%,而且对刀精度还更高,换刀快了,开机时间就多了,一个月多干不少活。
三个踩坑踩出来的选刀经验,看完就能用
 三个踩坑踩出来的选刀经验,看完就能用
我整理了几个日常选刀最容易错的点,都是老机加工们摔过跟头总结出来的:
💡 不是越硬的刀具越好
很多人一听HRC60的刀就眼睛发亮,不管干什么活都买最硬的,结果干软铝的时候粘刀粘得一塌糊涂,切出来的面全是毛刺,反而不如低硬度的刀好用。选刀得看加工材料,软铝、铜这类塑性材料,要选涂层光滑、韧性好的,高硬度钢材才需要高硬度的刀具基材。
❗ 别在刀柄上省钱
好多人刀买的是几千块的进口好刀,刀柄贪便宜买几百块的杂牌,结果刀柄跳动差了两三丝,刀具的寿命直接砍半,加工精度还达不到,真的是白瞎了好刀!一把好刀柄能用五六年,平均下来一年没几个钱,千万别省这个。
✅ 修磨过的刀别碰精加工
很多厂为了省钱,粗加工用完的刀磨一磨,接着干精加工,看起来省了买新刀的钱,结果加工出来的表面粗糙度差一倍,要么返工要么报废,反而亏得更多。修磨刀用来干粗活没问题,精加工一定要用新刀或者精度达标的刀。
不过话说回来,一千个人干机加工有一千种选刀的方法,没有最好的刀具,只有最适合你当前活的刀具。
前几天碰到一个干了三十年的老铣工,他说刀具就是机加工的手,你用顺手了,干起活来才能快准稳,才能赚到钱。
深以为然。