模具钢选不对?干冲压的都懂半年白忙是什么滋味
干冲压开模具厂的,谁没踩过模具钢的坑。刚花十几万进的料,开出来的模具,不到三千冲就崩口掉渣。半年的利润,直接砸进去了。
你说找供应商说理,人家一句“你热处理没做好”就给你推干净。说来说去,还是自己没搞懂这里的门道。
 冲压模具崩口失效模具钢金相对比图
问:市面上同型号的模具钢差价能差好几倍,是不是都是商家在乱加价?
答:还真不全是。大钢厂的料经过多轮精炼,硫磷杂质控得极低,晶粒均匀度、偏析度都符合国标高端要求,热处理的时候变形小,不容易开裂。小厂用回收废钢回炉重炼的,杂质多不说,晶粒大小不均,你切割的时候就容易歪,热处理一降温直接裂,哪怕勉强成型,冲不了几百次就掉块。差的不是那0.1%的成分,是冶炼工艺差着十几年的水平啊。
说白了,你买便宜料省的那几万块,不够你开模修模耽误的工时钱。
不过话说回来,不是贵的就一定好,很多人花了进口料的钱,买错了类型,照样不好使。
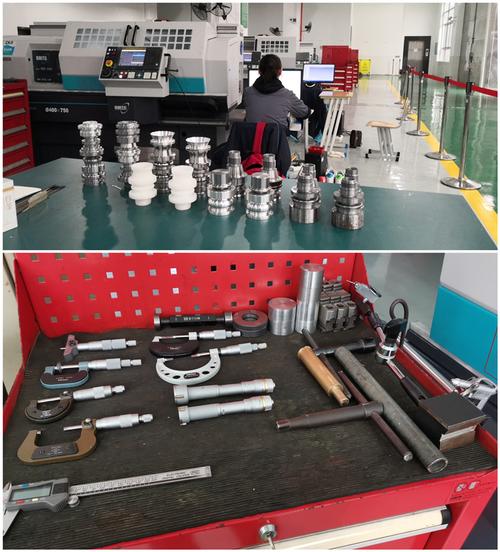
不同类型模具钢加工成品模具实物图
问:现在吹得很火的粉末冶金模具钢,普通中小工厂值得换吗?
答:完全看你的产品定位。要是你做高精度的硬质合金冲头,或者冲硬度特别高的硅钢片,做高端耐磨塑料模具,那粉末冶金模具钢比如M390确实能打,寿命是普通DC53的三到五倍,算下来单位成本反而更低。但要是你只是冲普通的民用铁皮,做普通塑料收纳盒,那完全没必要。一公斤粉末钢比DC53贵五六倍,摊下来你每个产品的利润直接没了,纯属交智商税。
对吧,适合自己订单的才是最好的。
2024年国内模具钢行业的新变化,很多老厂长都还没跟上
放在十年前,稍微做点高端订单,老板都抢着买进口模具钢,觉得国内的料就是不行。现在呢?我上个月跑长三角珠三角的十几个模具厂,有超过一半都换用国内大钢厂的料了。
抚顺特钢、宝钢这些大厂出的模具钢,现在成分控制、冶炼工艺根本不输进口,性能差不到5%,价格直接便宜三分之一,算下来一套大模具能省十几万,这不香吗?
还有一个新变化,现在很多特钢厂做定制化模具钢,你要什么硬度、什么韧性需求,直接给你调制好,不用你自己买了料再折腾热处理,省了至少三天的工期,对赶订单的工厂来说太香了。
哦对了,现在还有做增材制造的模具,用定制的模具钢粉末打印出来,内部能做随形冷却水道,做注塑模的时候能省三分之一的冷却时间,注塑效率提上去了,单台机器一天能多产好几百个产品,我上个月去东莞的试点厂看,数据真的好看。就是现在打印成本还高,只适合做复杂的高端模具,大规模普及还要个两三年,但是这个方向真的值得关注。
最后说句实在话,干制造业,哪有什么神料。选模具钢,无非就是搞清楚自己要做什么产品,要什么性能,不贪便宜,不追虚名,找靠谱的供应商,就够了。
哦对,忘了说,哪怕料选对了,热处理工艺不到位,寿命照样打对折。别拿错了温度瞎淬火,最后怪料不好,那真的冤枉了好料。
为什么你花大价钱买的模具钢,还是不耐用?
很多人买模具钢,第一个看价格,第二个看牌号,觉得牌号对得上就行,其他无所谓。这恰恰是最容易踩的坑。 同叫CR12MOV,不同厂出来的料,性能能差三五倍。 冲压模具崩口失效模具钢金相对比图
问:市面上同型号的模具钢差价能差好几倍,是不是都是商家在乱加价?
答:还真不全是。大钢厂的料经过多轮精炼,硫磷杂质控得极低,晶粒均匀度、偏析度都符合国标高端要求,热处理的时候变形小,不容易开裂。小厂用回收废钢回炉重炼的,杂质多不说,晶粒大小不均,你切割的时候就容易歪,热处理一降温直接裂,哪怕勉强成型,冲不了几百次就掉块。差的不是那0.1%的成分,是冶炼工艺差着十几年的水平啊。
说白了,你买便宜料省的那几万块,不够你开模修模耽误的工时钱。
不过话说回来,不是贵的就一定好,很多人花了进口料的钱,买错了类型,照样不好使。
不同生产场景,模具钢怎么选才对?
模具钢分三大类,冷作、热作、塑料模具钢,放错场景,神仙料也救不了你的模具。 我给你捋捋工厂里最常用的选法: ✅ 做冷冲压、冷挤压:冲1mm以下普通冷轧板,用CR12足够,便宜好加工,寿命完全够用;冲3mm以上高强钢、硅钢片,直接上DC53,韧性比老SKD11还好,价格还低一成,性价比拉满;要是做高精度小冲头,追求长寿命,可以考虑SKH-9。 ✅ 做热锻、热压铸、热挤压:老款用H13,现在做批量大的高端订单,都换8418了,抗热疲劳开裂性比H13好不止一点,模具寿命能翻一倍。 ✅ 做塑料模具:普通民用塑件,用P20足够,好加工还便宜;做镜面产品、食品级医疗级塑件,必须上S136,淬火后能抛到超镜面,还抗腐蚀,出口单都能达标。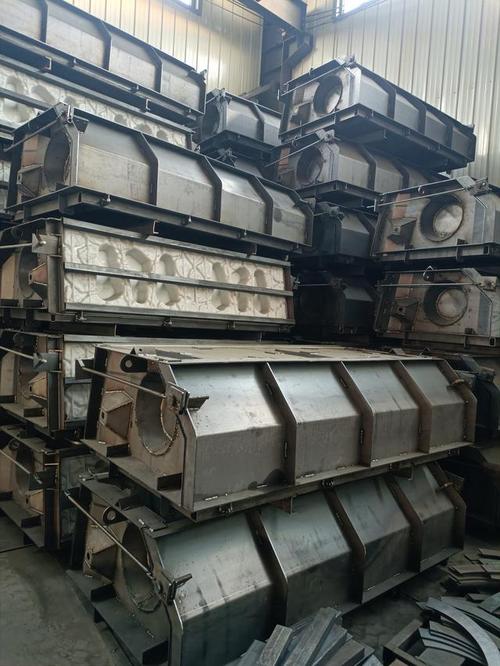 不同类型模具钢加工成品模具实物图
问:现在吹得很火的粉末冶金模具钢,普通中小工厂值得换吗?
答:完全看你的产品定位。要是你做高精度的硬质合金冲头,或者冲硬度特别高的硅钢片,做高端耐磨塑料模具,那粉末冶金模具钢比如M390确实能打,寿命是普通DC53的三到五倍,算下来单位成本反而更低。但要是你只是冲普通的民用铁皮,做普通塑料收纳盒,那完全没必要。一公斤粉末钢比DC53贵五六倍,摊下来你每个产品的利润直接没了,纯属交智商税。
对吧,适合自己订单的才是最好的。
2024年国内模具钢行业的新变化,很多老厂长都还没跟上
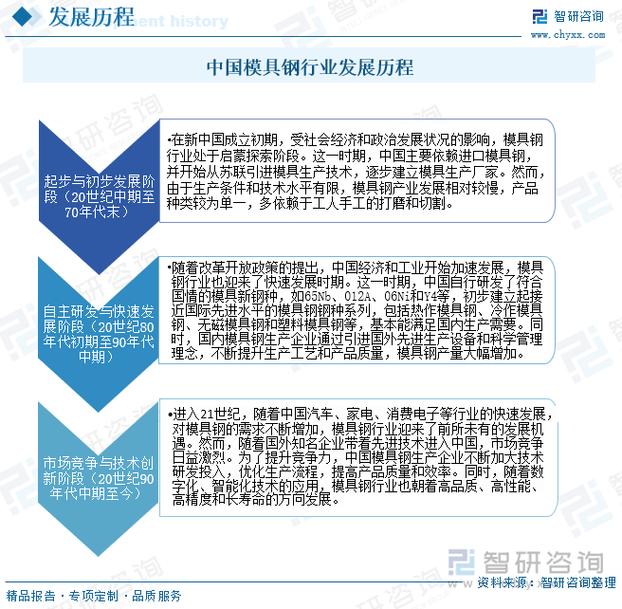 2024年国内模具钢行业的新变化,很多老厂长都还没跟上
放在十年前,稍微做点高端订单,老板都抢着买进口模具钢,觉得国内的料就是不行。现在呢?我上个月跑长三角珠三角的十几个模具厂,有超过一半都换用国内大钢厂的料了。
抚顺特钢、宝钢这些大厂出的模具钢,现在成分控制、冶炼工艺根本不输进口,性能差不到5%,价格直接便宜三分之一,算下来一套大模具能省十几万,这不香吗?
还有一个新变化,现在很多特钢厂做定制化模具钢,你要什么硬度、什么韧性需求,直接给你调制好,不用你自己买了料再折腾热处理,省了至少三天的工期,对赶订单的工厂来说太香了。
哦对了,现在还有做增材制造的模具,用定制的模具钢粉末打印出来,内部能做随形冷却水道,做注塑模的时候能省三分之一的冷却时间,注塑效率提上去了,单台机器一天能多产好几百个产品,我上个月去东莞的试点厂看,数据真的好看。就是现在打印成本还高,只适合做复杂的高端模具,大规模普及还要个两三年,但是这个方向真的值得关注。
最后说句实在话,干制造业,哪有什么神料。选模具钢,无非就是搞清楚自己要做什么产品,要什么性能,不贪便宜,不追虚名,找靠谱的供应商,就够了。
哦对,忘了说,哪怕料选对了,热处理工艺不到位,寿命照样打对折。别拿错了温度瞎淬火,最后怪料不好,那真的冤枉了好料。