磨具选型避坑:为什么你花大价钱做的磨具不耐用?
做机械加工的,谁没跟磨具打过交道?上个月去东莞跑工厂,一个开外圆磨的老周跟我拍桌子,说刚换的一批磨具,不到一周就磨不动了,老板还说他技术不行。我拆开来一看,结合剂都烧变了色,根本就不是选对的货。
真坑。
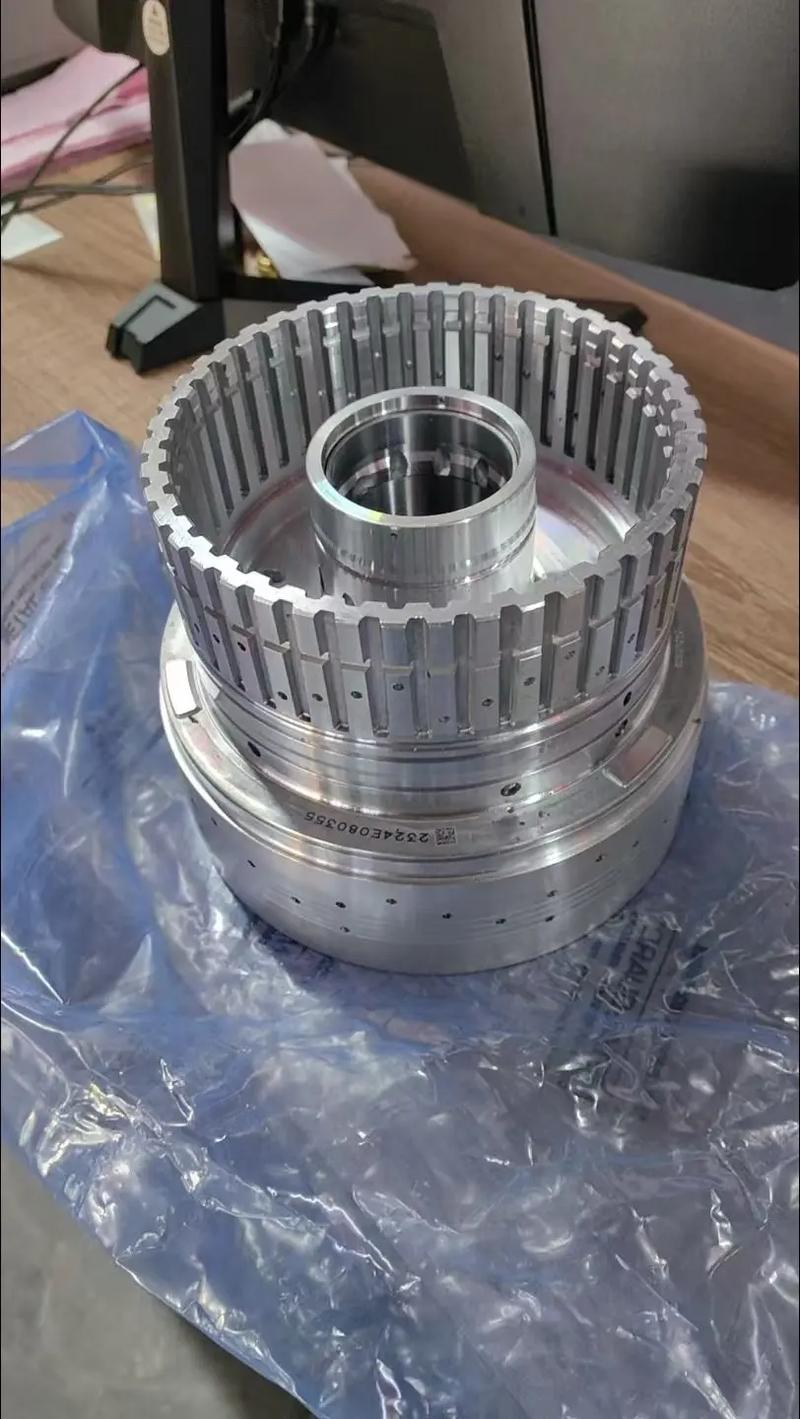
 工业陶瓷结合剂磨具成品硬度检测场景
很多工厂老板的误区,就是贵的就是好的,进口的一定比国产强。我见过十万块的进口磨具,拿来磨普通碳钢,还不如两千块的国产棕刚玉磨具好用。为什么?工况不对啊。
磨具从磨料材质到结合剂,再到硬度、孔隙率,每一项参数都是对应特定加工场景的,没有万能磨具这回事。
问:市面上磨具的结合剂到底选陶瓷还是树脂?有没有标准答案?
答:完全看你的加工场景和需求。陶瓷结合剂硬度高、孔隙率大,容屑排屑好,耐热耐腐蚀,磨出来的尺寸精度也稳,但是脆性大,抗冲击能力差,适合磨硬质合金、陶瓷刀片这种硬脆材料,不适合重负荷断续磨削。树脂结合剂弹性好,有一定的抛光作用,不容易烧伤工件表面,但是耐热性差,超过200度就容易变形,寿命也短,适合磨不锈钢、铝合金这种韧性材料,做精磨抛光刚好。
去年珠三角一个做汽车发动机曲轴的厂,原来一直用进口树脂磨具,后来国内厂商给他们改了陶瓷结合剂CBN磨具,寿命直接翻了四倍,每磨一根曲轴的成本降了快60%,你说香不香?说实话,现在国产磨具的工艺早就上来了,缺的不是质量,是大家选对适配参数的意识。
不同粒度磨具加工工件粗糙度对比试样
粒度选不对,再好的磨具也白搭。很多新手一上来就选最细的粒度,觉得越细表面越光,结果踩大坑。我跑工厂这么多年,这个坑见过没有一百也有八十。
问:是不是磨具粒度越细,加工出来的工件表面粗糙度越好?
答:这是流传最广的错误认知。磨软质材料的时候,比如纯铜、软铝,太细的磨粒间隙很小,磨下来的碎屑很快就把孔隙堵死了,磨具变成了一块“光板”,不仅磨不动,还会把工件表面刮出一道道划痕,粗糙度反而更差。就算磨硬材料,粒度太细也会导致磨削效率暴跌,加工时间翻几倍,电费人工都上去了,成本根本扛不住。
那怎么选?粗磨要效率,选粗粒度,40#到60#足够。半精磨选60#到120#,精磨120#到W20,超精磨才用比W20更细的,懂了吧?
我见过一个学徒,磨一个普通冲头,选了W10的粒度,磨了一上午还没出成品,师傅过来骂了一顿换了80#,半小时搞定,表面粗糙度还达标。这就是没搞懂规则瞎选的锅。
💡 选粒度记住一句话:能满足粗糙度要求的前提下,尽量选粗一点的,效率上去了,成本下来了,不比什么都强?
2024年磨具行业的新变化,别掉队
这两年磨具行业的变化真的超出很多人预期。原来大家觉得磨具就是便宜的消耗品,现在早就变成影响加工精度和产能的核心工装了。
首先是超硬磨具的平民化。原来CBN磨具、金刚石磨具都是天价,只有大厂才用得起,现在国产厂商把工艺做成熟了,价格降了一半还多,很多做刀具、汽车零部件的中小厂都能用得起。用超硬磨具磨淬火钢,寿命是普通磨具的几十倍,尺寸稳定性好太多,换磨的停机时间省出来,赚的钱都比磨具本身贵。
其次是细分领域专用磨具越来越多。针对新能源行业,磨光伏硅片的专用金刚石磨具,磨动力电池铜铝汇流排的树脂磨具,磨汽车SiC功率器件的精密陶瓷磨具...都是专门针对材料特性调过磨料、结合剂参数的,比原来的通用磨具好用太多,废品率能降好几个点。
❗ 不过话说回来,也不要盲目追新。很多小厂就是磨普通的45号钢零件,没必要硬上超贵的CBN磨具,选对棕刚玉磨具的硬度和粒度,一样能出好活,成本还低。
磨具这东西,说复杂也复杂,说简单也简单。核心就是一句话:适合你的,才是最好的。别为了面子买贵的,要为了工况选对的,能帮你降成本提效率的磨具,就是好磨具。
别迷信进口磨具,适配才是核心
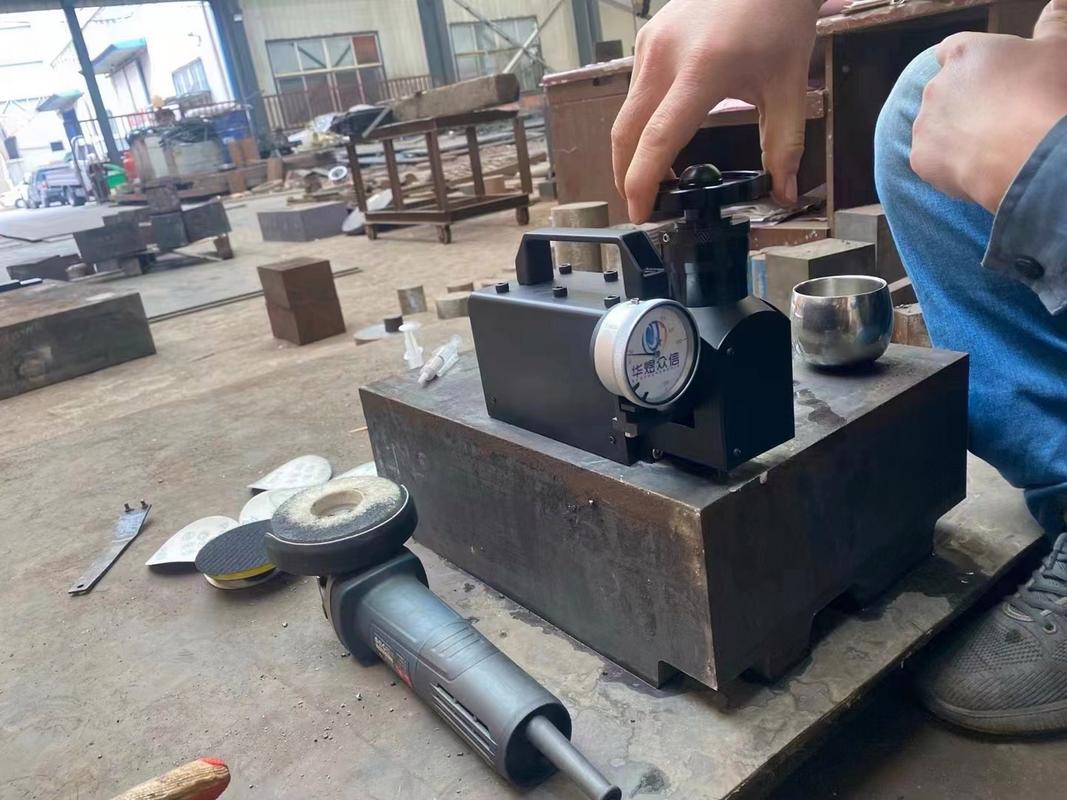 工业陶瓷结合剂磨具成品硬度检测场景
很多工厂老板的误区,就是贵的就是好的,进口的一定比国产强。我见过十万块的进口磨具,拿来磨普通碳钢,还不如两千块的国产棕刚玉磨具好用。为什么?工况不对啊。
磨具从磨料材质到结合剂,再到硬度、孔隙率,每一项参数都是对应特定加工场景的,没有万能磨具这回事。
问:市面上磨具的结合剂到底选陶瓷还是树脂?有没有标准答案?
答:完全看你的加工场景和需求。陶瓷结合剂硬度高、孔隙率大,容屑排屑好,耐热耐腐蚀,磨出来的尺寸精度也稳,但是脆性大,抗冲击能力差,适合磨硬质合金、陶瓷刀片这种硬脆材料,不适合重负荷断续磨削。树脂结合剂弹性好,有一定的抛光作用,不容易烧伤工件表面,但是耐热性差,超过200度就容易变形,寿命也短,适合磨不锈钢、铝合金这种韧性材料,做精磨抛光刚好。
去年珠三角一个做汽车发动机曲轴的厂,原来一直用进口树脂磨具,后来国内厂商给他们改了陶瓷结合剂CBN磨具,寿命直接翻了四倍,每磨一根曲轴的成本降了快60%,你说香不香?说实话,现在国产磨具的工艺早就上来了,缺的不是质量,是大家选对适配参数的意识。
磨具粒度选择,没人说破的隐形坑
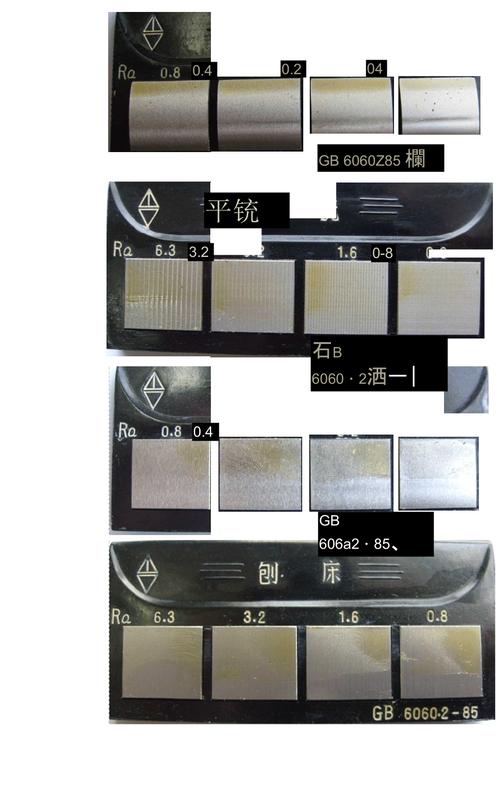 不同粒度磨具加工工件粗糙度对比试样
粒度选不对,再好的磨具也白搭。很多新手一上来就选最细的粒度,觉得越细表面越光,结果踩大坑。我跑工厂这么多年,这个坑见过没有一百也有八十。
问:是不是磨具粒度越细,加工出来的工件表面粗糙度越好?
答:这是流传最广的错误认知。磨软质材料的时候,比如纯铜、软铝,太细的磨粒间隙很小,磨下来的碎屑很快就把孔隙堵死了,磨具变成了一块“光板”,不仅磨不动,还会把工件表面刮出一道道划痕,粗糙度反而更差。就算磨硬材料,粒度太细也会导致磨削效率暴跌,加工时间翻几倍,电费人工都上去了,成本根本扛不住。
那怎么选?粗磨要效率,选粗粒度,40#到60#足够。半精磨选60#到120#,精磨120#到W20,超精磨才用比W20更细的,懂了吧?
我见过一个学徒,磨一个普通冲头,选了W10的粒度,磨了一上午还没出成品,师傅过来骂了一顿换了80#,半小时搞定,表面粗糙度还达标。这就是没搞懂规则瞎选的锅。
💡 选粒度记住一句话:能满足粗糙度要求的前提下,尽量选粗一点的,效率上去了,成本下来了,不比什么都强?
2024年磨具行业的新变化,别掉队
 2024年磨具行业的新变化,别掉队
这两年磨具行业的变化真的超出很多人预期。原来大家觉得磨具就是便宜的消耗品,现在早就变成影响加工精度和产能的核心工装了。
首先是超硬磨具的平民化。原来CBN磨具、金刚石磨具都是天价,只有大厂才用得起,现在国产厂商把工艺做成熟了,价格降了一半还多,很多做刀具、汽车零部件的中小厂都能用得起。用超硬磨具磨淬火钢,寿命是普通磨具的几十倍,尺寸稳定性好太多,换磨的停机时间省出来,赚的钱都比磨具本身贵。
其次是细分领域专用磨具越来越多。针对新能源行业,磨光伏硅片的专用金刚石磨具,磨动力电池铜铝汇流排的树脂磨具,磨汽车SiC功率器件的精密陶瓷磨具...都是专门针对材料特性调过磨料、结合剂参数的,比原来的通用磨具好用太多,废品率能降好几个点。
❗ 不过话说回来,也不要盲目追新。很多小厂就是磨普通的45号钢零件,没必要硬上超贵的CBN磨具,选对棕刚玉磨具的硬度和粒度,一样能出好活,成本还低。
磨具这东西,说复杂也复杂,说简单也简单。核心就是一句话:适合你的,才是最好的。别为了面子买贵的,要为了工况选对的,能帮你降成本提效率的磨具,就是好磨具。