钣金折弯工艺深度解析:为什么你的折弯总是差那么一点点?
说实话,搞钣金的,谁没在折弯上栽过跟头?我就有过一次,一批机柜门板,全尺寸跑偏了,客户直接退单——那感觉,酸爽。问题是图纸尺寸明明准的,激光切割也没问题,但折出来就是不对。后来才发现,是未考虑材质回弹和模具磨损。很多新手,包括当年的我,总以为折弯就是“压一下”,哪有那么简单。
 钣金折弯回弹角度示意图
折弯是钣金加工里最邪门的工序之一。你明明设了个90度,它非给你弹回来点,变成91度甚至92度。不同材料,回弹量还不同。不锈钢比冷轧板倔强得多,铝板又特别软,容易拉伤。更可气的是,同一批板材,批次不同硬度可能都有差异,折出来角度飘忽不定,简直玄学。但这事儿也不是无解,得从源头抓起。
先去弄懂你的板——材料特性决定一切
 先去弄懂你的板——材料特性决定一切
我见过太多人上来就调折弯机参数,根本不关心板材是什么“脾气”。💡 折弯前,至少要知道材料的屈服强度、抗拉强度、延伸率。这些数据不光是写在手册里的,得实际拉一下。很多厂根本不测,供应商说啥就是啥,能不出问题吗?我强烈建议,每批板料入库后,用便携式硬度计敲一敲,粗略换算一下强度。哪怕有个参考值,也比盲干强。另外,板材的轧制方向也有影响,顺着纹理折和垂直纹理折,回弹都不一样。别小看这点差异,长尺寸件累积起来,误差能吓你一跳。
还有一个坑:表面处理。镀锌板、覆铝板,表面涂层会影响摩擦系数,进而改变折弯力分布。有时候件上莫名其妙出现压痕或划伤,八成是模具和板材表面“不对付”。我的办法是——折弯前先拿废料试刀,别舍不得那块料,总比报废整张板强,对吧?
模具和机器——别让老牛拉破车
折弯模具的精度直接影响角度。很多小厂,模具用了几十年,刀口都钝了,还舍不得换。❗ 告诉你,上模圆角半径越小,折出来的内R就越小,但应力集中也大,容易开裂。下模开口宽度和板厚的关系更是铁律:一般取板厚的6-8倍,太窄折弯力过大,太宽则回弹难以控制。可有些人为了省力,用宽下模折薄板,角度乱得一塌糊涂。
折弯机本身也得跟上趟。液压系统压力不稳、滑块导轨磨损、后挡料精度差,都是致命伤。现在稍微有点追求的厂,都上电液同步折弯机,甚至全伺服折弯机,角度补偿和实时油温补偿能帮你省不少心。不过,再好的机器也要定期校准,别以为数控就一劳永逸。我见过一台百万级的折弯机,因为油液脏,阀芯卡了,滑块一边高一边低,操作工愣是没发现,那批货……唉,不提了。
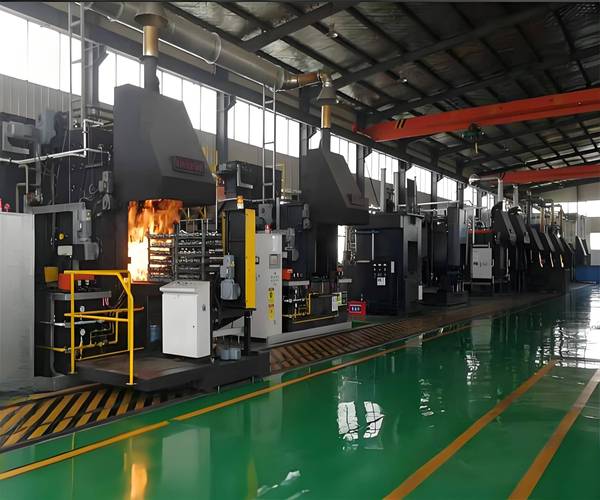
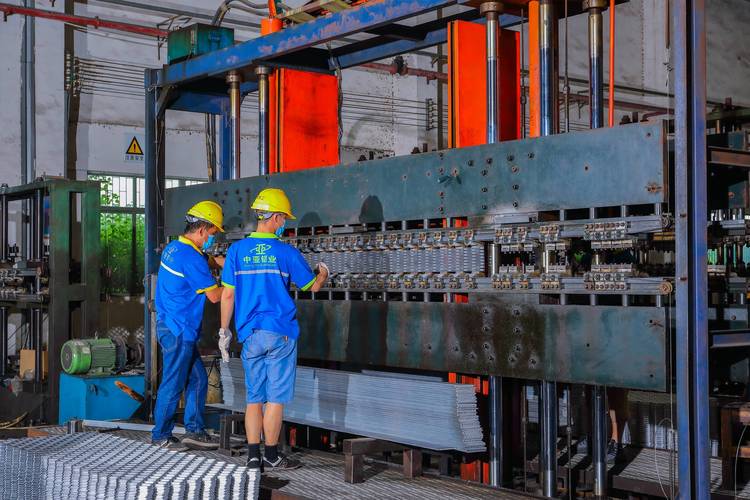
 数控钣金折弯机工作实景
折弯系数:算不对,一切白费
 折弯系数:算不对,一切白费
展开长度算不准,前面的切割再精确也是白搭。K因子、折弯扣除法、折弯补偿法,这些基础理论网上一搜一大堆,但实际用起来,很多工程师还是一头雾水。为啥?因为理论值是按理想状态算的,而现实里模具、材料、折弯方式都不同。我的经验是:别懒,建立自己的折弯系数表。💡 每种材料、每种厚度、不同V槽开口,都用试折件测一次实际展开长度,反推系数,然后存到ERP或CAD库里。这个过程很枯燥,但一劳永逸。现在有些软件能自动补偿,但也要实测校准,软件不是神。
问:到底用K因子还是折弯扣除法?我搞不清。
答: 这取决于你的习惯和软件支持。K因子适合理论推导,但现实中很难准确设定;折弯扣除直观,适合车间现场。简单说,如果你用SolidWorks展开,且材料为90度折弯,用折弯扣除更方便,直接输入单边扣除量。非90度或弧形折弯,则必须用K因子。但无论哪种,都要实测校正。别迷信默认值!曾经我的同事所有钣金都用0.5的K因子,结果电气柜门短了一大截,整个部门被通报批评……
回弹——最让人头疼的那点弹性
回弹是金属成形不可避免的痛。对付它,常规办法是过弯法——多压一点角度,让回弹后刚好达到目标值。但这得试出来,而且材料批次波动可能让你白忙活。还有一种叫校正弯曲,在折弯末端用大压力保压,让板料圆角区充分塑性变形,减小回弹。这招对强度高、回弹大的材料尤其有效,但注意模具和设备能力,别搞崩了。
更有意思的是动态补偿。高端折弯机通过实时测量角度反馈给控制系统,调整油缸行程。你折一块板,它一边检测一边修正,弯出来的角度一致性极高。当然,价格也感人。但我觉得,如果批量大、精度要求高,这笔投入值。因为废品率和返工省下的成本,很快就回本。
 钣金折弯回弹补偿示意图
问:不锈钢折弯回弹特别大,有没有根治的办法?
答: 根治谈不上,但可以大幅改善:① 采用大吨位折弯机,确保足压;② 适当减小下模开口,比如板厚8倍改为6倍,增大变形区塑性;③ 折弯前对板材进行局部退火或时效处理,降低硬度(需客户认可);④ 利用折弯机补偿功能,分段补偿或整体角度补偿;⑤ 如果结构允许,在折弯线位置压一条加强筋,强制定型。最后,记得留出稳定化处理时间,有的零件放一晚上角度还会变!
自动化与智能化——别被忽悠,但也要拥抱
现在到处喊“智能制造”,钣金这行也是。机器人折弯、自动上下料、柔性折弯中心,看着高大上。但说实话,对中小厂,别一上头就买。你得算清楚:批量够不够大?产品换型频繁频繁?如果一天换十几种料,机器人调程序能累死你。✅ 我的建议是,先从半自动化入手:比如后挡料改为独立伺服控制,加装角度传感器闭环反馈,配合快换模具系统,至少先实现单机自动化,再考虑联线。步子太大,容易扯着。
不过,像激光切割-折弯一体化单元,确实香。尤其是现在激光下料速度飞快,直接对接折弯,省去中转和等待时间,还能减少人为错误。但维护要求高,得专人伺候。我们车间上了一条线,刚调试那两个月,故障率让人崩溃,但跑顺之后,效率翻倍,夜班只需要一个人看三台机。
还有一个趋势:无模折弯技术。比如用机械臂包胶轮折边,或者折弯中心用通用折弯刀逐步成形。适合小批量多品种,省模具钱。但精度和效率上,跟传统模具比还有差距,看具体应用取舍吧。
最后啰嗦几句
搞钣金折弯,理论和实践差了十万八千里。书本上的公式是基石,但车间里的灰土、噪声、油污,还有老法师的手感,才是真经。我的老师傅以前跟我说:你听机器声音不对,就赶紧停;你摸一下板,就知道模具还热不热。这些经验,数字化替代不了,但可以辅助。所以,别把数控当万能,也别死守老观念。多试、多记、多分析,把每一个翻车案例吃透,你才能从“折弯工人”变成“折弯工匠”。
钣金这行,入门浅,精通深。光一个折弯,就够写本书。今天聊的这点东西,也就是冰山一角。你要是有什么奇葩的折弯经历,或者独家秘诀,欢迎来扯扯。毕竟,干这行的,谁还没点故事呢?