看板管理:一张卡片背后的车间权力游戏,别只当成贴墙装饰
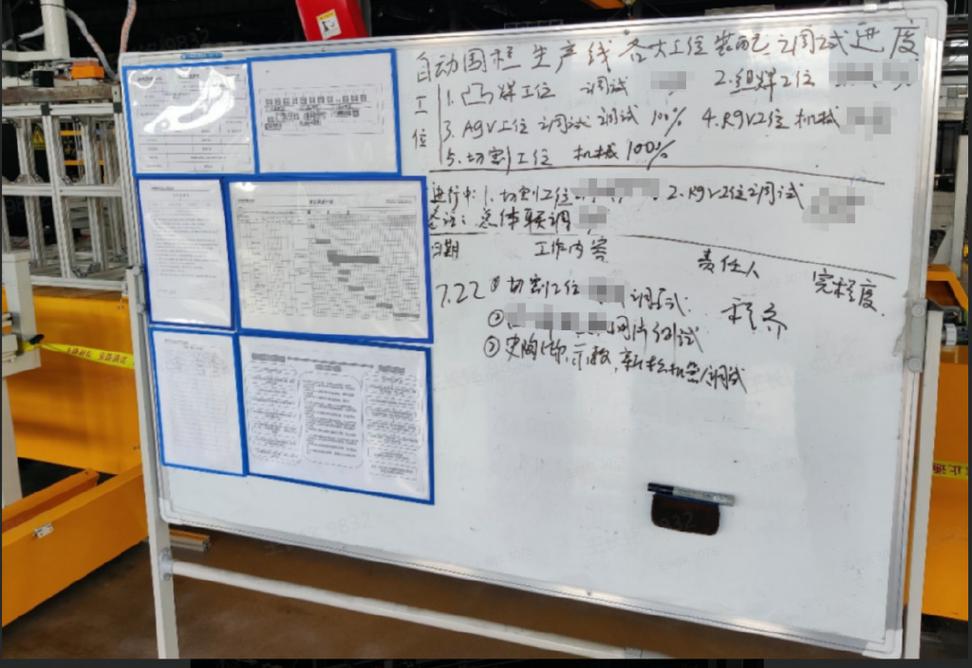
上个月去一家做新能源电机壳的厂,车间主任拉着我看他们的“看板墙”。三块大白板,贴满了磁扣卡片,红的黄的绿的,看着挺体面。我问他,这玩意儿还跑着吗?他愣了一下,说,拍照用的。客户来参观,老板觉得有面儿。
这话听着好笑。但说实话,我在珠三角、长三角跑过几十家机加工和装配厂,能真正把看板管理跑起来的,不到三成。剩下七成……各有各的死法。
看板管理,本质是“授权”,不是“通知”
很多人一提起看板,脑子里浮现的是那面花花绿绿的墙。错了。那只是载体。看板管理的真正内核,是一套**授权生产的约束机制**——后工序消耗了多少,前工序才被允许补多少。
没有看板,不许生产。这七个字是死线。❗
它的逻辑抄的是超市货架。你去超市拿一瓶水,货架空了一个位置,理货员才补一瓶。没人会因为你眼神示意一下就整箱整箱往货架上堆。车间的“看板”就是那个空位信号——物料被领走了,卡片回到前工序,前工序才启动加工。
丰田当年搞这一套,大野耐一盯的不是卡片好不好看,他盯的是“过量生产”这个万恶之源。过量生产会掩盖一切问题:设备故障、换型太慢、不良品、人员闲置。全被堆积的库存盖住了。
所以判断一家厂有没有真在跑看板,不用看墙。去线边库看。**如果线边库物料堆到了通道上,那看板一定是假的。**
 汽车零部件工厂车间看板卡片与物料超市定置区
看板基本就两类,别搞复杂了:
- 生产看板(生产指示看板):告诉前工序“再造一箱这个”。
- 领取看板(取料看板):告诉物流或后工序“去超市领一箱这个”。
一个管造,一个管拿。后工序来取料,留下领取看板,换走实物和对应的生产看板。一对一交换,不多不少。这个动作如果乱一次,整个系统的账就崩了。
看板数量怎么算?信公式,别信老法师
车间里最常见的对话是这样的——“张师傅,这批要用几张卡?”“凭感觉,十来张吧。”
凭感觉就是灾难的开始。算看板数量有个粗糙但管用的公式:
看板张数 = (日需求量 × 补货周期 × (1 + 安全系数))÷ 单箱容量
举个实在的例子。某道工序日需求 800 件,从上道工序补货过来平均要 0.5 天,安全系数给 20%,标准箱一箱装 20 件。
那就是:(800 × 0.5 × 1.2) ÷ 20 = 24 张。✅
算出来是 24,你现场就得有 24 张卡在循环。多一张,库存就多涨一箱;少一张,线就等着饿死。这两件事,哪个更让你老板血压高,你自己掂量。
还有一种更土更皮实的做法,叫双箱制(两箱看板)。物料就分两箱摆着,第一箱空了,把空箱推到补料区,用第二箱继续干,补货回来填第一箱。适合标准化程度高、用量稳定的零件,比如垫片、螺栓、密封圈这类。不用算得那么精细,效果往往比一堆花花绿绿的卡片还好。
问:我们厂批量特别小,品种又杂,一天换七八个型号,看板管理是不是根本没法用?
答:不是没法用,是你想一口气全铺开,那必然翻车。先做 ABC 分类,把那种“量占七成、型号只占两成”的A类件先拉出来做看板,跑顺了再延伸。剩下那些小批量、一天换好几次的,老老实实用顺序拉动(按订单排产),或者看板信令和排产单混着用。别追求全厂一张卡不落,那不叫精益,那叫自虐。
纸卡还是电子屏?先别急着“上系统”
这两年我见过太多老板,参观完某家标杆工厂,回来就要上电子看板系统。理由很朴素:人家车间挂了大屏,看着高级。
然后花了小一百万,装了一堆屏。三个月后,屏变成了播放公司宣传片和安全生产标语的电视机。💡
电子看板真正的价值,不在“把纸卡变成电子卡”。那是伪需求。它真正的爆发点在于两处:
一是实时异常响应——也就是 Andon(安灯)系统。工位一按,异常信息秒级推送到班长、设备、质量的手环或平板上,响应时间从过去的二十分钟压到三分钟。这才是钱。
二是数据可追溯与自动计算——看板消耗数据自动回传 MES,OEE、在制品、库存周转这些指标不用人再抄表录 Excel 了。
但电子化也有代价。❗ 系统一断网,或者服务器抽风,车间立马抓瞎。而一张纸质卡片,掉地上踩一脚,捡起来照样用。
我个人的偏见是:纸质看板是“皮实的老狗”,电子看板是“聪明但娇贵的猫”。产线波动大、网络环境一般的厂,纸质先跑两年再说,别一上来就养猫。
问:那电子看板上线以后,纸质卡片到底还要不要保留?
答:保留,至少并行三个月,而且必须是真用,不是抽屉里锁着。并行的意思是两套数据每天对账,看电子看板算出来的补货信号和现场实际消耗差多少。差得多,说明你基础数据(单箱容量、补货周期、BOM 用量)就是错的,先修数据再谈上线。我见过最离谱的一家,电子系统里单箱容量录的是 50,现场实际装 30,系统天天多补料,堆了半年没人查出来。
 制造业车间电子看板实时生产数据与Andon异常呼叫系统
把看板做死的几种经典死法
跑不起来的看板,死因高度雷同。我列几个,你看看中了几枪:
- 没有 WIP 上限。看板只是告诉前工序“该做了”,但没说“最多只能堆这么多”。没有上限,看板就退化成了生产通知单,库存该涨还是涨。
- 卡片丢了就重印。这是最要命的。看板卡是钱,一张卡对应一箱物料。丢了不追查,直接补印,等于凭空多出一箱在制品。循环数量失控,系统就废了。
- 超市区和线边库混用。看板拉动要求物料有定置、定容、定量的“超市”。如果物料这里一堆那里一摊,卡片根本绑不住实物。
- 缺料就“临时补一张”。计划员一着急,随手加卡。加一次没事,加十次,看板系统就成了摆设——因为它已经不能反映真实的消耗节奏了。
- 需求天天变,看板跟着追。看板管理适合相对平稳的重复性生产。如果订单一天三改,先去做产销协同(S&OP),别指望看板能救火。
说到底,看板是一场车间里的权力再分配。它把“什么时候生产、生产多少”的决定权,从计划员的 Excel 和车间主任的嗓门,交还给了现场的消耗信号。
这事儿,很多中层是不情愿的。因为一旦看板跑顺了,他那点“调度权威”就没那么值钱了。所以你经常看到,看板推不动,不是技术问题,是人。
2025 年的看板:正在和 AGV、MES 长在一起
 2025 年的看板:正在和 AGV、MES 长在一起
最后聊点新的。
这两年制造业最实在的变化,是看板的信号不再只靠人腿跑。AGV 和 AMR 接上了看板的电子信令——线边超市里某个料箱被取空,信号触发,AGV 自动去仓库取货补位。人不用再推着液压车满车间窜了。
另一头,看板数据和 MES 打通后,能做一件过去很难的事:动态调整看板张数。旺季需求上来,系统根据近两周的实际消耗速度,自动建议增加循环卡数量;淡季再收回来。这比过去那种“年初定死、年底再看”的做法灵活太多。
不过话说回来,工具再智能,也补不上基础管理的窟窿。5S 没做、物料没有定置、BOM 用量都不准的厂,上再贵的电子看板也是白搭。先把手上的卡片跑对,再谈数字化。顺序反了,钱就打水漂了。
那张薄薄的卡片,考验的从来不是 IT 部门,是车间愿不愿意承认——很多库存,其实是我们自己“造”出来的。