快速原型:一张图纸到实物之间,藏着多少没人告诉你的坑
上周一个做医疗器械的客户打电话过来,语气里全是火气。他找了个快速原型供应商,报价比别家便宜三成,交期说五天。结果第五天收到货,装配孔位偏了0.8毫米,表面还有明显的刀纹。整台样机卡在那里,投资人会议就在下周二。
这种事我见得太多了。
快速原型这个行当,水比多数人想象的深。不是把模型丢进3D打印机就完事——那是消费级玩法。工业级的手板,讲究的东西一箩筐。
先搞清楚:你要的是“样子货”还是“功能件”
很多工程师第一次做手板,脑子里的概念是模糊的。反正就是快速原型嘛,快就完事了。
错。这个前提没定清楚,后面全是返工。
外观验证件,看的是曲面顺不顺、分模线藏得好不好、纹理对不对、色差能不能接受。功能测试件,看的是材料强度、公差配合、耐磨性、耐温性。这两条路线,工艺选择几乎是分岔的。
举个例子。一个手持设备的外壳,如果只是拿去给客户看造型,SLA光固化打印后喷漆打磨,两三天就能出,成本也低。可你要是拿这个件去装内部PCBA,去拧自攻螺丝,去摔——大概率当场裂。
💡 关键判断点:这个手板的下一个动作是什么?
- 只做展示、拍照、展会 → 外观件路线,优先表面质量和交期
- 要装配、要通电、要做跌落和温升测试 → 功能件路线,优先材料性能和公差
- 既要看又要测 → 分开做,别指望一个件全包
我见过太多项目,为了省一笔几千块的费用,用外观件的工艺去做功能验证,最后在测试环节翻车,重新开模的时间成本是原来的十倍。
 工业级SLA光固化3D打印机成型仓内手板件
问:我们预算有限,能不能先做一个3D打印件,既看外观又装一下试试?
答:可以,但要挑对工艺。SLA韧性树脂(比如类ABS的8100或者高韧性材料)能兼顾一定的外观和结构强度,做些轻度装配验证没问题。但要注意,SLA件的螺柱位置反复拆装两三次就会滑牙。真要拧螺丝,嵌铜螺母,或者干脆换CNC。别拿SLA件去做整机跌落,那是自找麻烦。
CNC手板:快,但快在哪里
CNC快速原型,行业里叫CNC手板,是最稳的一条路。
为什么稳?因为材料是真的。ABS、PC、PMMA、POM、尼龙、铝合金6061、7075、不锈钢304——你拿到的就是和量产件同一牌号的板材或者棒料。机械性能、耐温、表面处理的兼容性,都能对得上。
但它有个前提:结构得能加工得出来。
这里面藏着几个常见的坑。
薄壁变形。壁厚1.0毫米以下的塑料件,CNC加工时夹持力一大就变形,松开之后弹回来,尺寸全飞。有经验的师傅会先留余量,分两道工序走,甚至要做临时支撑。报价单上如果没体现这道工序,要么是没看懂,要么是准备糊弄你。
深腔和窄槽。刀具是有长度的。深宽比超过4:1的腔体,普通立铣刀刚性不足,加工出来会有振纹,表面粗糙度上不去。这时候得上五轴,或者放电加工。交期和价格立刻上一个台阶。
表面处理的后收缩。阳极氧化、电镀、喷油,这些工序都会影响最终尺寸。0.02到0.05毫米的膜厚,在精密配合面上就是致命的。老练的供应商会在加工时预留这个余量,新手不会。
 五轴CNC加工中心加工铝合金快速原型手板零件
问:CNC手板的公差一般能做到多少?供应商说±0.05毫米,靠谱吗?
答:要看特征。平面、外轮廓、通孔这类开放特征,±0.05毫米是常规水平,好一点的厂能做到±0.02。但深腔的底部、细长的立柱、薄壁的内侧,实际公差会松很多,±0.1甚至±0.15都正常。谈公差的时候一定要按特征分开谈,笼统说一个数字,后面扯皮没完。另外,尺寸越大,公差越难保证——300毫米以上的件,先问清楚基准怎么定。
3D打印不是万能的,但它确实救过命
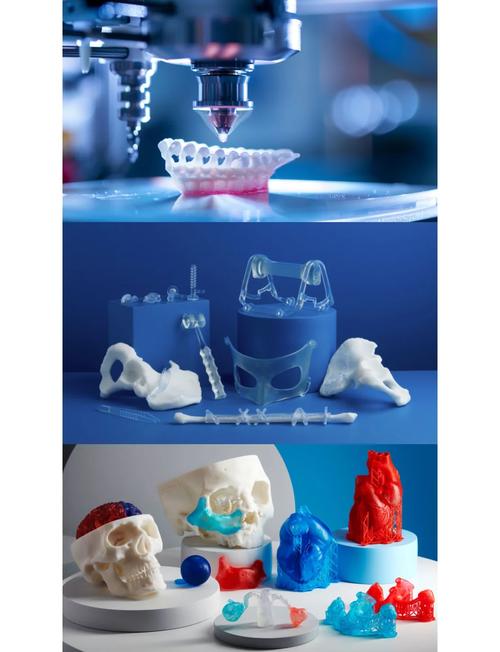 3D打印不是万能的,但它确实救过命
说句公道话,增材制造这几年在快速原型领域的地位,已经不可动摇了。
复杂内部流道、点阵结构、一体化铰链、拓扑优化后的异形件——这些CNC根本做不了,或者做出来贵到离谱。3D打印几乎是唯一解。
工艺怎么选,我按经验给个参考:
- SLA/DLP:表面最细腻,适合外观件、精细结构。缺点是脆,长期暴露在紫外线下会老化变黄。
- SLS(尼龙PA12):强度好,不需要支撑,适合功能件。表面是磨砂质感,需要后处理打磨。尺寸稳定性不错。
- MJF(多射流熔融):和SLS类似,效率更高,批量做几十件的时候成本优势明显,表面一致性也比SLS好一些。
- FDM:别拿它做工业手板。层纹明显,各向异性严重,Z轴方向一掰就断。它的舞台在夹具、治具、大尺寸概念模型。
- 金属打印(SLM/DMLS):钛合金、铝合金、不锈钢都能打,但贵。适合传统加工做不出来的复杂金属件,比如随形冷却流道。
❗ 一个提醒:3D打印件的公差标注,不要照抄CNC的习惯。SLS尼龙件标±0.05毫米是给自己挖坑。一般来说,SLS可以按±0.3%来谈,小尺寸件放宽到±0.15毫米比较现实。
从快速原型到小批量试产,那道坎
 从快速原型到小批量试产,那道坎
手板验证通过了,接下来要小批量试产。这个阶段最容易被低估。
很多人以为,手板能做出来,量产就没问题。恰恰相反,手板和小批量之间的差异,往往比手板和图纸之间的差异还大。
这时候几个工艺会登场:
真空复模。用硅胶模翻制聚氨酯件,适合几十到几百件。颜色、硬度可以调配,外观接近注塑件。缺点是硅胶模寿命有限,一般二三十模次就开始老化,尺寸会漂。所以真空复模的件,越往后做,尺寸越不一致。
快速模具(铝模/软模)。用铝材做注塑模,几千件以内没问题。这已经非常接近真实注塑了,材料可以用真正的ABS、PC、PP。但铝模的冷却效率和钢材差很多,成型周期长,产品内应力分布也和量产模不同。用它做的件,性能数据参考价值有限。
钣金原型。外壳类产品如果是钣金结构,激光切割加折弯,几天就能出一套。但折弯回弹、焊点位置、表面喷涂的附着力,这些在小批量阶段就要开始验证,别等到量产。
问:快速原型做完,能不能直接用这批件去做认证测试?
答:分情况。如果认证只是走形式、确认基本功能,手板件可以用。但如果是安规、EMC、跌落、老化这类正式认证,我强烈建议用接近量产的工艺做件。原因很简单——测试机构只认你送去的样品,样品和量产件不一致,认证过了也没意义,量产出问题还得重来。结构件的手板材料往往和量产注塑件在阻燃等级、介电强度上有差距,这个坑很深。
报价单上的那些猫腻
 报价单上的那些猫腻
最后说点实际的。
快速原型的报价,看起来都是按件算,但里面的构成差别很大。
编程费、夹具费、首件检验费、表面处理费、包装费……有些供应商把这些打散藏在单价里,有些单独列出来。你拿到两张报价单,一张800,一张1200,不一定1200的贵——可能800那张没含阳极氧化,没含三次元检测报告。
我的建议是,询价的时候直接问三件事:
- 这个价格包含哪些表面处理?阳极氧化膜厚多少?喷油是几道底漆几道面漆?
- 关键尺寸有没有检测报告?用什么设备测的?
- 如果首件不合格,返工或者重做的费用怎么算?
第三个问题最能看出供应商的底气。
心虚的会含糊其辞,靠谱的会明确告诉你:是我们的问题,免费重做,加急排产。
这个行业里,能长期活下来的快速原型厂,靠的不是最低的价格,而是第一次就做对的能力。便宜三成,多花两周,算下来一点都不便宜。
说到底,快速原型的核心价值,就是帮你把不确定性尽早暴露出来。花小钱买信息,避免花大钱买教训。想明白这一点,工艺怎么选、供应商怎么挑,心里就有谱了。