车间5S管理落地真相:机械制造厂从红牌作战到数字目视化
我见过最离谱的5S管理,是在苏州一家压铸厂。检查前一天,全厂停线擦机器,地面用洗衣粉刷三遍。检查一过,砂轮机旁边的废料箱又满了,模具堆到消防通道。老板说,我们5S搞得不错。我差点笑出声。不是笑他,是笑这套东西被念歪了。
5S管理在机械制造现场,从来不是卫生评比。它是一套暴露异常、减少变异、让问题无处躲藏的现场管理系统。整理、整顿、清扫、清洁、素养,五个词都很朴素。可真正落地,拼的是细节和狠劲。
 机械制造车间5S管理红牌作战现场
整理和整顿:先别买收纳盒,把“不要”清出去
很多车间一搞5S,先采购一批蓝色周转箱、黄色定位胶带。看起来挺整齐。可打开柜子,里面躺着三年前报废的刀具、生锈的工装、没人说得清用途的螺栓。这叫整理?不,这叫把垃圾摆整齐。
整理的核心就一句话:区分“要”和“不要”,坚决处理不要的。机械厂的典型呆滞物:报废刀具、过期切削液、三个月不用的模具、重复采购的气动扳手、躺在地上的钢锭料头。红牌作战怎么干?贴红牌,写清品名、数量、发现日期、责任人、处理期限。别只贴不处理。超过期限,要么移出车间,要么进呆滞库,要么报废。
整顿,是给“要”的东西找个固定身份。三定:定点、定容、定量。数控刀具柜,每把刀有槽位,槽位有标识,借还有记录。主轴检具放在防震盒,盒上写校准日期。气动接头按规格分格。扳手挂影板,缺一把一眼就能看出来。这叫目视化。不是贴几张漂亮标签就完事。
说实话,我最怕看到“抽屉里整整齐齐放着一堆永远不用的东西”。那不是5S,那是收纳癖。
💡 提示:红牌不是惩罚谁,是让呆滞物浮出水面。红牌关闭率比红牌数量更有意义。
问:车间空间小,东西没地方放,怎么整顿?
答:先别找地方放。先做整理。空间小,十有八九是不要的东西占了位置。红牌清一轮,报废的报废,低频用的移出黄金区域。然后按使用频率分区:每天用的放伸手可及,每周用的放工位附近,每月用的放车间边缘。定置线不是画给人看的,是画给异常看的。物品越界,就是信号。
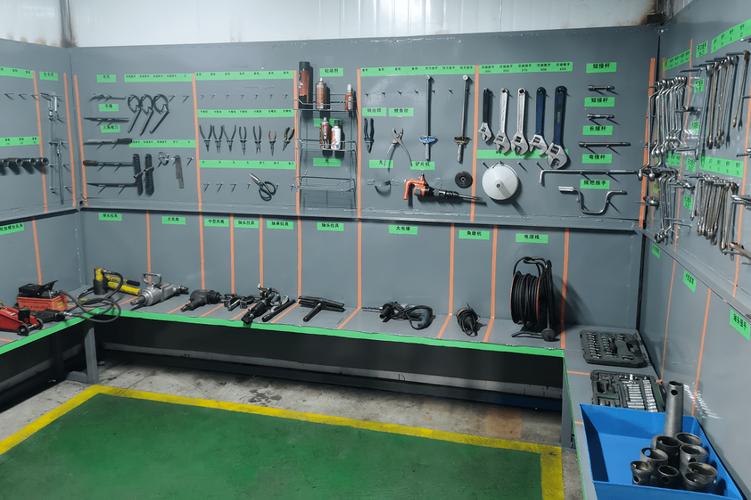 数控机床刀具柜5S定置管理标识图
清扫不是擦灰,是点检和源流改善
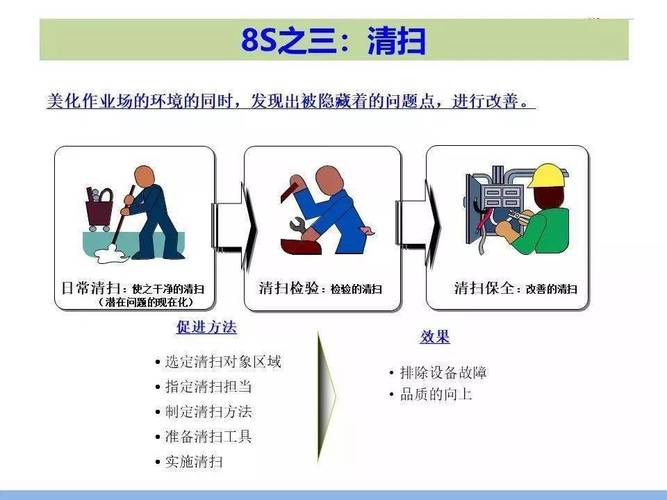 清扫不是擦灰,是点检和源流改善
清扫被误解得最深。很多班组理解成“设备表面不能有灰”。于是下班前拿抹布转一圈。可导轨下面的铁屑呢?切削液槽里的油泥呢?配电柜后面的积尘呢?那些地方才藏雷。
我的观点:清扫即点检。擦机器的时候,手摸得到导轨、听得到异响、看得到渗漏。油管接头渗油,说明密封可能老化。地脚螺栓松动,说明振动异常。铁屑堆积在排屑口,说明排屑器该修了。把这些发现记下来,比擦得多亮更重要。
清扫还要做源流改善。切削液飞溅,加挡板。铁屑散落,改排屑路径。粉尘大,检查除尘风量。油雾飘,确认油雾收集器。否则今天扫完,明天照旧。那不是5S管理,那是体力劳动。
具体点。CNC加工区,每天班后10分钟清扫,重点看三处:卡盘爪是否有铁屑、刀塔附近是否有漏油、防护门视窗是否油雾严重。冲压区,清扫时摸一遍安全光栅支架,确认没有松动。装配区,清扫时检查扭力扳手是否归零。把这些写进点检表,班组长签字。别搞形式,搞真发现。
❗ 注意:如果清扫记录全是“正常”,但设备故障率没降,多半是点检表太粗,或者没人认真看。
问:5S管理是不是就是大扫除?
答:不是。大扫除只处理结果,5S管理处理条件。地脏了扫干净,是结果;查清为什么脏、改掉污染源、定好清扫标准,才是5S。如果一家工厂只在检查前大扫除,检查后恢复原样,那说明它连第一个S都没进入。
清洁和素养:把临时动作变成系统习惯
 清洁和素养:把临时动作变成系统习惯
清洁不是“打扫干净”,是把前3S制度化、标准化、常态化。标准作业指导书里要有5S要求。点检表要有频率、责任人、判定基准。异常处理要有升级路径。照片要拍“合格状态”和“不合格状态”,别只挂一张模糊的远景。
素养最难。也是最容易被搞歪的。有些厂一谈素养就罚钱。地上有烟头,罚五十。工具没归位,罚一百。结果呢?工人把烟头踢到设备底下去了。素养不是罚出来的,是领导带头、标准简单、反馈及时养出来的。
最新实践里,数字化工具可以帮忙,但别指望工具替代习惯。比如电子点检:二维码贴在设备上,扫码填写点检项,异常自动推送到维修班组。Andon 安灯系统把5S异常纳入呼叫。MES里记录停线原因,如果频繁因为找工具、找图纸停线,说明整顿没做好。还有工厂用AI视觉识别通道占用、未戴护目镜。方向没错,但基础不牢,摄像头只能拍出一堆问题,没人处理等于零。
我比较推荐的做法:每天班前会5分钟,班组长带人走线。只看三个点:通道有没有被堵、工具是否归位、设备有没有异常。发现问题当场拍照,上传到班组群。第二天早会复盘。坚持一个月,比搞一次运动式检查强十倍。
✅ 关键动作:把5S检查从“月底突击”改成“每日走线+随机抽查”。检查不通知,才看得到真现场。
问:工人总是坚持不了,怎么办?
答:先别怪工人。多数时候是三个原因:标准太复杂、检查不固定、领导不参与。把标准砍到三条以内,每天固定时间查,班组长和车间主任一起走。查到问题先问“为什么做不到”,而不是“谁干的”。能改条件就改条件,比如工具柜太远、照明太暗、清扫工具不好用。条件顺畅了,习惯才立得住。
我踩过的坑:别把5S搞成迎检表演
 我踩过的坑:别把5S搞成迎检表演
坑一,检查前突击,检查后反弹。这种5S管理就是舞台剧。解决办法:不通知检查,随机走线。看最脏的角落,看维修间,看废料区。
坑二,只罚不奖。罚出来的服从,不是素养。可以设改善提案奖,哪怕奖励一箱饮料。让班组自己拍改善前后对比,在车间看板展示。人都有面子,也有成就感。
坑三,5S专员一个人干,生产不管。5S是线长、班组长、设备员的事。专员负责推动和教练,不是负责替全厂贴标签。
坑四,划线越多越乱。今天画黄线,明天画红线,后天画斑马线。工人记不住。定置管理要少而清晰。通道、作业区、物料区、不合格品区,够了。
坑五,没有量化。5S管理做得怎么样,不能靠感觉。可以看几个数:寻找工具时间、通道占用次数、设备异常发现件数、因现场混乱导致的停线时长、红牌关闭率。数据不用多,但要真。
去年我帮一家做液压阀体的工厂做诊断。装配线旁边堆了47个周转箱,工人每天花二十多分钟找阀芯。后来只做了一件事:把常用阀芯按型号定置到线边超市,高频在前,低频在上。寻找时间降到三分钟。没有买新设备,没有上系统。就是整理和整顿。效果立竿见影。
所以,5S管理真不难。难的是愿不愿意承认:现场在退步,而且退步往往从“先放一下”开始。那一下,就是混乱的种子。