柔性制造到底柔在哪?一位车间老兵的血泪复盘
上个月去常州看一家做精密减速器壳体的厂子。老板带我在车间转,走到一条刚改造完的产线旁边,他突然停下来,指着那台快换夹具的加工中心说:“这条线以前换型要四个小时,现在十九分钟。”
就这一句。没有PPT,没有概念图。我当时心里咯噔一下——这才是柔性制造该有的样子。不是挂在墙上的标语,是拧在卡盘上的时间。
说实话,这几年“柔性制造”这个词被讲烂了。什么工业4.0、什么智能制造2025,好多人一开口就是大词,但你问他换型时间多少、设备综合效率(OEE)多少,他就开始打太极。今天我不聊那些虚的,就聊我看到的、摸过的东西。
柔性制造的本质,藏在“换”这个字里
很多人理解柔性制造,第一反应是自动化产线、机器人、AGV小车满场跑。没错,这些是硬件基础。但只盯着这些,方向就跑偏了。
柔性制造最原始的驱动力,其实来自订单结构的变化。大批量单一品种的时代早就过去了——现在客户要的是小批量、多品种、甚至单件定制。你一条线今天做A零件、明天做B零件、后天可能要做个从没做过的C零件,这才叫柔性。要是你一年到头只生产三个品种,改造成本摊到哪去?老老实实上专机专线,别折腾。
我见过最实在的判断标准,就是问一句:你一条产线一天能切换多少个不同产品?切换一次要停多久?
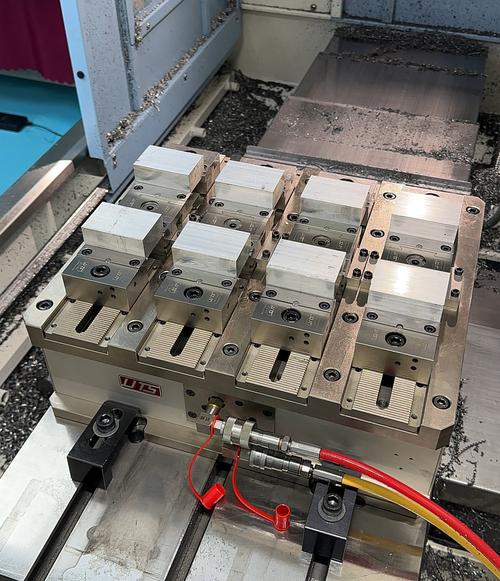 数控加工中心快速换型夹具车间实拍
换型时间(Changeover Time)这四个字,是柔性制造的生死线。日本那边搞精益生产的时候有个概念叫SMED,单分钟换模,听着很夸张对吧?但人家真的把冲压换模从几小时压到几分钟。核心思路就一条——把内部作业转成外部作业。说白了就是,机器还在跑的时候,你先把下一批要用的刀具、夹具、程序全都备好,等它一停,咔咔两下装上去就走。
这事说起来简单,做起来全是细节。刀具预调、工装标准化、零点定位系统、程序模块化……每一样都得啃硬骨头。
真正撑起一条柔性产线的,是看不见的软件和标准
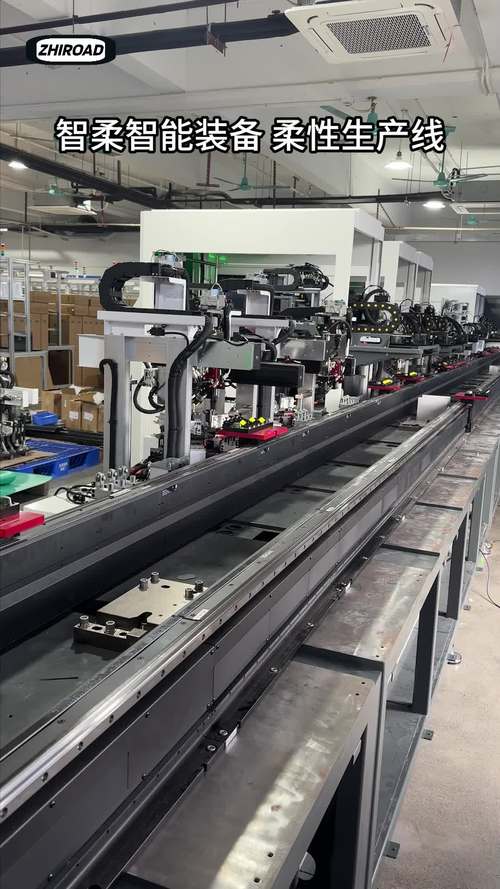 真正撑起一条柔性产线的,是看不见的软件和标准
硬件是骨架,软件是神经。但很多老板的思路是——先买设备,软件以后再说。完了。这就好比你先盖了个没装水电的毛坯房,住进去才发现插座全在奇怪的地方。
柔性制造里真正卡脖子的,往往不是机床本身,是MES系统能不能和机床对话、工艺数据库能不能复用、刀具管理系统能不能自动排产。我印象特别深的一个案例:苏州一家做航空结构件的企业,花大价钱引进了五轴加工中心组成的柔性制造单元(FMC),结果前半年产能没提升反而下降。为什么?因为编程人员还在用老办法,每个新零件都从头编CAM程序,压根没利用上特征识别和工艺模板。直到后来把工艺知识沉淀成可调用的数据库,情况才反转。
✅ 我的经验总结,柔性制造单元落地,必备三件套:
- 标准化的工装接口:零点定位、快换卡盘、模块化夹具,这是物理层面的通用语言
- 可复用的工艺知识库:把老师傅的经验变成参数,别让它烂在脑子里
- 能打通设备层的软件中枢:MES、APS、刀具管理,各说各话就是灾难
问:柔性制造是不是只适合大企业?中小厂玩得起吗?
答:不是。恰恰相反,我认为中小厂更该认真想柔性的事。大企业订单量大、产品线长,他们有动力也有资金去搞全自动柔性线。中小厂拼的是反应速度——客户今天下午下个急单,你明天早上能开机,这就是竞争力。你不需要上几百万的自动化线,先把“快速换型”这一个点打透,收益就非常直接。比如统一刀具柄部规格、用液压夹具替代手动螺栓夹紧、提前把常用程序存好,花不了太多钱,但换型时间能从两小时降到四十分钟以内。这对小批量订单来说就是实打实的利润。
再说个现实情况。现在国产的快换夹具、零点定位系统,价格已经下来不少了。一套基础工装改造,几万块起步,不是天价。关键是你得知道自己的瓶颈在哪。
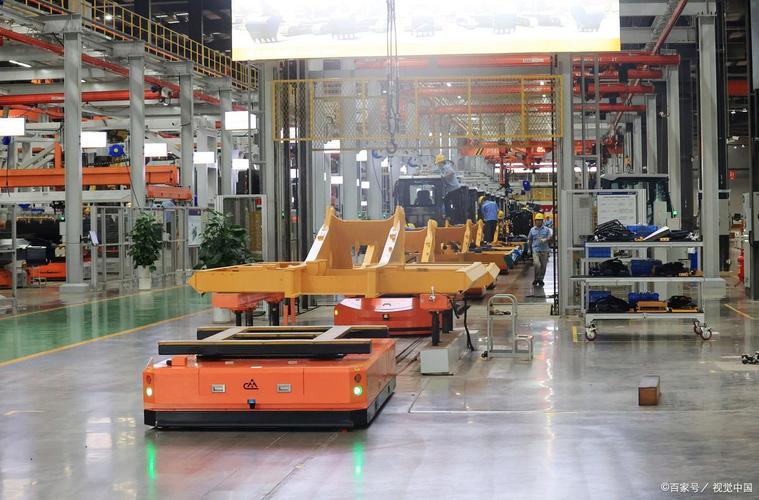 柔性制造AGV自动导引车物料配送产线
别被“全柔性”忽悠,局部柔性更实在
 别被“全柔性”忽悠,局部柔性更实在
市面上有些声音,说柔性制造就得整条线全自动、全柔性、黑灯工厂。我劝你先冷静。
全柔性意味着极高的复杂度和成本。你每一台设备都要能处理所有规格,每一个工位都要适应所有工序——这在工程上可能,在账面上大概率不划算。更现实的路径是“局部柔性”——把最频繁切换的环节做柔性化,其他部分保持刚性、保持高效。
我见过一家做液压阀体的厂子,特别聪明。他们的加工中心只做柔性改造,切削参数自适应、刀具寿命监控、快速换型这些。但是清洗和去毛刺环节,还是用固定专机,因为这两个工序的工艺差异不大。整线效率上去了,投资却只有全柔性方案的三分之一。
不过话说回来,局部柔性也有个坑——你柔性段和刚性段之间的衔接。比如柔性加工出来的零件规格变来变去,你那台刚性清洗机能不能跟上节拍?中间的缓存区够不够大?这些问题不解决,柔性段反而成了瓶颈。
问:柔性制造投入产出比怎么算?多久能回本?
答:这个问题没有统一答案,但我可以给你一个粗算逻辑。柔性改造的收益主要来自三块:一是换型时间缩短带来的有效加工时间增加;二是多品种小批量订单的接单能力提升;三是半成品和在制品库存的减少。你就抓一个核心指标——设备有效利用率。假设你原来因为换型、待料、调机,一台机床每天实际切削时间只有8小时,改造后能到12小时,这就是50%的产能释放。投入多少钱、多久回本,拿这个数一除就出来了。通常制造业柔性改造项目,回本周期在12到24个月之间算是比较健康的。低于一年的,恭喜你,超值。超过三年的,你就得重新审视方案了。
❗ 还有一点,别忽略人员培训的成本。柔性制造对操作工的要求不是降低,是变了——从“会按按钮”变成“看得懂异常、调得了参数”。把人练出来,设备才不白买。
写到这儿,其实我想说的就一个意思:柔性制造不是买来的,是磨出来的。
你买得到零点定位夹具,买不到工艺沉淀。你买得到自动化产线,买不到那个能在半夜三点处理报警的老师傅。柔性制造说到底,是把人的经验、设备的潜力、系统的调度能力拧成一股绳,让工厂能从容地面对那些“不确定”——订单不确定、规格不确定、交期不确定。
这玩意儿没有终点。今天你觉得换型十九分钟挺牛了,明年可能就有人做到九分钟。所以别问“柔性制造要投多少钱才能做成”,先问自己——我今天换型,到底卡在哪一步?