全面质量管理:从救火到防火,制造现场到底怎么落地?
上周去一家做精密齿轮的厂子。车间主任拉我看报废箱。一箱齿面磕碰。他说,检验员早上刚挑过三遍。我问他,压装工位谁在管毛刺?他愣了两秒。你看,问题就在这儿——全面质量管理从来不是质检部一个部门的事。
很多工厂把 TQM 挂墙上。标语很红。表格很厚。可一停线,还是靠老师傅救火。说实话,这套玩法在今天活得很难。客户要追溯,要 PPAP,要年度降价,还要零缺陷。你光靠终检,能检出来什么?只能检出来已经亏掉的钱。
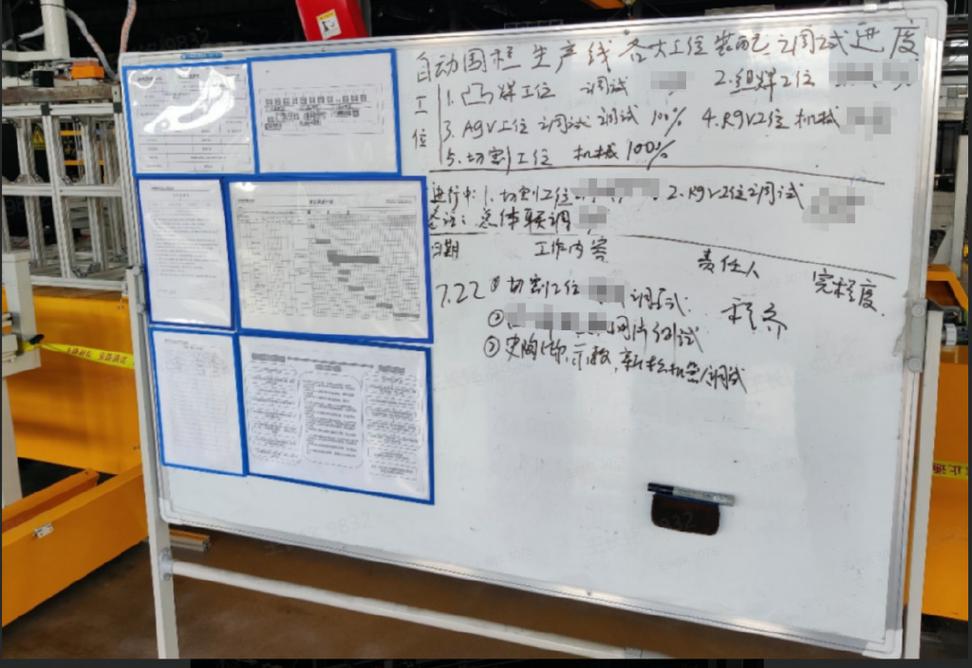
 机械加工车间全面质量管理看板现场
全面质量管理不是“全检”,是把变异摁在源头
 全面质量管理不是“全检”,是把变异摁在源头
先掰扯一个老误会。有人一听全面质量管理,脑子里蹦出三个字:全检。错。全检是成本黑洞。尤其批量机加工,你让检验员拿卡尺一个个量,数据还没录完,下一批已经干废了。
真正的核心是过程控制。SPC 控制图、CPK、CMK、MSA,这些工具不新鲜。新鲜的是实时。以前控制图靠 Excel 周报。现在呢?机床主轴旁边挂个边缘计算盒子。尺寸数据从在线测头直接进 MES。CPK 掉了,安灯拉响。刀具寿命同步冻结。操作工想继续跑?权限不够。
这就是 TQM 的底层逻辑:质量是设计进去、制造进去的,不是检验出来的。戴明那套话,放到 2025 年依然扎心。你终检再狠,也只能把不良品挑出来。挑出来就是损失。废品、返工、运费、信誉,全算你头上。
不过话说回来,工具多了也容易乱。我见过一家厂,SPC 图表贴满墙。操作工根本看不懂。问:这趋势为什么报警?答:不知道。那叫什么过程控制?叫装饰。
QA:TQM 和 ISO 9001 到底啥关系?小厂没钱怎么搞?
问:我们厂刚拿了 ISO 9001,是不是等于做了全面质量管理?
答:差得远。ISO 9001 是质量体系的最低门槛。它告诉你,文件要写、记录要留、内审要做。TQM 是另一层——全员较真,持续改进,拿数据说话。证书能挂墙,文化挂不上墙。你们如果审核前补记录、审核后松口气,那就还在 ISO 阶段,没到 TQM。
问:小厂预算紧,买不起 QMS,也养不起质量工程师,怎么做全面质量管理?
答:先别贪大。抓三件事。第一,首件确认别糊弄。第二,不良品隔离区必须上锁。第三,每天下班前十分钟,让班组长把当天异常写白板。就这三件,成本低到离谱。坚持三个月,报废率大概率往下走。数字化不是起点。纪律才是。
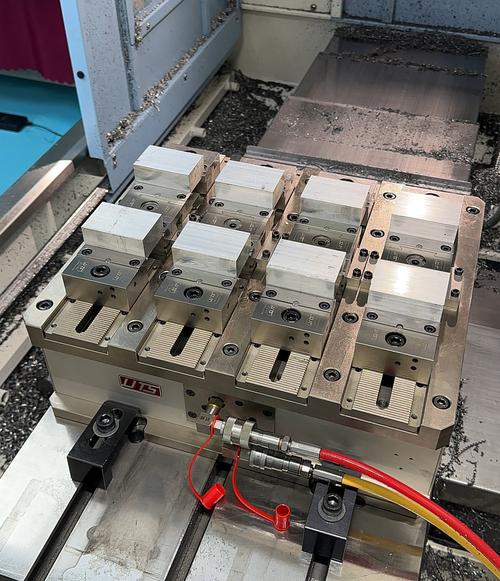
 数控机床在线测量SPC控制图操作界面
从供应商到售后,质量链断一环就白干
 从供应商到售后,质量链断一环就白干
机械行业有个特点。整机厂的质量,一半攥在供应商手里。铸件有砂眼。轴承游隙飘。密封圈硬度不对。你总装线再牛,也顶不住来料变异。所以全面质量管理必须往外延。供应商质量工程师不是去喝茶的。要驻厂,要看他们的过程能力,要共享失效模式。
现在流行的做法是质量前移。新品阶段拉上供应商做 FMEA。关键特性一起定。检具一起验收。PPAP 不是交作业,是交底。量产后,来料数据直接对接到你们 QMS。免检不是不管,是数据在管。这样才叫供应链协同。
再说售后。很多厂销售和品质老吵架。销售说客户急。品质说不能放。根子在哪儿?质量成本没算清。我建议把质量成本拆开:预防成本、鉴定成本、内部失效、外部失效。外部失效往往是内部的十倍。你放行一批有风险的货,省了三天交期,可能赔掉一年利润。这个账,老板得亲自看。
数字化不是万能药,但没有数据万万不能
 数字化不是万能药,但没有数据万万不能
这两年制造业数字化很热。AI 视觉检测、数字孪生、工业互联网平台,听着都高级。可我要泼点冷水。你连基础数据都靠手抄,上 AI 就是给破车装飞机引擎。跑不起来。
务实路径是这样:
- 先做连接:机床、测头、扭矩枪、气密仪,能连的先连。OPC UA 也好,Modbus 也罢,把关键特性数据抓出来。
- 再做追溯:一物一码。批次、设备、刀具、操作工、参数,绑定。客户投诉时,十分钟定位到炉号。别小看这个,汽车零部件行业现在是硬要求。
- 然后做预警:SPC 自动判异。刀具寿命预测。扭矩曲线异常拦截。让系统在不良发生前喊停。
- 最后做优化:拿历史数据反推工艺窗口。哪组参数 CPK 最高,哪批材料最容易让刀,慢慢沉淀成知识库。
别一上来就搞大屏。大屏不是质量。大屏背后的闭环才是。报警了没人理,数据再漂亮也是零。
全员参与?先解决“凭什么”
全面质量管理喊全员参与。可操作工凭什么参与?多干活不多拿钱,还得罪人。对吧。所以激励机制不跟上,全员就是全员围观。
我见过一家做液压阀的民企。他们搞了个“质量积分”。提案改善,奖。发现上工序不良,奖。自己工位连续三个月无报废,奖。钱不多,但月度榜贴在食堂门口。效果?一年下来,装配线一次合格率从 92% 拉到 98.6%。老板说,比买台新设备划算。
还有个细节。高层必须到场。不是开幕讲话那种到场。是每周质量例会,总经理坐第一排。遇到跨部门扯皮,当场拍板。质量经理推不动的事,总经理一句话。这叫领导作用。没有这一条,TQM 就是质量部独角戏。
再说个反例。某厂上了 QMS,流程卡得死。操作工发现异常,要填五层审批。等批完,批量不良已经产生。后来他们改了。安灯一拉,线长三十秒内到场。停线权下放。先停,后补单。这才对。质量速度,有时候比质量流程更重要。❗
落地清单:别抄,挑着用
如果你问我,明天回工厂先干什么。我会给这张单子:
- ✅ 把最近三个月的外部投诉翻出来,按失效模式分类。找 Top 3。
- ✅ 针对 Top 3,各建一个跨部门小组。别叫委员会,叫攻关组。有 deadline。
- ✅ 检查关键工位的防错。防错失效了没有?有没有旁路?旁路有没有审批?
- ✅ 把首件、巡检、终检记录从纸上搬到系统里。先别追求自动采集,先保证真实。
- ✅ 给供应商发质量绩效。来料合格率、8D 及时率、重复问题次数。季度排名。
- ✅ 算一次质量成本。让财务参与。把隐形损失晒出来。
这些事不性感。没有 AI 光环。但它们是全面质量管理的骨头。骨架不正,穿再多数字化外衣也站不住。
最后说句掏心窝的。质量不是零缺陷口号。零缺陷是方向。路上一定会有波动。关键是波动来了,你的系统能不能接住。接住了,记录它。分析它。改掉它。然后标准化。再打开下一个循环。PDCA 这四个字母,老掉牙。可你认真转一年,车间会给你答案。💡