大规模定制:制造业从“赌爆款”到“接小单”的真实账本
上周在宁波待了两天,一家做工业风机的厂子,二百来号人。老板一边抽烟一边跟我倒苦水:五年前一个型号能干八万台,现在最大的单子不到两千台,剩下的全是“接口改一下”“电压换个等级”“外壳别用灰的”。
他问我,是不是行业不行了。
我说恰恰相反。订单碎片化不是衰退,是需求终于露出了它本来的样子。大规模定制这四个字,很多老板嘴上说了七八年,真正把它当财务报表上的事来算的,没几个。
一、先算账:定制为什么曾经是一门亏本买卖
传统逻辑很粗暴:产线换型一次,调机、试模、首件检验、清线,几个小时到几天不等。批量越小,分摊下来的换型成本越高。
所以过去三十年,制造业赚钱的秘诀是“把不确定性推给客户”——你只能在我的标准型号里挑。福特T型车只有黑色,不是傲慢,是算过账的。
但今天这套算盘打不响了。
- 消费端:电商把长尾需求彻底激活,C2M、反向定制从服装、家居一路烧到汽车、工程机械、工业备件。
- 生产端:可重构产线、模块化设计、工业软件三样东西的边际成本在快速下降。
- 中间层:MES、ERP、PLM 打通之后,“一张订单驱动一条线”在技术上已不是科幻。
换句话说,过去定制贵,是因为换型的成本降不下来。现在不是换型变便宜了,而是换型的次数可以被算法合并了。这是完全不同的两件事。
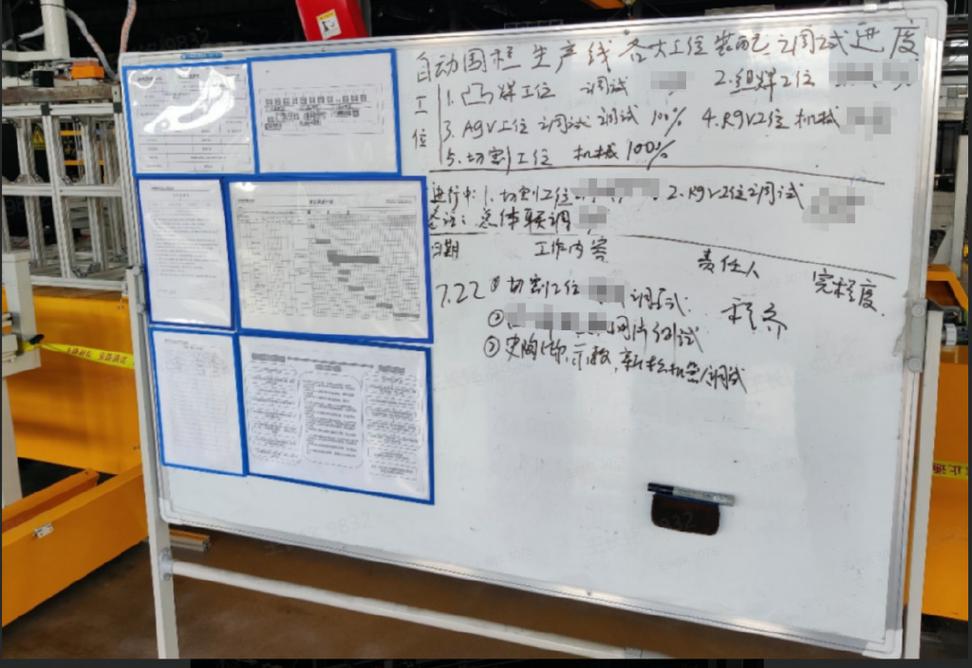
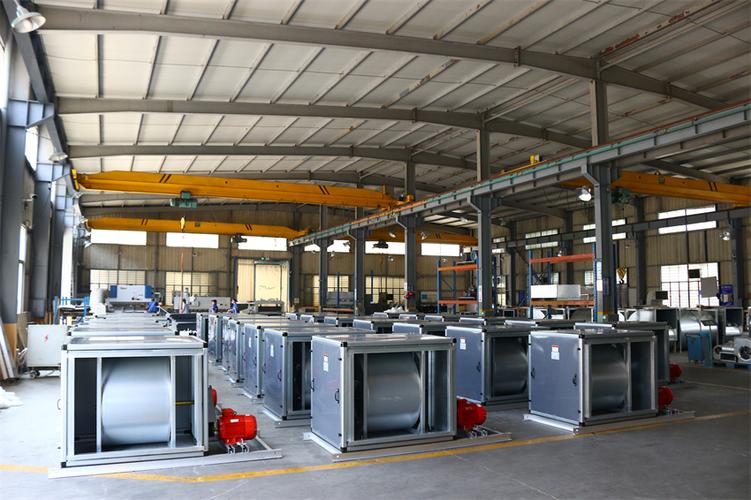 工业风机柔性混线装配生产线实景
二、真正的大规模定制,靠的是三个支点
这里得较个真。很多厂子喊定制,其实做的是“小批量多品种”,离大规模定制还差着十万八千里。
支点一:产品平台化,不是SKU堆砌
我见过最典型的误区——把产品线铺到八百个型号,然后跟投资人说自己做定制。
那不叫定制,那叫库存灾难。
真正的做法是模块化架构:把产品拆成接口标准化、可组合的功能模块。客户选的是模块组合,不是一张从零开始的图纸。参数化设计加上配置器(Configurator)一跑,BOM 自动生成,工程师连图纸都不用打开。这一步做扎实,后面所有环节的难度都会下降一个量级。
 参数化产品配置器生成BOM界面截图
支点二:延迟差异化,把定制点往后推
这是我最想强调的一点,可惜很多做生产的同事压根没听过这个词——Postponement,延迟策略。
半成品做成通用件,一直推到离客户最近的那道工序才“分叉”。喷涂放到最后,软件授权放到最后,包装贴标放到最后。通用部分用大规模生产吃成本,差异部分用小批量满足个性。
❗差别有多大?一家做配电柜的客户,把铜排加工和柜体成型做成通用半成品,定制化只在总装环节完成,交期从42天压到17天,在制品库存直接砍掉三分之一。没上什么黑科技,就是把工序顺序重新排了一遍。
支点三:数据闭环,别指望Excel
定制订单的复杂度是标准订单的十倍量级。靠人排产,排到第五张单子就崩了。
数字化不是让你上一个贵的系统,是让订单—工艺—排产—物料—质量这条链上的数据能被人看见、能被算法调度。
说句不客气的,如果连工单还在纸上跑,谈大规模定制就是空中楼阁。
问:我们厂不到两百人,预算有限,搞大规模定制是不是太早?
答:一点都不早。规模小反而是优势——产线短、决策快、老板本人懂工艺。我的建议是三步走:第一年把产品做模块化梳理,能砍的型号砍掉一半;第二年上一套轻量 MES,把工单电子化和设备数据采集做起来;第三年再谈算法排产和配置器。别一上来就砸几百万买大厂全套,那玩意儿你消化不了,最后大概率变成IT部门和车间互相甩锅的战场。
三、柔性产线到底该改什么
聊到这儿,绕不开设备。
老实说,市面上卖“柔性产线”的集成商一抓一大把,但绝大多数交付的是“能快速换型的自动化线”,不是柔性。
区别在哪?
- 快速换型:SMED 那一套,把调机时间从两小时压到十分钟,本质是人机效率问题。
- 柔性:工序顺序可变、设备可重构、物流路径可切换,这是系统架构问题。
举个具体的。传统流水线的输送是刚性链,你把 A 工位和 B 工位调个个儿试试?整条线都得拆。而用 AGV 或柔性输送模块,工艺路线是软件里配置的,物理布局反过来跟着软件走。这个思路的翻转,才是柔性制造的根子。
💡判断一条线柔不柔,有个土办法:问一句“如果明天来个新订单,工艺顺序和现在完全不一样,你们怎么改?”如果对方回答“我们一般重新画布局图”,那这条线不柔。
问:上了柔性产线,是不是意味着效率必然下降?
答:短期内,单件节拍大概率会掉。这是事实,别回避。柔性换来的不是单一品种的效率,而是整体设备利用率(OEE)和订单响应能力。我服务过的一家钣金厂,换线之后单一品种节拍慢了8%,但因为混线生产、减少了换型停机和排产等待,月度产出反而涨了15%,订单准时交付率从72%走到94%。这笔账要整体算,只盯着节拍表是看不懂的。
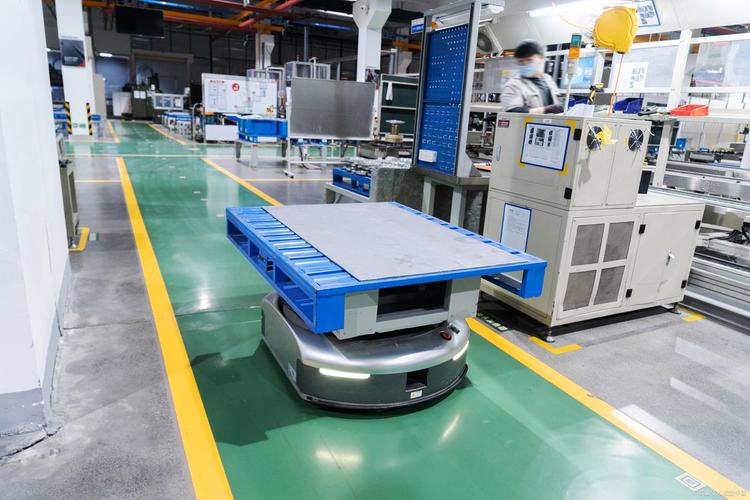 AGV柔性输送线在车间调度运行场景
四、几个反直觉的坑
 四、几个反直觉的坑
做到这一步,工程问题基本能解决。真正死人的是认知问题。
坑一:把定制当成销售能力,而不是制造能力。前端什么都敢答应,后端工艺一脸懵。合同签下来那天,就是噩梦开始那天。定制能力必须从工艺侧长出来,再由销售去表达——顺序反了,一定出事。
坑二:追求100%配置自由度。给客户无限选择,等于给自己无限麻烦。成熟做法是做减法——给一个精心设计的选项集,覆盖八成客户的核心诉求,剩下两成用工程变更单走特殊流程。真正赚钱的定制,是有限选择里的丰富感,不是无限菜单里的选择困难。
坑三:忘了质量追溯。单品混线生产,一旦出问题,你能不能在半小时内定位到是哪一批物料、哪一次工艺参数、哪个操作工?追溯能力跟不上,定制规模越大,质量事故的破坏力越大。这条几乎每家企业都要吃一次亏才记住。
五、当下的新变量:AI 排产和增材制造
 五、当下的新变量:AI 排产和增材制造
聊点新的。
过去两年,AI 排产在离散制造里的落地速度超出我预期。不是那种PPT里的“智能制造”,是实打实的——用强化学习做多目标排产,在插单、设备故障、物料延迟同时发生时,能在几分钟内重算整个车间的最优调度。人排不出来的组合,它排得出来。
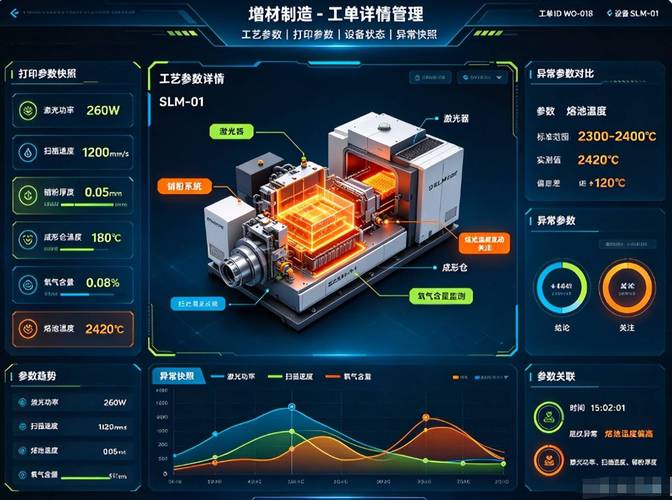
另一个是增材制造。金属3D打印的成本曲线正在往下走,对于小批量复杂结构件,它和大规模定制的匹配度极高——不需要模具,不需要换型,改个模型直接打。
这两个东西叠加起来,会重构“经济批量”这条线的位置。过去我们说一件两件是打样,一百件是试产,一千件才谈量产。现在这条线在往左移动。
至于往左移多少,取决于行业、材料和良率,没有标准答案。谁敢给一个统一数字,谁就是在忽悠。
写到这儿,想起那位宁波老板最后问我的问题:那我现在该从哪儿下手?
我说,回去先把过去一年的订单导出来,按型号画个帕累托图。看看那20%的型号是不是真的贡献了80%的销量。如果不是,那不是市场逼你定制,是你自己在做定制化了的库存。
先把这事儿看清楚,再谈产线和系统。顺序错了,投多少钱都打水漂。