锻件采购里那些没人明说的事:锻造比、热处理和一张探伤报告
先说个真事。去年有家做风电法兰的厂子,买了一批42CrMo的锻件毛坯,价格压得很低,低到供应商自己都笑。结果呢,粗车完一探伤,内部全是密集性缺陷。退回去,重新订,工期耽误了两个月。赔的钱够买三批好料。
这种情况,我见得太多了。
 大型轴类锻件锻造比拔长工艺现场图
热处理不是“进炉子走一遭”
锻造只是上半场。
我见过太多厂子,锻造车间热火朝天,热处理车间形同虚设。炉温均匀性不测,装炉堆得密密麻麻,保温时间凭老师傅感觉。
然后呢?性能试验一拉,冲击功低得可怜。
锻件的最终力学性能,七成靠热处理。尤其是大截面锻件,心部和表面的冷却速度差异巨大,淬透性窗口很窄。你按小试样的工艺参数放大到大件上,出来的结果完全是两码事。
现在比较成熟的做法是数值模拟+实测验证。先用有限元算一遍温度场和相变,预判心部能不能淬透,再定工艺。当然,不是所有厂家都有这个能力。那你至少要看他的炉温记录曲线——不是一张手写的表格,是带时间戳的自动记录。
这点小事,能筛掉一半的供应商。
💡还有个大伙容易忽略的:锻后余热热处理。有些件锻完还有七八百度,直接进炉或者控制冷却,能省一道重加热,晶粒还更细。但这要求锻造和热处理两个工序的节奏卡得很死。能做到的厂,管理水平差不了。
锻件超声波探伤检测操作现场图
问:是不是探伤合格就万事大吉了?
答:真不是。探伤只对当时扫到的区域负责。比如缺陷取向不好、或者缺陷尺寸小于该工艺的检出极限,都可能漏掉。所以重要锻件讲究多手段互补——超声加磁粉,或者超声加射线(厚件射线效果差,一般不推荐)。另外,工序节点也很关键:粗加工后探一次,调质后再探一次,两次结果对比着看,才靠谱。
说到底,买锻件买的是什么
不是那一块铁。
买的是工艺纪律。
是锻造车间的火次控制,是热处理炉的温控曲线,是检测环节有没有人认真做。这些东西,合同上写不出来,报价单上体现不了,但最后都会在零件失效的那一刻,一字一句地还给你。
多花10%的钱找一家规矩的厂,比省30%的钱去赌运气,划算太多了。这话听着像废话。可每年还是有大把人,用真金白银去验证它。
行吧,就说到这。
锻造比这东西,验收单上不写,但它决定生死
很多人买锻件,眼睛只盯着材质单和尺寸公差。材质对了,尺寸够了,就觉得稳了。 错得离谱。 锻件之所以比铸件、比直接切割的棒料强,核心就在锻造比——也就是锻造前后截面积之比。这个数字决定了金属内部的原始铸造组织被破碎、压实到什么程度。锻造比不够,心部的疏松、偏析根本焊合不了。你拿到的就是“长得像锻件的东西”。 一个经验值:轴类件,锻造比低于3,我基本不会碰。重要承力件,4到6是常态。有些厂家报的锻造比是拿钢锭总重除以成品重量算出来的,这叫“假锻造比”。真正的锻造比要按拔长工序前后的实际截面积算。❗这个坑,新手几乎必踩。 问:那我在采购合同里应该怎么约定锻造比? 答:别只写“符合国标”。要写明关键工序的拔长次数和单次压下量,最好要求供方提供锻造工艺卡,并在质保书上附锻造比计算过程。条件允许的话,安排一次现场见证。这不是不信任,这是行业惯例。 大型轴类锻件锻造比拔长工艺现场图
热处理不是“进炉子走一遭”
 热处理不是“进炉子走一遭”
锻造只是上半场。
我见过太多厂子,锻造车间热火朝天,热处理车间形同虚设。炉温均匀性不测,装炉堆得密密麻麻,保温时间凭老师傅感觉。
然后呢?性能试验一拉,冲击功低得可怜。
锻件的最终力学性能,七成靠热处理。尤其是大截面锻件,心部和表面的冷却速度差异巨大,淬透性窗口很窄。你按小试样的工艺参数放大到大件上,出来的结果完全是两码事。
现在比较成熟的做法是数值模拟+实测验证。先用有限元算一遍温度场和相变,预判心部能不能淬透,再定工艺。当然,不是所有厂家都有这个能力。那你至少要看他的炉温记录曲线——不是一张手写的表格,是带时间戳的自动记录。
这点小事,能筛掉一半的供应商。
💡还有个大伙容易忽略的:锻后余热热处理。有些件锻完还有七八百度,直接进炉或者控制冷却,能省一道重加热,晶粒还更细。但这要求锻造和热处理两个工序的节奏卡得很死。能做到的厂,管理水平差不了。
探伤报告,别只看最后那两个字
“合格”。 这两个字值多少钱?看你信不信。 一份超声检测报告,我一般先翻三样东西:检测标准、探头频率和扫查覆盖率。 标准用GB/T 6402还是JB/T 5000.15,对应的验收等级几级?探头是2.5MHz还是5MHz?大件用高频探头,穿透力不够,深处的缺陷根本发现不了。覆盖率只扫了几个关键区域,还是100%扫查? 这些差别,最后都体现在那两个字的含金量上。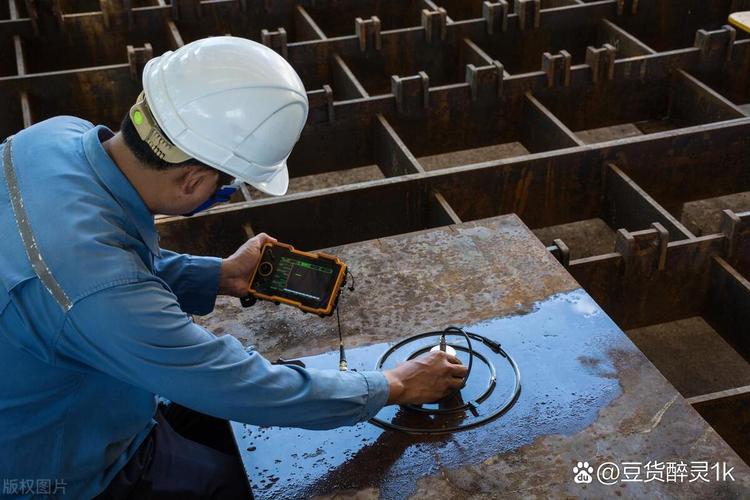 锻件超声波探伤检测操作现场图
问:是不是探伤合格就万事大吉了?
答:真不是。探伤只对当时扫到的区域负责。比如缺陷取向不好、或者缺陷尺寸小于该工艺的检出极限,都可能漏掉。所以重要锻件讲究多手段互补——超声加磁粉,或者超声加射线(厚件射线效果差,一般不推荐)。另外,工序节点也很关键:粗加工后探一次,调质后再探一次,两次结果对比着看,才靠谱。
说到底,买锻件买的是什么
 说到底,买锻件买的是什么
不是那一块铁。
买的是工艺纪律。
是锻造车间的火次控制,是热处理炉的温控曲线,是检测环节有没有人认真做。这些东西,合同上写不出来,报价单上体现不了,但最后都会在零件失效的那一刻,一字一句地还给你。
多花10%的钱找一家规矩的厂,比省30%的钱去赌运气,划算太多了。这话听着像废话。可每年还是有大把人,用真金白银去验证它。
行吧,就说到这。